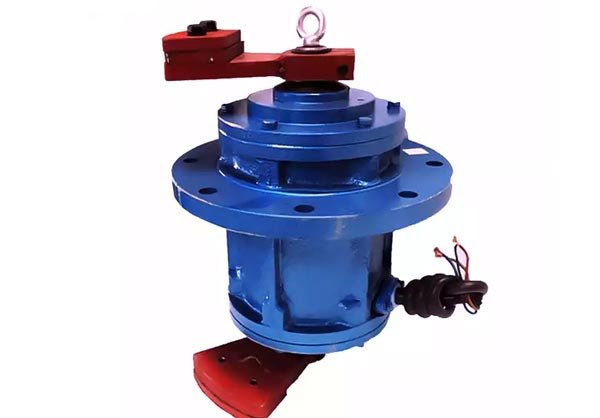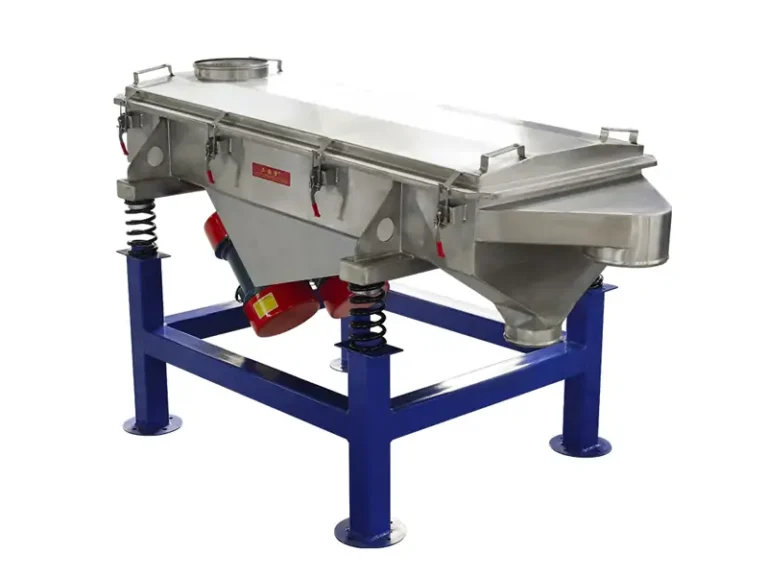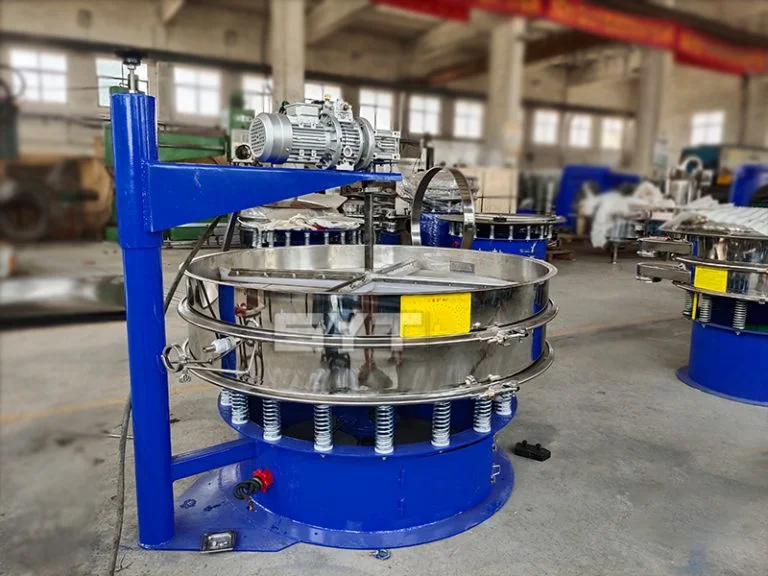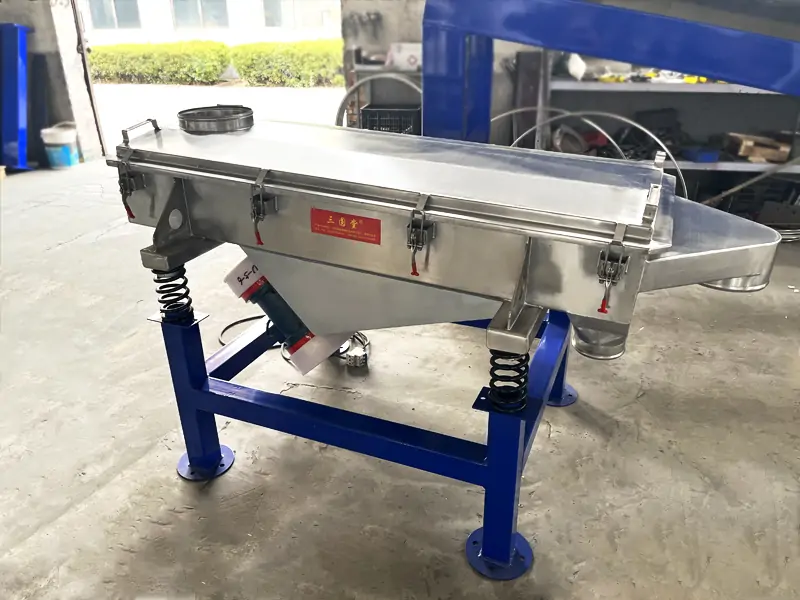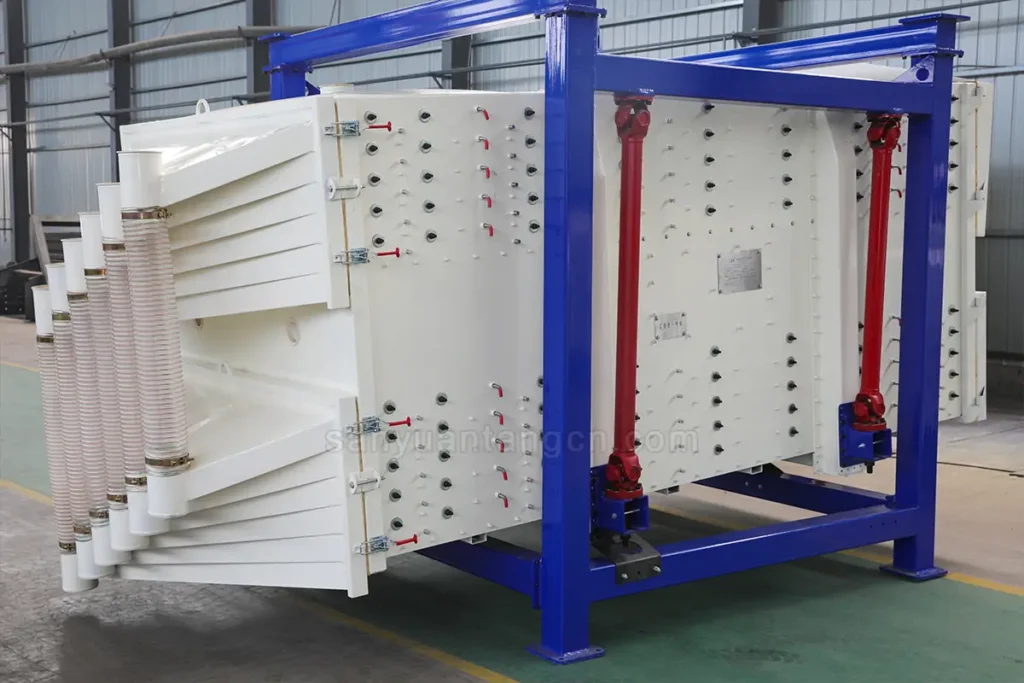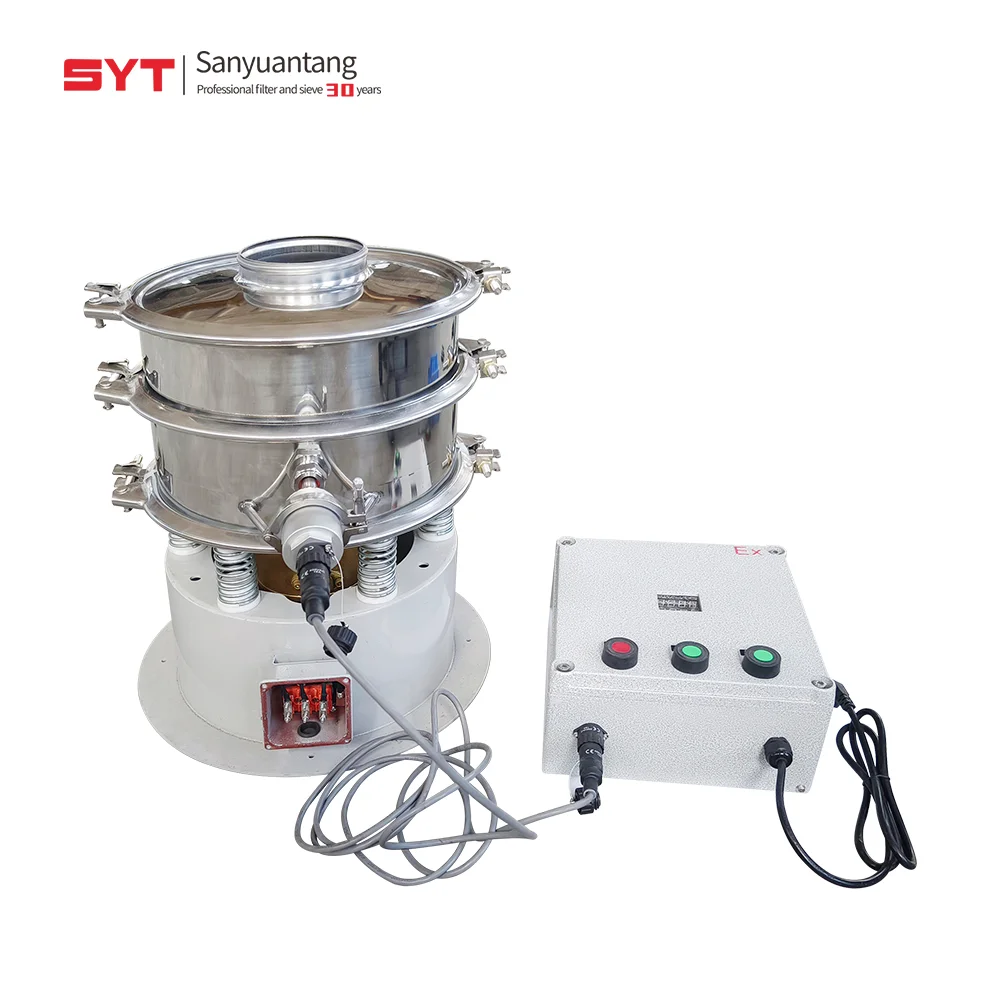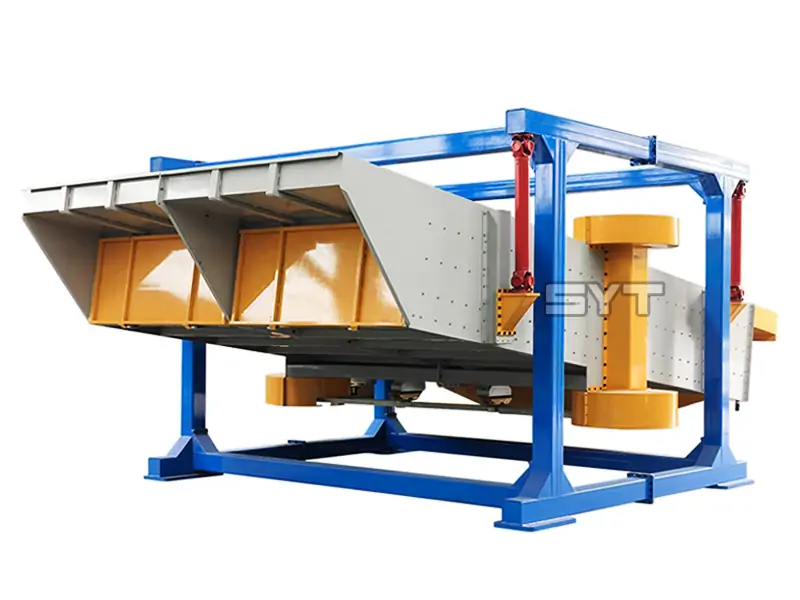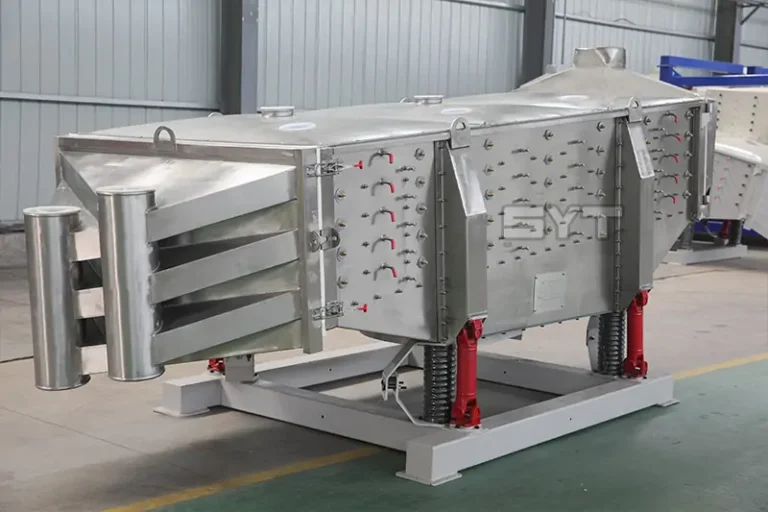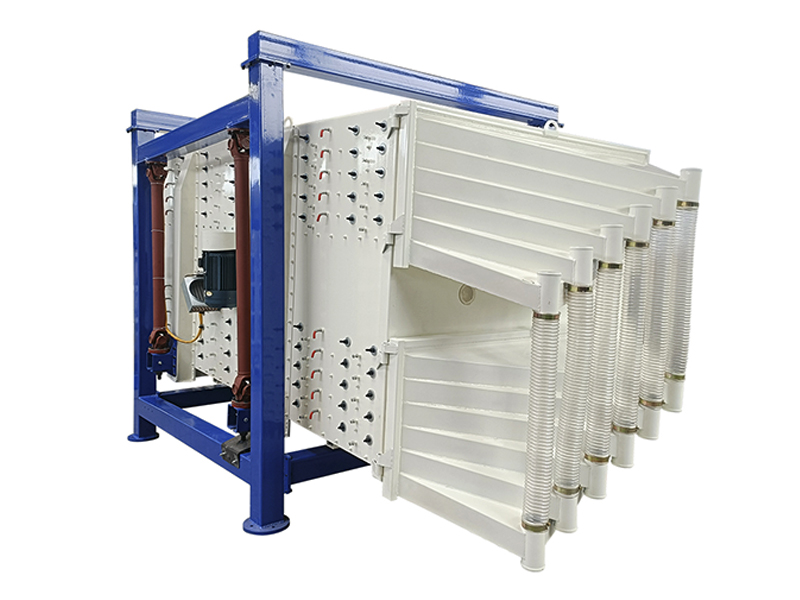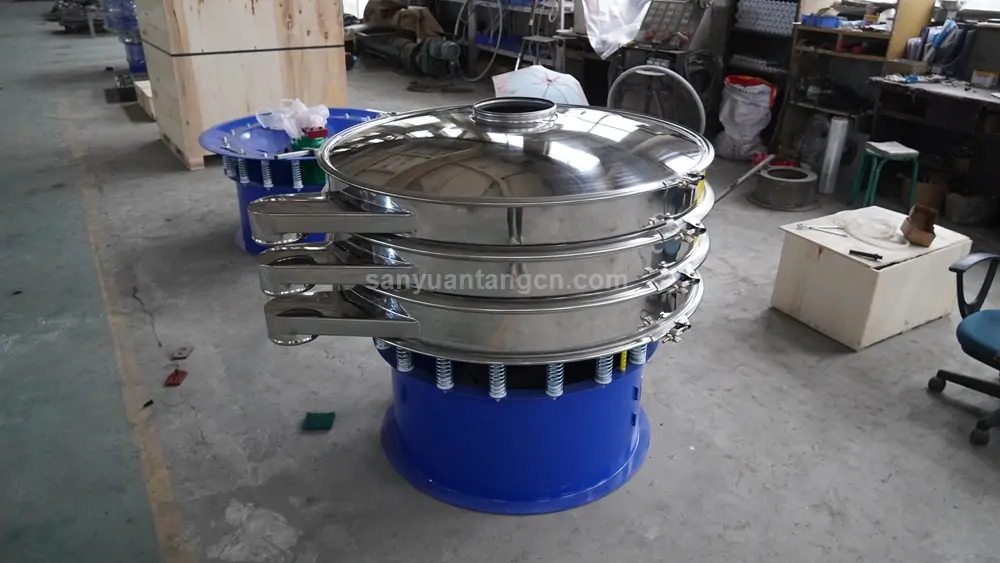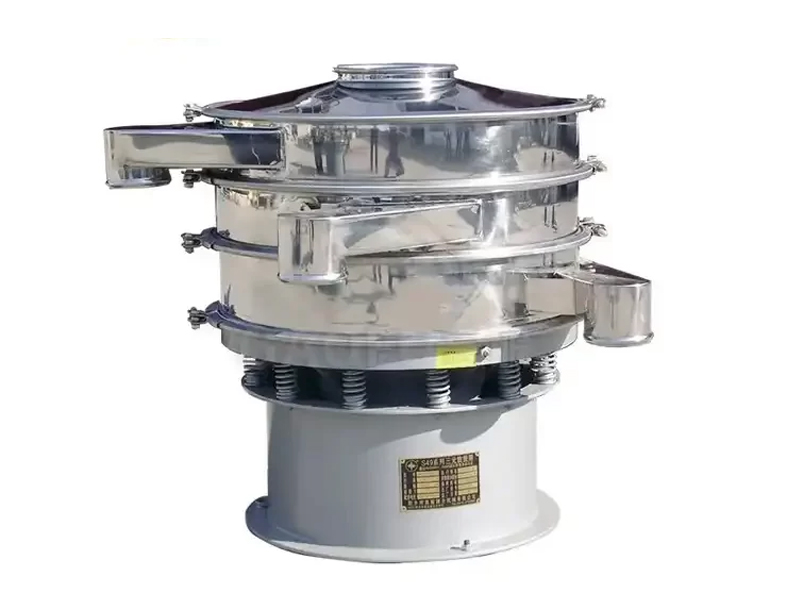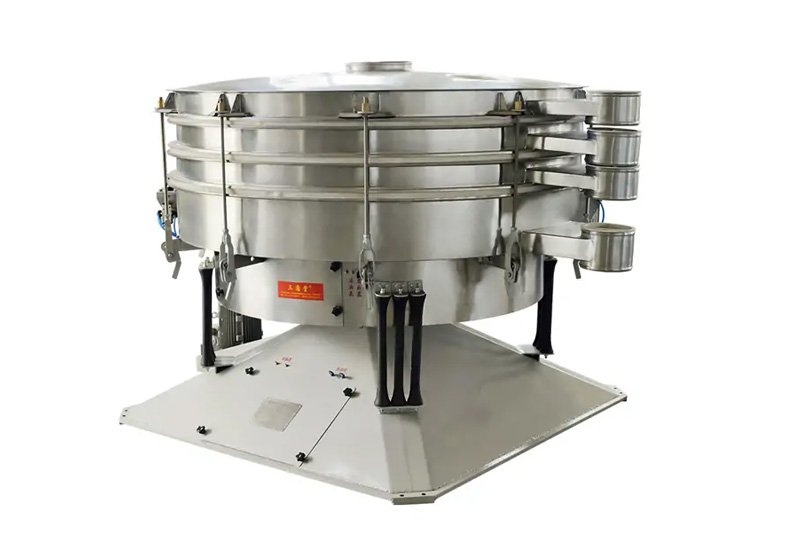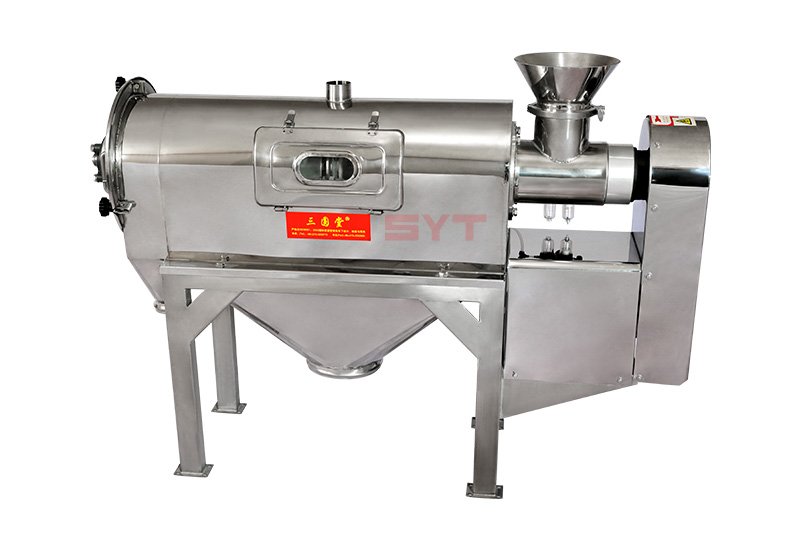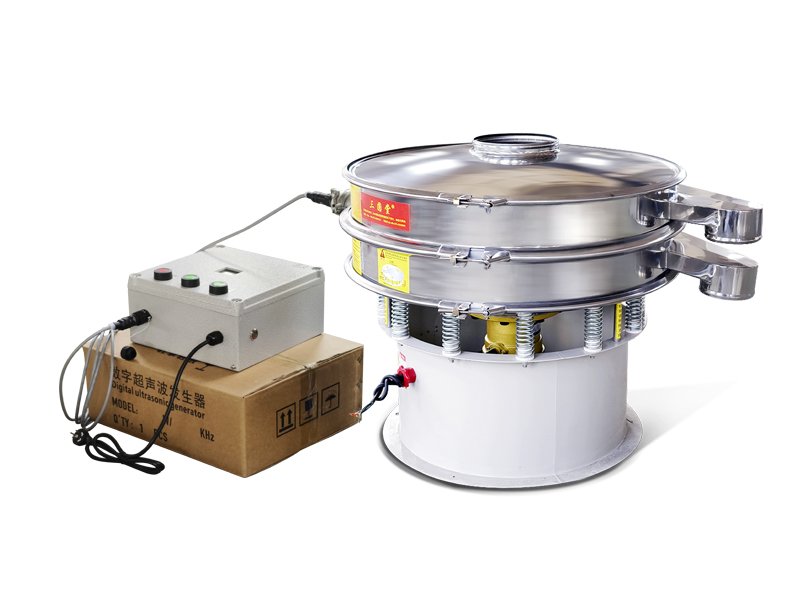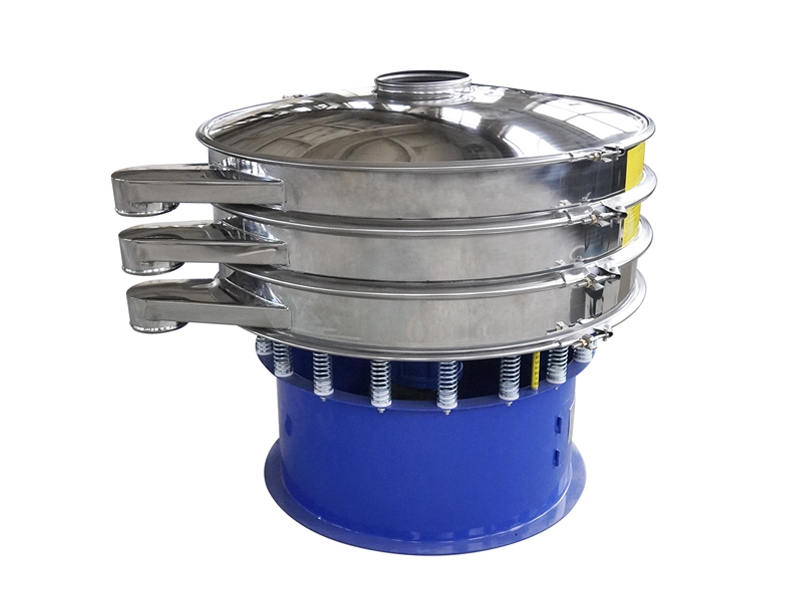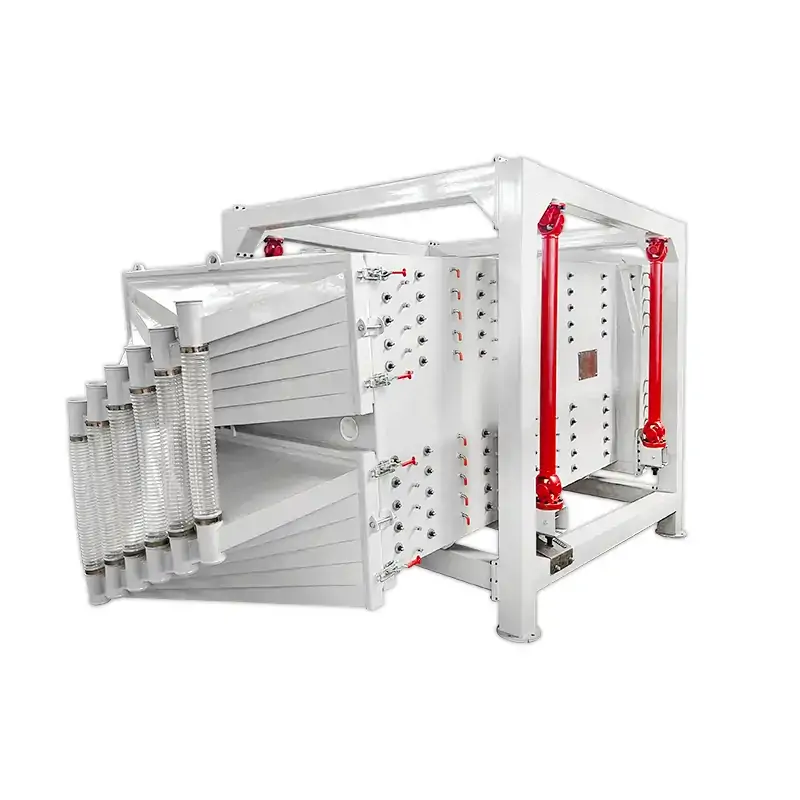
Ние сме водещ производител на вибриращи сита в столицата на вибриращите сита в Китай, с над 30 години опит в производството им. Днес ще споделим обобщение на често срещаните проблеми и решения, свързани с вибриращи сита, с надеждата, че ще бъде полезно за всички.


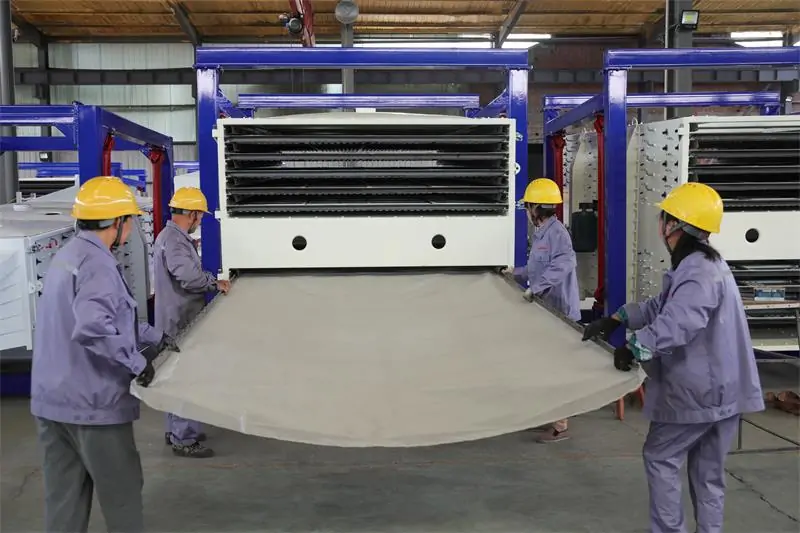
Често срещани повреди и решения на вибриращи сита
Шумно вибриращо сито
Причини:
- Разхлабени болтове, причиняващи сблъсъци на компоненти;
- Износени лагери или недостатъчно смазване, причиняващи шум от триене;
- Разхлабени или повредени решетки/пластини;
- Стар или счупен пружини за амортизиране на вибрации;
- Нестабилна основа на оборудването, причиняваща резонанс.
Решения:
- Затегнете добре всички болтове, като се съсредоточите върху вибратора и кутията на решетката;
- Сменете повредените лагери и добавете подходящо количество смазка;
- Затегнете или сменете мрежата на решетката и поправете повредените конструкции;
- Сменете повредените пружини и регулирайте нивото на оборудването;
- Подсилете основата, за да гарантирате, че земята отговаря на стандартите за товароносимост.
Разхлабени болтове
Причини:
- Дългосрочната високочестотна работа на вибриращия екран причинява умора на метала;
- Болтовете не са били затегнати съгласно изискванията за въртящ момент по време на монтажа;
- Не са използвани шайби против разхлабване или ограничители на резбите;
- Резонансът на оборудването изостря разхлабването.
Решения:
- Редовно изключвайте оборудването за проверка и затягайте отново болтовете;
- Използвайте динамометричен ключ, за да затегнете болтовете до стандартния въртящ момент;
- Монтирайте пружинни шайби или поставете фиксатор за резба;
- Регулирайте баланса на оборудването, за да намалите необичайните вибрации.
Прегряване на лагера
Причини:
- Недостатъчно или влошено смазочно масло, блокиращо маслените канали;
- Неправилен монтаж на лагера (твърде стегнат/твърде хлабав);
- Повреда на уплътнението, позволяваща проникване на прах;
- Претоварване или неравномерно разпределение на възбуждащата сила.
Решения:
- Почистете корпуса на лагера и го сменете с устойчива на висока температура смазка (напр. грес на литиева основа);
- Монтирайте отново лагерите, за да осигурите радиален хлабина от 0.1–0.15 мм;
- Сменете уплътнителен пръстен и монтирайте прахозащитно покритие;
- Регулирайте натоварването на материала и проверете симетрията на блоковете на противотежестта на вибриращото устройство.
Смазване
Причини:
- Запушени отвори за впръскване на масло или повредени маслени уплътнения;
- Неправилно използване на тип смазка (несъответстващ вискозитет);
- Прекалено дълги или прекомерни интервали на смазване, причиняващи лошо разсейване на топлината.
Решения:
- Почистете маслените канали и сменете повредените уплътнения;
- Използвайте високотемпературна, износоустойчива смазка;
- Спазвайте стриктно цикъла на смазване в ръководството;
- Контролирайте обема на маслото до 1/3 до 1/2 от обема на лагерната кухина.
Повреда на лагера на вибриращ ситови възбудител
Причини:
- Качеството на лагерите не отговаря на стандартите (недостатъчна прецизност на хлабината);
- Прекомерно аксиално предварително натоварване, причиняващо прегряване;
- Отклонение на фазовия ъгъл на ексцентричния блок, причиняващо ударни натоварвания;
- Деформация на корпуса на лагера или огъване на вала.
Решения:
- Изберете лагери C3 с голям хлабинен профил, специално проектирани за вибриращи сита;
- Регулирайте аксиалната хлабина на капака на 0.3–0.5 мм;
- Калибрирайте ексцентричните блокове до един и същ фазов ъгъл (грешка < 1°);
- Изправете задвижващия вал и поправете деформирания корпус на лагера.
Прекомерни вибрации
Причини:
- Небалансирана сила на възбуждане (блоковете на противотежестта са паднали или са се изместили);
- Неравномерна твърдост или счупени пружини за амортизиране на вибрациите;
- Натрупване на материал, причиняващо изместване на центъра на тежестта;
- Неправилни настройки на параметрите на честотния регулатор (VFD).
Решения:
- Проверете закрепването на блока на противотежестта и го регулирайте отново за симетрия;
- Сменете пружините от една и съща партида, за да осигурите еднаква свободна височина;
- Почистете натрупванията на материал от повърхността на ситото и регулирайте равномерността на подаването;
- Калибрирайте честотата на честотния регулатор (обикновено 45–50 Hz), за да избегнете работа в точки на резонанс.
Проблем с радиалната хлабина на лагера
Причини:
- Износването на лагера надвишава допустимите граници (хлабина > 0.3 мм);
- Износване и деформация на отвора на вала или корпуса на лагера;
- Няма резервирано пространство за компенсация на термично разширение.
Решения:
- Сменете лагерите с нови (изберете хлабина от група C3);
- Нанесете ремонтно покритие върху обработката на шийката на вала или втулката на отвора;
- Оставете фуга за термично разширение от 0.05–0.1 мм по време на монтажа;
- Изключете и измерете отново хлабината след 30 минути работа.
Почистете повърхностите
Причини:
- Високо съдържание на влага и висок вискозитет на материала;
- Екранна мрежа размерът е твърде голям или устройството за почистване на екрана е неизправно;
- Прекомерна скорост на подаване или неразумен ъгъл на наклон.
Решения:
- Предварително обработете материала (изсушете или добавете средство против слепване);
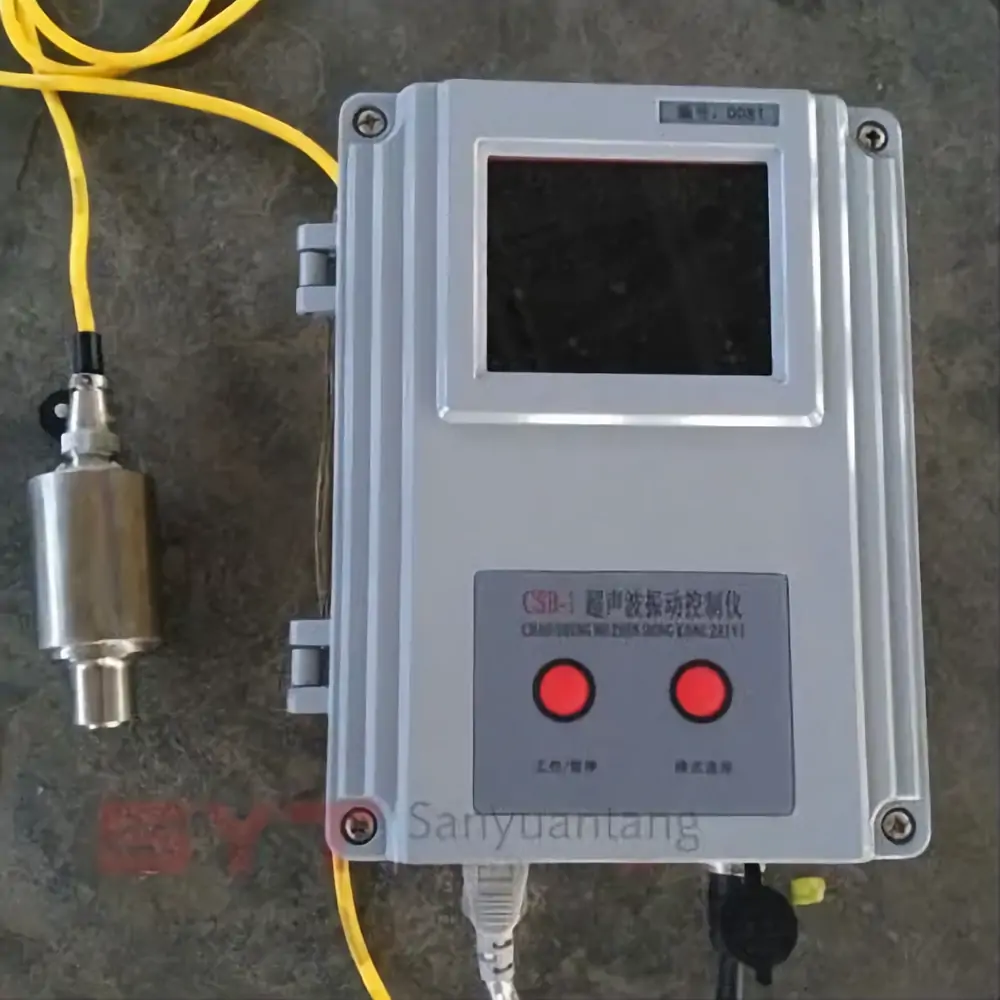
- Инсталирайте отскачащи топки или ултразвукова система за почистване на екрани;
- Скорост на управление на подаването ≤ 80% от проектния капацитет;
- Регулирайте ъгъла на решетката (обикновено 15°–25°) и извършвайте редовно изплакване с вода под високо налягане.
Неправилна инсталация
Причини:
- Неравна основа или разхлабени анкерни болтове;
- Отклонение във височината на пружинната опора > 3 мм;
- Валовете на двигателя и вибратора не са успоредни;
- Меките връзки на входа и изхода са твърде стегнати.
Решения:
- Използвайте нивелир, за да регулирате основата и да закрепите анкерните болтове с вторична фугираща смес;
- Измерете височината на компресия на пружината (грешка ≤ 2 мм);
- Лазерно центриране на двигателя и вибратора (отклонение < 0.1 мм/м);
- Сменете гъвкавата свързваща втулка, оставяйки разширителен отвор от 10–15 мм.

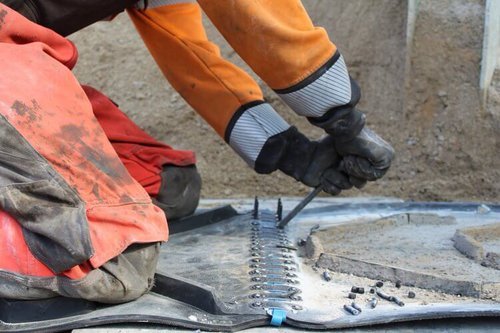

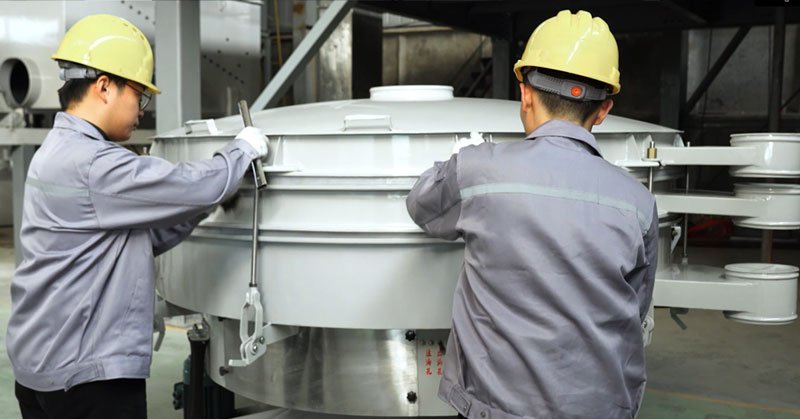
Препоръки за превантивна поддръжка
Ежедневно: Проверявайте болтовете, необичайните шумове и температурата;
Седмично: Доливайте грес и почиствайте мрежата на ситото;
Месечно: Проверете хлабината на лагера и калибрирайте вибриращата сила;
Годишно: Сменяйте всички пружини и извършвайте тестове за динамично балансиране.
Систематичната поддръжка може да намали повреди с 90% и да удължи живота на оборудването с 3–5 години.
Ако имате още проблеми с вибриращото сито, свържете се с нас сега – разполагаме с професионален екип, готов да ви помогне. Ще удължите експлоатационния живот на компонентите и ще извършим своевременно поддръжка, за да осигурим безпроблемна производствена дейност.