Mechanizmus štrukturálneho zlyhania vibračných sít
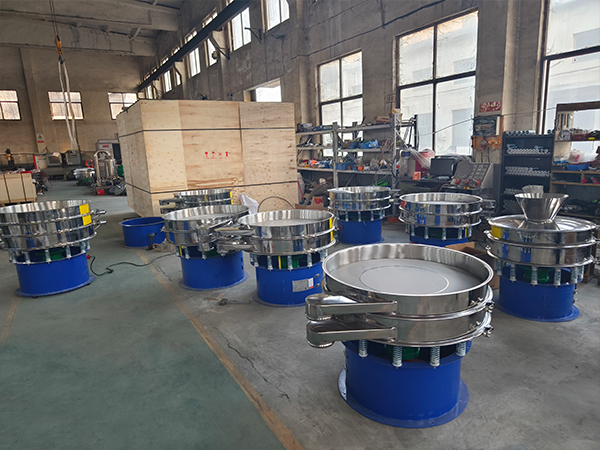
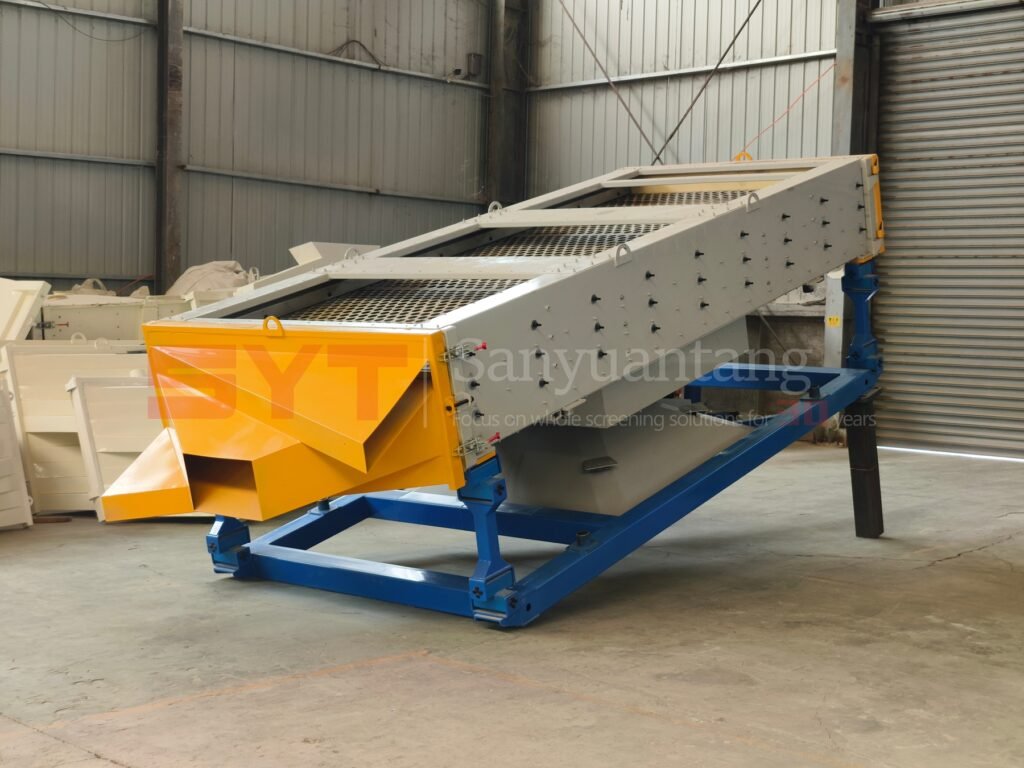
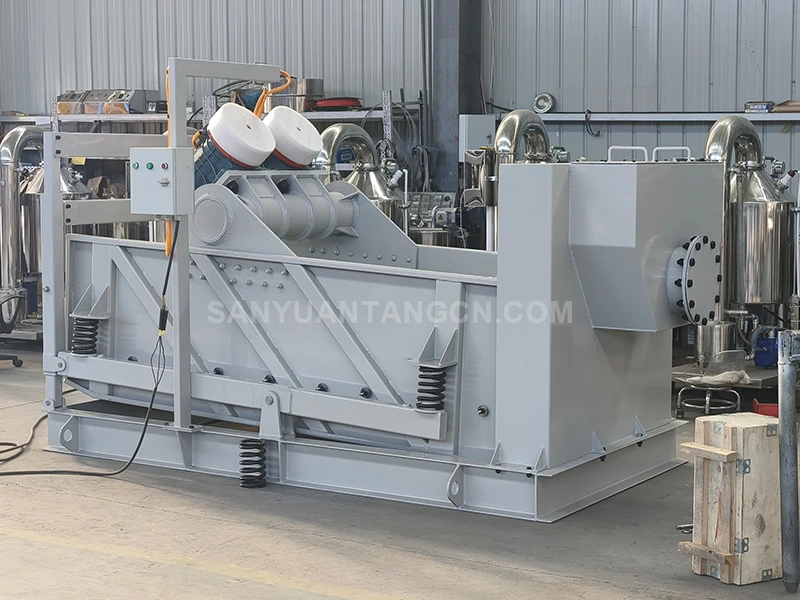
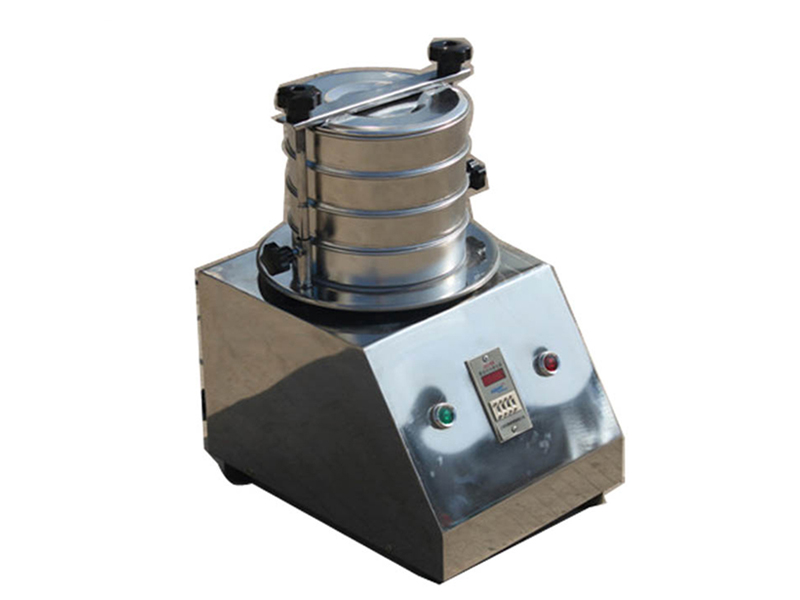
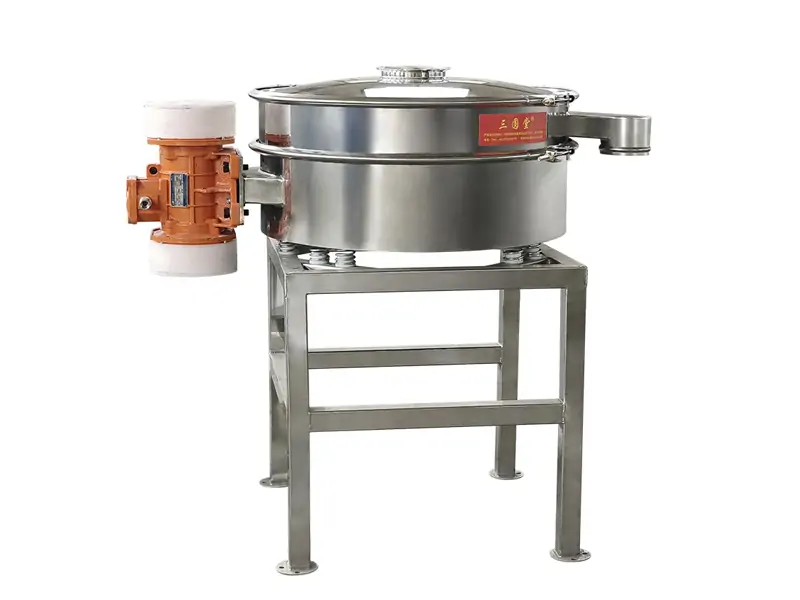
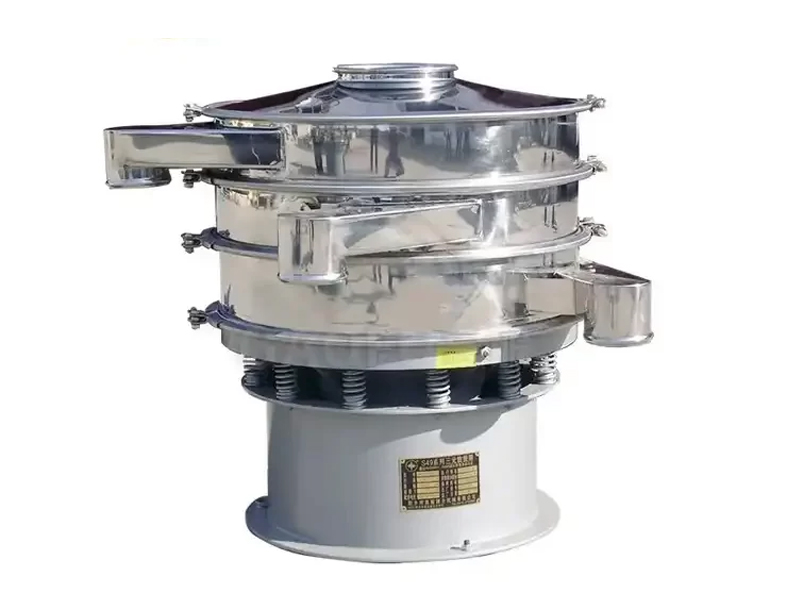
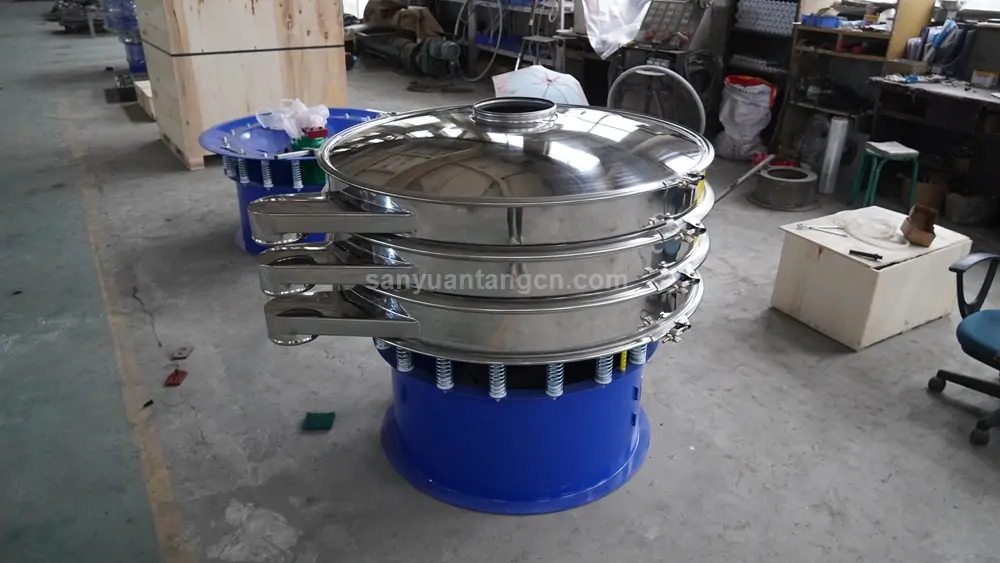
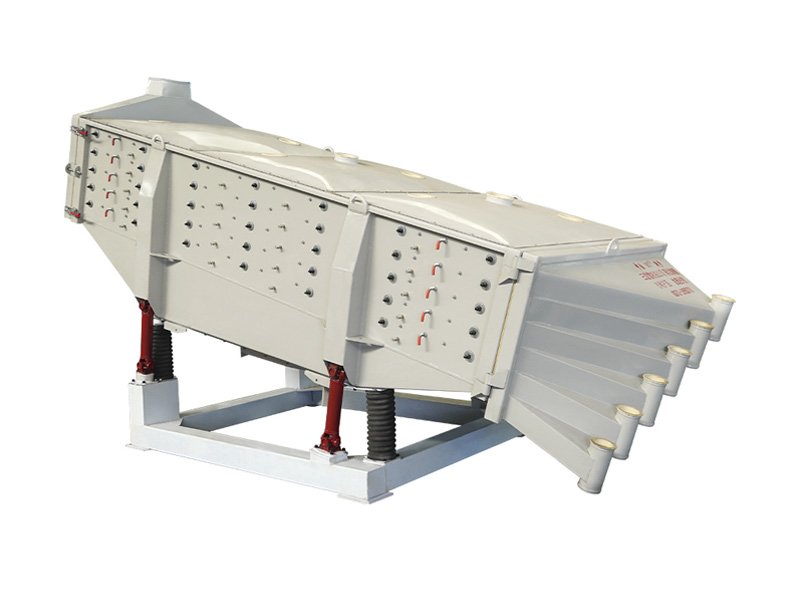
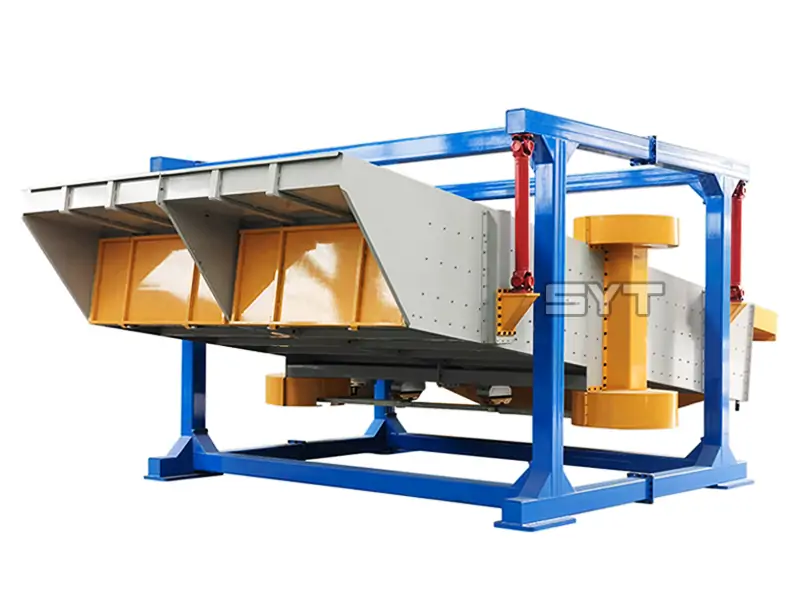
Vibračné sitá sú vysokofrekvenčné zariadenia s dynamickým zaťažením, ktoré sa široko používajú v baníctve, pri výrobe kameniva, spracovaní uhlia a hutníctve. Počas prevádzky sa periodické odstredivé sily generované budičom prenášajú z bočných dosiek na priečne nosníky a rám sita, čím vytvárajú nepretržité striedavé napätie.
Na rozdiel od statického zlyhania zariadenia je štrukturálne poškodenie vo vibračných sitách primárne spôsobené únavou materiálu, a nie okamžitým lomom. Keď vznikajú koncentrácie napätia v dôsledku zvarových defektov alebo geometrických diskontinuít, trhliny vznikajú na pätách zvarov alebo v tepelne ovplyvnených zónach (HAZ) a postupne sa šíria pri cyklickom zaťažení.
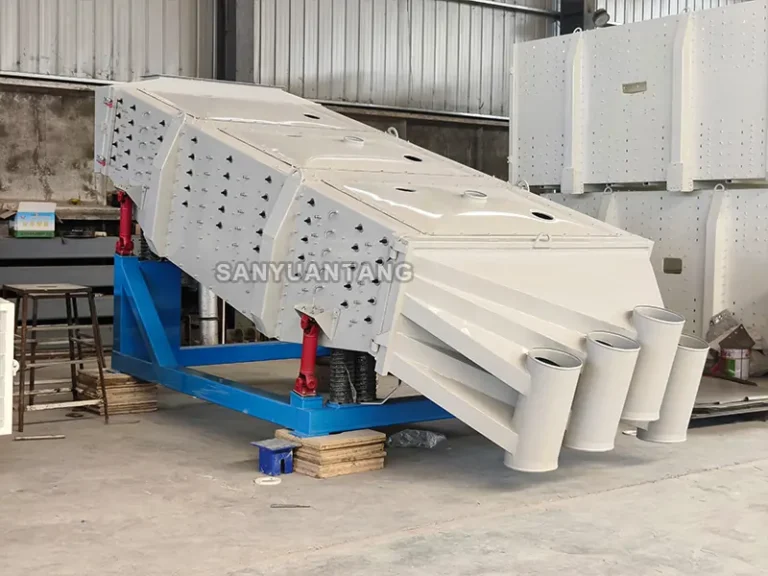
V spoločnosti Sanyuangtang Machinery dlhodobé údaje z terénnych prác ukazujú, že opakujúce sa štrukturálne trhliny sú zriedkavo len problémom súvisiacim s pevnosťou materiálu. Zvyčajne sú spôsobené nesprávnym rozložením napätia, zmenami kvality zvárania alebo nesúladom konštrukcie s budiacou silou.
Preto sa účinná údržba vibračných sitá musí zamerať na identifikáciu zdrojov napätia a optimalizáciu dráh zaťaženia, nielen na opravu viditeľných trhlín.
Bežné štrukturálne problémy a technické príčiny
Praskanie bočnej dosky
Bočná doska slúži ako primárny nosný komponent vibračného sita. Trhliny sa bežne vyskytujú v blízkosti spojov nosníkov alebo koncov výstuh.
Medzi typické základné príčiny patria:
- Ostré prechody zvarov spôsobujú koncentráciu napätia
- Hrúbka dosky nezodpovedá budiacej sile
- Nadmerný príkon tepla pri zváraní
- Dlhodobá cyklická akumulácia únavy
Samotné povrchové zváranie neodstraňuje koncentráciu napätia. Bez štrukturálnych vylepšení sa trhliny často znova objavia v priebehu niekoľkých mesiacov.
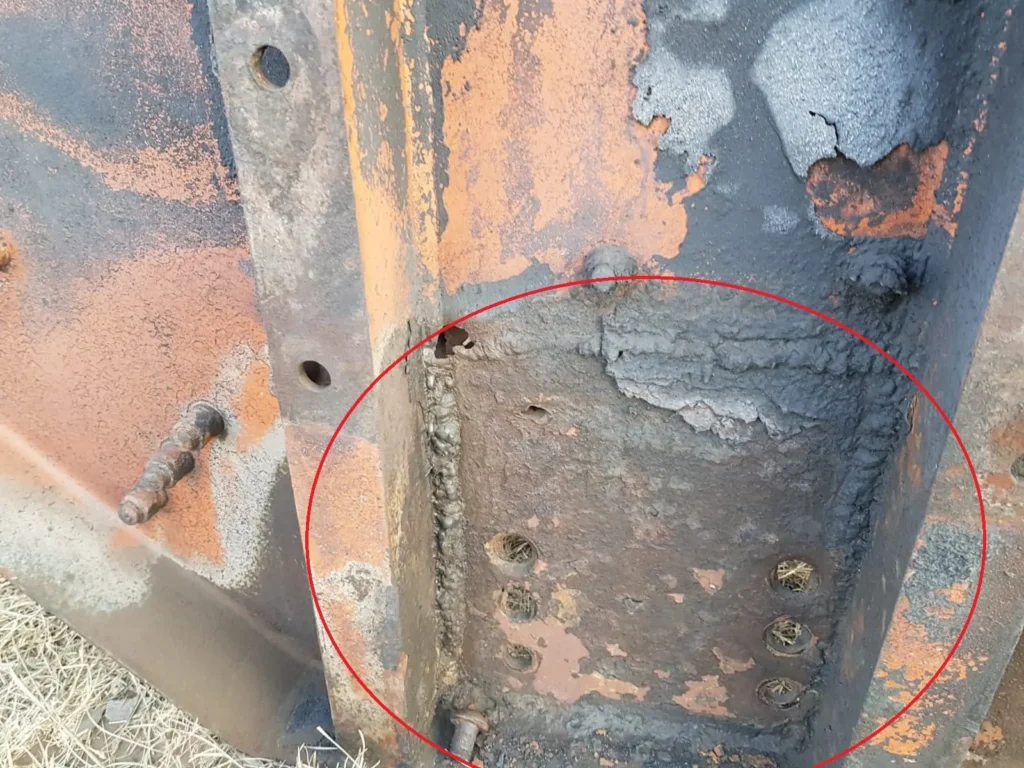
Inžinierske riešenie:
- Prepočet napätia na základe budiacej sily
- Zväčšujúci sa polomer prechodu na pätách zvarov
- Prepracovanie výstužnej dosky
- Optimalizovaná regulácia teploty zvárania
Porušenie alebo deformácia nosníka
Priečne nosníky podopierajú sitovú dosku a zaťaženie materiálom a zároveň znášajú dynamické zotrvačné sily. Nesprávny výber materiálu alebo nekorigované zváracie deformácie počas výroby môžu viesť k ohybovej deformácii alebo lomu počas prevádzky.
V niektorých prípadoch nedostatočné zohľadnenie koeficientov dynamického zaťaženia počas návrhu konštrukcie výrazne znižuje únavovú životnosť.
Inžinierske riešenie:
- Overenie dynamického zaťaženia počas fázy návrhu
- Výpočet zhody pevnosti a hrúbky materiálu
- Riadený postup zvárania pre zníženie deformácie
- Kontrola zarovnania po výrobe
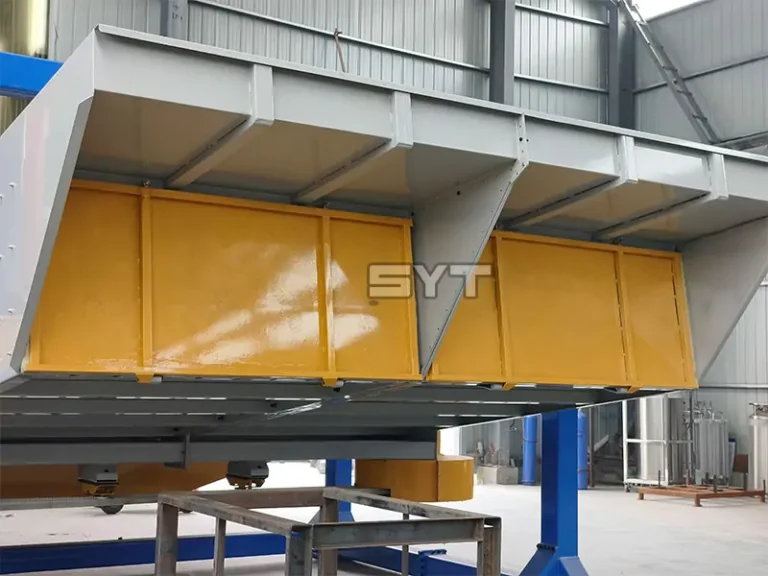
Únava pri zváraní vo vibračných sitách
Zvarové spoje sú oblasti najviac citlivé na únavu materiálu v konštrukciách vibračných sít. Medzi bežné chyby súvisiace so zváraním patria:
- Nedostatok fúzie
- Zahrnutie trosky
- Ostrá geometria zvarovej špičky
- Vysoké zvyškové napätie
Vo vysokofrekvenčných dynamických zariadeniach priamo určuje životnosť celistvosť zvaru.
Inžinierske riešenie:
- Štandardizovaná príprava drážok
- Riadená medzipriechodová teplota
- Viacvrstvové zváranie hrubých plechov
- Nedeštruktívne testovanie (UT / MT) v prípade potreby
Optimalizácia zváracích procesov vo výrobe
Počas výroby vibračných sít a iných zváraných konštrukcií má výber zváracieho procesu priamy vplyv na rozmerovú presnosť, pevnosť konštrukcie a životnosť.
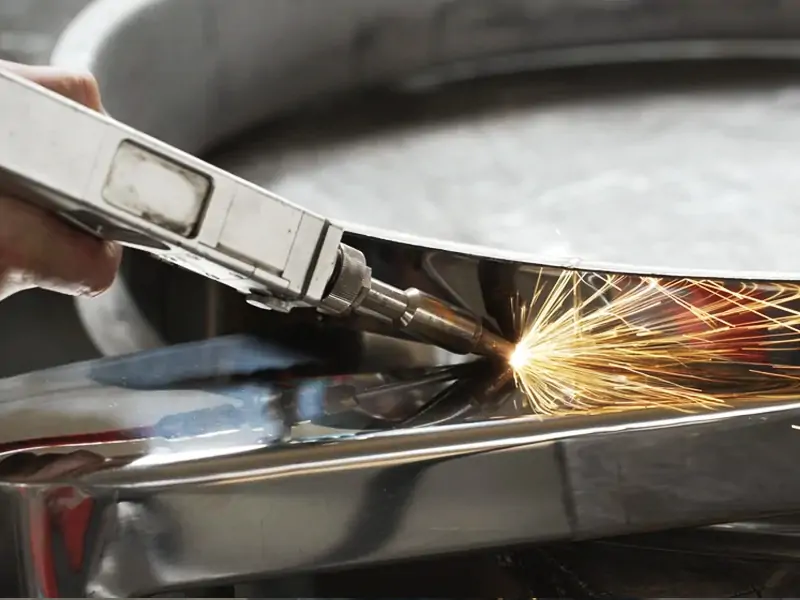
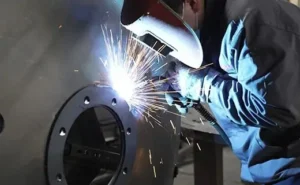
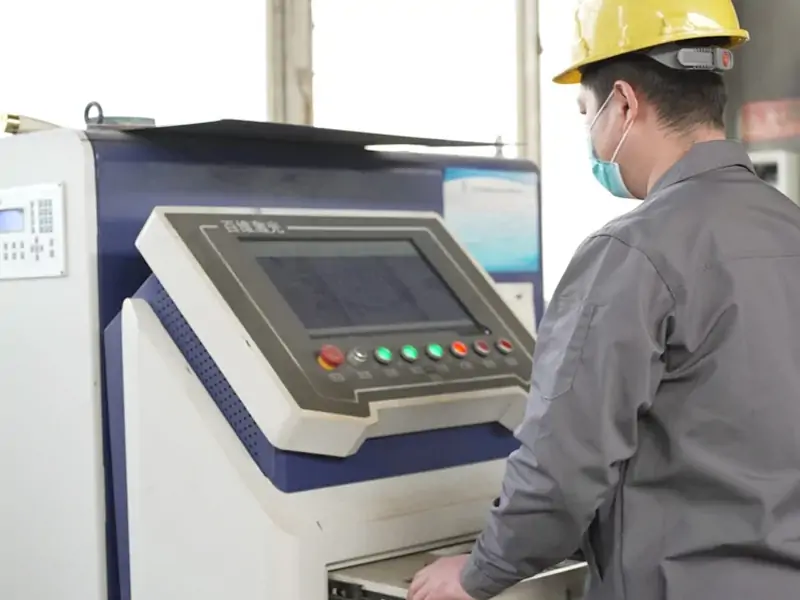
Hoci sa zváranie v ochrannej atmosfére CO₂ (MIG/MAG) široko používa v konštrukčnej výrobe, pokročilá technológia laserového zvárania ponúka koncentrovaný vstup energie a stabilnú kontrolu privaru. To zaisťuje rovnomerné zvarové švy a zároveň zachováva mechanické vlastnosti základného materiálu.
Pre stredne hrubé a hrubé doskové konštrukcie je naďalej nevyhnutné:
- Riadenie medzipriechodovej teploty
- Obmedzte nadmerný tepelný príkon
- Aplikujte symetrické zváracie postupy
V porovnaní s tradičným oblúkovým zváraním vytvára laserové zváranie menšiu tepelne ovplyvnenú zónu (HAZ), znižuje zvyškové napätie a minimalizuje deformáciu, vďaka čomu je vhodné pre vysoko presné konštrukčné komponenty vyžadujúce dlhodobú spoľahlivosť.
Stratégie štrukturálnej výstuže v údržbe
Pri opravách rámov vibračných sitá často nestačí obnovenie pôvodnej štruktúry na zabránenie opakovaným únavovým poruchám.
Dlhodobú stabilitu možno dosiahnuť prostredníctvom:
- Pridanie prechodových výstužných dosiek
- Zväčšenie polomeru zvarovej špičky
- Prerozdelenie trás zaťaženia
- Optimalizácia pomeru hrúbky plechu
V spoločnosti Sanyuangtang Machinery sa štrukturálna výstuž vždy vykonáva na základe analýzy napätia, a nie na základe dočasného zvárania výstuže. Tento prístup výrazne predlžuje životnosť a skracuje prestoje.
Ako kvalita výroby znižuje mieru zlyhania
Dlhodobá spoľahlivosť vibračného sita sa určuje počas fázy výroby. Aby sa minimalizovala miera štrukturálnych porúch, musia sa prísne kontrolovať nasledujúce aspekty:
- Racionálny konštrukčný návrh na zabránenie geometrickým nespojitostiam
- Zhoda pevnosti materiálu podľa výpočtu budiacej sily
- Štandardizované zváracie postupy
- Kontrola po zváraní a overenie rozmerov
Trvanlivosť konštrukcie závisí od integrovaného riadenia napätia, kvality zvárania a úvah o únave materiálu.
O spoločnosti Sanyuangtang Machinery
Spoločnosť Sanyuangtang Machinery s viac ako 30-ročnými skúsenosťami vo výrobe sa špecializuje na výrobu malých, stredných a veľkých vibračných sít pre ťažbu, spracovanie kameniva, uhlia a priemyselné spracovanie.
Náš inžiniersky tím sa zameriava na:
- Analýza štrukturálnej únavy
- Optimalizácia zváracieho procesu
- Overenie dynamického zaťaženia
- Zlepšenie dlhodobej spoľahlivosti
Ak potrebujete štrukturálne posúdenie, podporu údržby alebo prispôsobené riešenia vibračných sitá, náš technický tím je vám k dispozícii pre odbornú konzultáciu.
E-mail: info@sanyuantang.com
Telefón: + 86-18639095165