İnce toz, otomatik olarak ultrasonik eleğe ihtiyacınız olduğu anlamına gelmez.
Bu yanlış anlamayı oldukça sık görüyoruz. Bir müşteri bize malzemenin 200 mesh, 300 mesh veya daha ince elekten geçmesi gerektiğini söyleyip, ultrasonik elemenin bir sonraki adım olması gerektiğini varsayabilir. Bazen bu doğrudur. Diğer uygulamalarda ise standart bir döner titreşimli elek, ciddi elek tıkanıklığı olmadan malzemeyi işleyebilir.
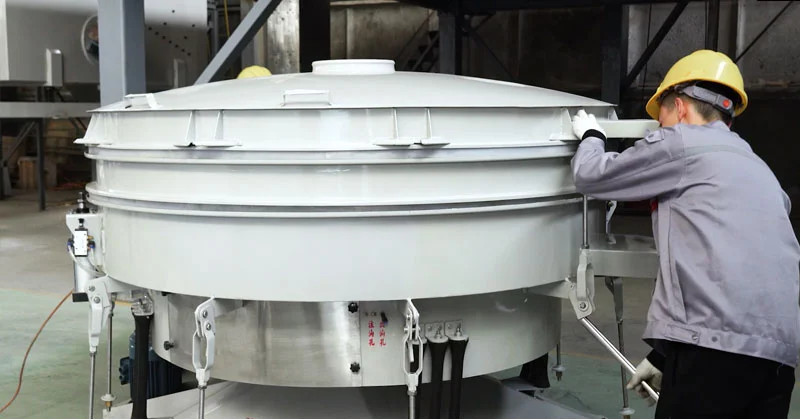
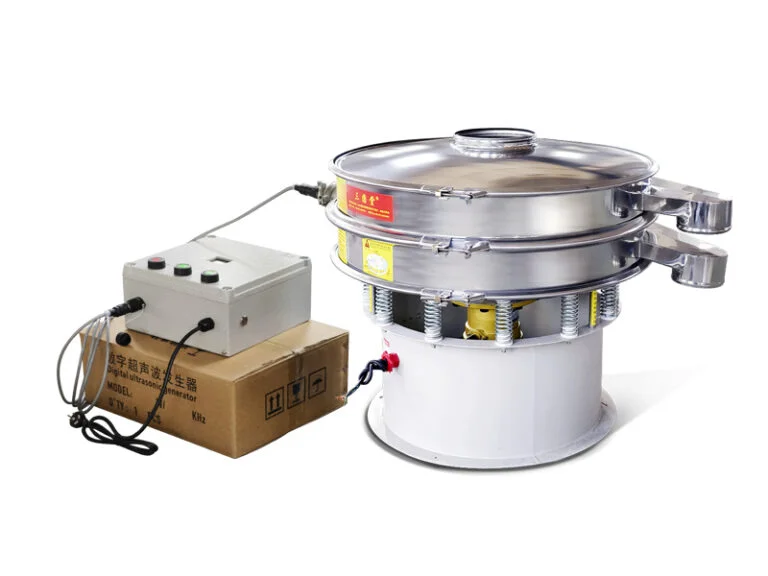 Titreşimli Elek Ayırıcı
 Döner Titreşimli Eleme Makinesi
Önemli olan tozun elekte ne yaptığıdır. Kuru, serbest akışlı bir mineral tozu, nispeten ince elekten fazla zorluk çekmeden geçmeye devam edebilir. Daha kaba bir elekteki başka bir malzeme ise, kısa bir süre sonra eleğe yapışmaya, statik yük biriktirmeye veya yumuşak topaklar oluşturmaya başlayabilir.
Parçacık boyutu dağılımı, nem, yığın yoğunluğu, yapışma, statik elektrik ve besleme koşulları sonucu etkiler. Bu nedenle, elek numarası, tüm cevabın değil, seçim sürecinin bir parçası olarak ele alınmalıdır.
Ultrasonik elekler, elek yüzeyinin kendisi darboğaz haline gelmeye başladığında kullanışlı hale gelir. Ek ultrasonik titreşim, ince parçacıkların elek açıklıkları etrafında aktif kalmasına yardımcı olarak, geleneksel ince toz eleme işlemlerini istikrarsız hale getirebilen yapışma, sıkışma ve tıkanma sorunlarını azaltır.
Dolayısıyla pratik soru sadece " Tozum ne kadar ince? " değil, mevcut eleme yönteminizin gerçek üretim koşulları altında istikrarlı bir şekilde çalışıp çalışamayacağıdır.
Ultrasonik Elek Tam Olarak Ne İşe Yarar?
Ultrasonik elek aslında titreşimli bir eleme makinesidir. Ana titreşim motoru, malzemeyi elek yüzeyi boyunca hareket ettirerek, açıklıklardan daha küçük parçacıkların geçmesine izin verirken, daha büyük malzeme tutulur veya dışarı atılır.
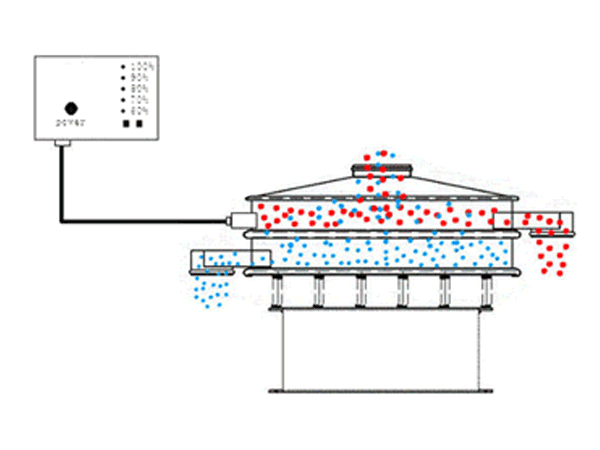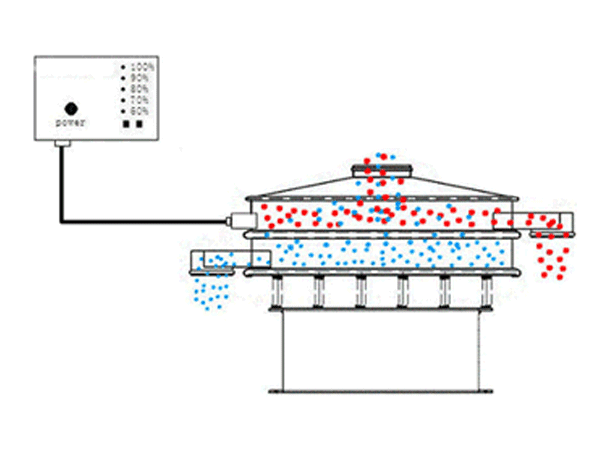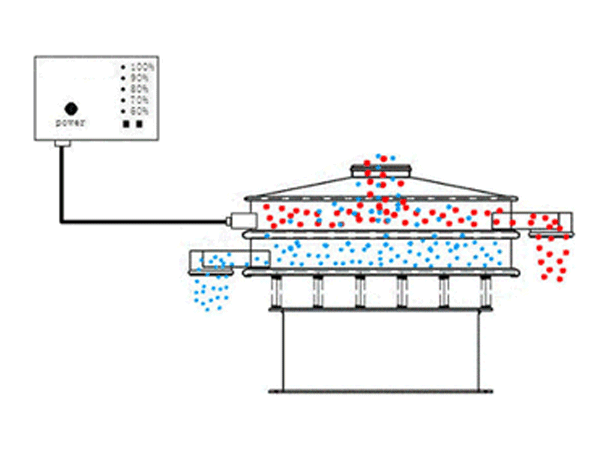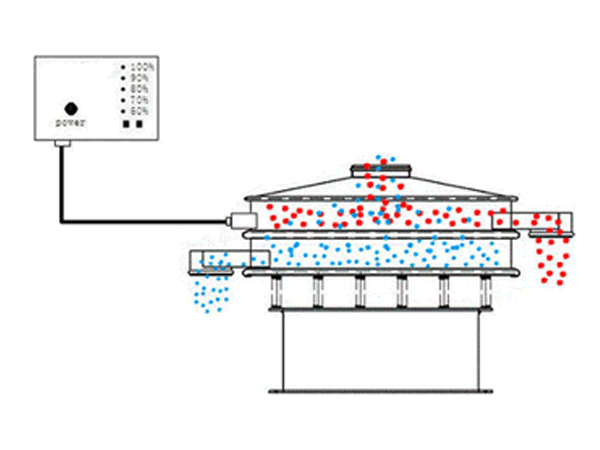
Ultrasonik sistem farklı bir işlev görüyor.
Bir dönüştürücü, elek ağına yüksek frekanslı, düşük genlikli titreşim uygular. Sadece tüm eleme makinesinin hareketine güvenmek yerine, ağın kendisi de ek titreşim alır ve bu da ince parçacıkların açıklıkların etrafında aktif kalmasına yardımcı olur.
Bu özellik, tozun elekten geçmek yerine üzerinde birikme eğiliminde olduğu durumlarda faydalı hale gelir.
Tipik sorunlar arasında sürekli elek tıkanması, elektrostatik yapışma, yumuşak topaklanma ve ince parçacıkların açıklıklara sıkışması yer alır. Operatörler, makinenin ilk çalışmaya başladığında iyi performans gösterdiğini, ancak elek alanının daha büyük bir kısmı tıkandıkça kapasitenin kademeli olarak düştüğünü fark edebilirler.
Sık sık elle temizleme gerekliliği de bir diğer uyarı işaretidir. Üretim, vardiya boyunca birkaç kez sadece elek fırçalamak veya temizlemek için durdurulmak zorunda kalıyorsa, elek temizleme yöntemi artık malzeme için uygun olmayabilir.
Şunu açıkça belirtmekte fayda var: ultrasonik titreşim, basitçe "daha güçlü titreşim" değildir.
Ana titreşim, malzemenin makine içinden geçmesini sağlar. Ultrasonik sistem ise esas olarak elek yüzeyinde doğrudan meydana gelen olayları değiştirir.
Ultrasonik Eleme Ne Zaman Düşünmeye Değer Hale Gelir?
Standart titreşimli eleğin aniden çalışmayı durdurduğu tek bir elek numarası yoktur.
Pratikte, eleme stabilitesine daha çok dikkat ediyoruz. Toz iyi akıyorsa, elek makul derecede açık kalıyorsa ve verim gerekli üretim hızına yakın kalıyorsa, ultrasonik sistem eklemek için pek bir neden olmayabilir.
Sürekli çalışma sırasında performans düştüğünde durum değişir.
İlk 15-20 dakika boyunca malzemeyi normal şekilde işleyen bir eleği hayal edin. Daha sonra ince parçacıklar açıklıkların etrafında birikmeye başlar, kullanılabilir elek alanı azalır ve verim düşer. Sonunda, bir operatör makineyi durdurup eleği temizlemek zorunda kalır.
Bu, ultrasonik eleme yöntemini araştırmanın, yalnızca elek sayısı açısından değil, daha anlamlı bir nedenidir.
| Tarama Koşulu | Standart Titreşimli Elek | Ultrasonik Elek |
|---|---|---|
| Kuru, akışkan toz ve açık gözenekli yapı | Genellikle uygundur | Çoğu zaman gereksiz |
| İnce toz yavaş yavaş eleği tıkıyor. | Dengesiz hale gelebilir | Dikkate değer |
| Güçlü statik yapışma | Zor olabilir | Yaygın ultrasonik uygulama |
| Ekran üzerinde yumuşak topaklanma | Malzemeye bağlı | Tarama istikrarını iyileştirebilir. |
| Sık sık elle ağ temizliği | Üretimde aksamalar muhtemel | Göz kamaşmasına neden olan temizlik işlemlerini azaltabilir. |
| İstikrarlı kapasiteye zaten ulaşıldı. | Genellikle yeterlidir. | Sadece ağ boyutu için yükseltme yapmanın pek bir anlamı yok. |
| Toz halindeki maddelerin davranışını tahmin etmek zordur. | Seçim belirsiz olabilir. | Malzeme testleri yardımcı olabilir. |
Ekran üzerinde kalan her parçacık bir sorun olduğu anlamına gelmez. Bir miktar kalıntı normaldir.
Sorun, tıkanıklığın kapasiteyi, ayırma kalitesini veya sürekli üretimi etkilemeye başlayana kadar artmaya devam edip etmeyeceğidir.
Standart bir titreşimli elek ne zaman yeterlidir?
Ultrasonik ekipman, makineye ek bir sistem, ek elektrik bileşenleri ve kontroller ekler. Eğer buna ihtiyacınız yoksa, ultrasonik taramanın daha gelişmiş görünmesi nedeniyle karmaşıklığı artırmanın pek bir faydası yoktur.
Malzeme kuru ve akışkan olduğunda, ciddi statik birikim oluşturmadığında ve üretim sırasında açık bir elek yüzeyini koruyabildiğinde, standart bir döner titreşimli elek zaten uygun olabilir. Geleneksel temizleme sistemleri de birçok toz için iyi sonuç verebilir.
Burada da kapasite önemlidir.
Eğer bir müşteri saatte 100 kg'a ihtiyaç duyuyorsa ve standart bir titreşimli elek sürekli tıkanma olmadan bu çıktıyı sağlayabiliyorsa, o zaman süreç zaten yapması gerekeni yapıyor demektir.
Daha iyi makine, mutlaka daha fazla özelliğe sahip olan değildir. İstenen ayırma ve kapasiteyi istikrarlı, pratik bir konfigürasyonla karşılayan makine daha iyidir.
Bu nedenle şu gibi basit bir kural kullanmaktan kaçınıyoruz:
ince elek = ultrasonik elek
Gerçek malzemeler bu kadar düzgün davranmaz.
Tek başına ağ boyutunun neden yeterli olmadığı
Diyelim ki iki müşteri de malzemeyi 200 elek gözünden geçirmek istiyor.
Malzemelerden biri, iyi akışkanlığa sahip kuru bir mineral tozudur. İkincisi ise hafiftir, statik yüke sahiptir ve temas ettiği hemen her yüzeye yapışır.
Açıklık boyutu aynı. Tarama zorluğu ise tamamen farklı.
Çeşitli malzeme ve işlem parametreleri sonucu değiştirebilir:
| Parametre | Neden Önemli? |
|---|---|
| Parçacık boyutu dağılımı | Yaklaşık aynı boyuttaki parçacıkların yüksek oranı, elek tıkanmasını artırabilir. |
| parçacık şekli | Düzensiz parçacıklar açıklıklara farklı şekillerde sıkışabilir. |
| Kütle yoğunluğu | Hafif ve yoğun tozlar eleği farklı şekilde doldurur. |
| Nem | Yapışmayı ve kümelenmeyi artırabilir. |
| Yağ içeriği | Doğal veya işlem kaynaklı yağlar, tozun yapışkanlığını artırabilir. |
| Statik yük | İnce parçacıklar eleğe veya birbirlerine yapışabilir. |
| yığma | İnce parçacıklar daha büyük, yumuşak kümeler oluşturabilir. |
| İlerleme hızı | Aşırı yükleme, mevcut tarama alanını azaltır. |
| Gerekli kapasite | Düşük verimde istikrarlı olan bir süreç, daha yüksek besleme hızlarında değişebilir. |
| Tarama amacı | Güvenlik taraması ve doğru sınıflandırma farklı gereksinimlere sahiptir. |
Bu nedenle, "200 mesh'ten daha ince olan her şey ultrasonik eleme gerektirir" gibi ifadeler ekipman seçimi sırasında pek işe yaramaz.
Ağ yapısı bize açıklığın boyutunu söyler. Ancak malzemenin o açıklığa ulaştığında nasıl davranacağını söylemez.
150 mesh'lik bir toz bazen 200 mesh'lik bir tozdan daha sert olabilir.
Gerçek eleme başvuruları bunu anlamayı kolaylaştırıyor.
Matcha tozu iyi bir örnektir. Sanyuantang projelerinden birinde gerekli eleme boyutu 60 mesh ve 150 mesh idi; bu, birçok metal veya mineral tozuna kıyasla özellikle ince sayılmaz.
Ancak matcha'nın kendine özgü bir eleme davranışı vardır. İnce yeşil çay tozu yapışkan olabilir ve çalışma sırasında elekte birikebilir. Bu projede, son ultrasonik elek konfigürasyonu onaylanmadan önce malzeme test edildi.
Şimdi bunu kuru, akışkan bir tozla karşılaştırın.
200 mesh'lik bir malzeme, akışkanlığı iyiyse ve elek temizleme sistemi yeterliyse bazen işlenmesi daha kolay olabilir. Bu nedenle, 150 mesh ile 200 mesh'i karşılaştırmak, hangi uygulamanın daha zor olduğunu bize söylemez.
Malzeme, açıklık boyutu kadar önemlidir.
Çok ince bakır tozu farklı bir eleme sorununa yol açar.
İnce metal tozu da başka bir dizi zorluk ortaya çıkarıyor.
Sanyuantang'daki bir bakır tozu projesinde , müşteri 500 mesh ve 800 mesh sınıflandırmasına ihtiyaç duyuyordu. Geleneksel eleme sırasında, ince tozun yapışması ve elek tıkanması sürekli çalışmayı etkiliyor ve manuel elek temizliği üretim sorunlarının bir parçası haline geliyordu.
Son konfigürasyonda, toz yapışmasını azaltmak ve daha istikrarlı bir eleme koşulu sağlamak için ince eleklerde ultrasonik destek kullanılmıştır.
Bu, her 500 mesh veya 800 mesh tozunun tamamen aynı makineyle işlenmesi gerektiği anlamına gelmez.
Bakır tozu, grafit, seramik malzemeler ve kimyasal tozlar, benzer parçacık boyutlarında bile farklı davranışlar sergileyebilir. Uygulama, malzeme ve işlem gereksinimleri açısından değerlendirilmelidir.
Tozunuzun ultrasonik taramaya gerçekten ihtiyacı olup olmadığından emin değil misiniz?
Eğer mevcut eleğiniz kapasite kaybediyorsa, sürekli tıkanıyorsa veya sık sık temizlenmesi gerekiyorsa, bize malzeme adını, hedef elek boyutunu, gerekli kapasiteyi ve eleme sırasında neler olduğunu açıklayan bir metin gönderin.
Mümkünse, yığın yoğunluğu, nem oranı, fotoğraflar veya kısa bir çalışma videosu da ekleyin.
Sanyuantang, öncelikle standart bir titreşimli eleğin yeterli olup olmayacağını, ultrasonik desteğin dikkate alınmaya değer olup olmadığını veya makine konfigürasyonu seçilmeden önce malzemenin test edilmesi gerekip gerekmediğini değerlendirebilir.
E-posta: info@sanyuantang.com
Telefon: +86- 18639095165
Ultrasonik Elek ile Standart Titreşimli Elek Karşılaştırması
Ultrasonik eleği normal titreşimli elekten "daha iyi" olarak nitelendirmenin hiçbir geçerli nedeni yoktur.
Kolay akışkan tozlar için standart makine daha pratik bir seçim olabilir. Malzeme davranışı geleneksel eleme yöntemlerini istikrarsız hale getirdiğinde ultrasonik eleme değerli hale gelir.
| + | Standart Titreşimli Elek | Ultrasonik Elek |
|---|---|---|
| Ana malzeme hareketi | mekanik titreşim | mekanik titreşim |
| Ek ağ titreşimi | Yok hayır | Evet |
| Genel toz eleme | Uygun | Uygun ancak gereksiz olabilir |
| Kalıcı ince ağ körlüğü | Malzemeye bağlı | Daha uygun |
| Statik elektriklenmeye yatkın tozlar | Zor olabilir | Genel Başvuru |
| Bir araya getirilmiş ince tozlar | Ciddiyetine bağlı | Ağ yapısının aktif kalmasına yardımcı olabilir. |
| Ekipman karmaşıklığı | Alt | Daha yüksek |
| Ekran temizleme | Geleneksel temizleme yöntemleri | Ultrasonik ağ körlüğünü giderme |
| Seçim temeli | Malzeme, ağ ve kapasite | Malzeme, elek, kapasite ve toz davranışı |
Önemli olan fark, makinenin daha gelişmiş olup olmaması değil.
Üretimin istikrarlı kalması için ek ağ körleme giderme işleminin gerekli olup olmadığı sorusu gündeme geliyor.
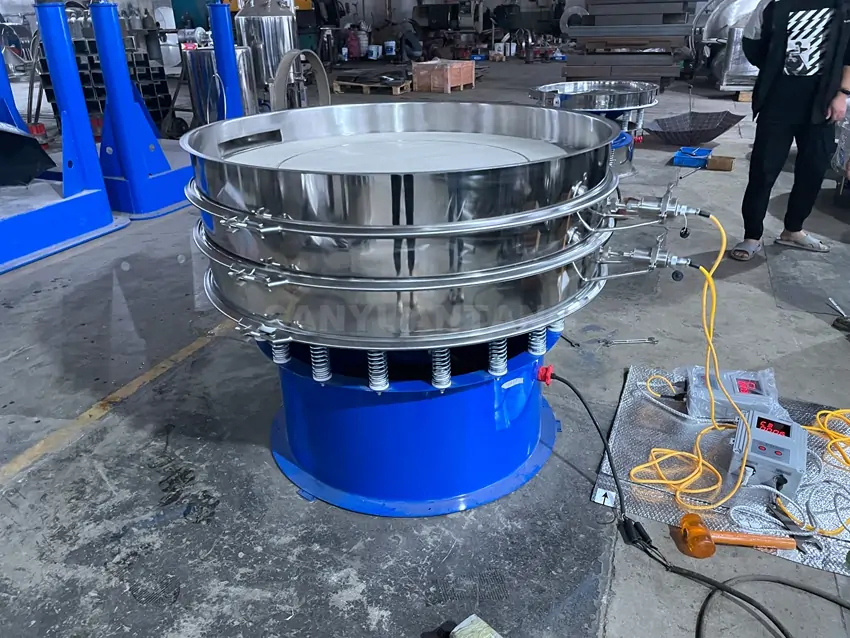 ultrasonik elek
 titreşim ekranı
Ultrasonik Taramanın Tek Başına Gideremediği Şeyler
Ekran sürekli olarak tıkanmaya devam ediyorsa, ultrasonik sistemin daha fazla güce ihtiyaç duyduğunu varsaymak cazip gelebilir.
Bazen sorun başka bir yerdedir.
Aşırı besleme yaygın bir örnektir. Malzeme, mevcut elek alanının işleyebileceğinden daha hızlı bir şekilde makineye girerse, toz yüzeyde birikir. Ultrasonik titreşim ek eleme alanı oluşturamaz.
Besleme hızı azaltılmalı veya daha eşit şekilde dağıtılmalıdır.
Elek durumunun da kontrol edilmesi gerekir. Zayıf gerilim titreşim iletimini etkilerken, hasarlı veya yanlış monte edilmiş elek, ultrasonik sistemin kendisi normal çalışıyor olsa bile eleme performansını düşürebilir.
Nem, başka bir tür soruna yol açar. Hafif yapışma ile şiddetli ıslak topaklanma aynı şey değildir. Ultrasonik destek, bir malzeme için faydalı olabilirken, ürün çok ıslak olduğunda veya sert topaklar oluşturduğunda sınırlı fayda sağlayabilir.
Statik sorunlar, topraklama ve daha geniş üretim ortamıyla birlikte ele alınmalıdır.
Çok ince metal tozu uygulamalarında, elek gerilimi, istikrarlı besleme ve topraklama, nihai sonucu etkileyebilir. Başka bir deyişle, ultrasonik titreşim, eleme sisteminin bir parçasıdır, her tıkanmış elek için evrensel bir çözüm değildir.
Ultrasonik elek seçmeden önce hangi bilgilere dikkat edilmelidir?
Malzeme adı ve elek numarası yararlı başlangıç noktalarıdır, ancak güvenilir bir ekipman önerisi için nadiren yeterlidirler.
Normalde neyin elendiğini, neyin elekten geçmesi gerektiğini, ne kadar malzemenin işlenmesi gerektiğini ve şu anda nelerin yanlış gittiğini anlamak isteriz.
Malzeme ve Besleme Parçacık Boyutu
Malzeme adı, muhtemel akışkanlık, yapışma ve işleme davranışına dair ilk bir gösterge verir.
Maksimum besleme boyutu da önemlidir. Makineye büyük parçacıklar, topaklar veya yabancı maddeler girerse, bunlar elek üzerindeki yükü ve gerekli makine yapısını değiştirebilir.
Hedef Örgü veya Kesim Boyutu
Birden fazla kesir gerekiyorsa, her bir hedef kesiri belirtin.
Az miktarda iri taneli kirliliği gidermek ile birkaç ince toz fraksiyonunu doğru bir şekilde ayırmak arasında büyük bir fark vardır.
Gerekli Kapasite
Kapasite, kg/saat veya t/saat gibi net bir üretim birimi olarak verilmelidir.
“Yüksek kapasite” gibi tanımlamalardan kaçının. Saatte 30 kg ile çalışan bir eleme işlemi, besleme hızına bağlı olarak elek yükünün değişmesi nedeniyle saatte 300 kg'da farklı davranabilir.
Kütle yoğunluğu
Müşteriler makine kapasitesi hakkında soru sorduğunda, yığın yoğunluğu genellikle göz ardı edilir.
İki toz aynı hacmi kaplayabilir ancak ağırlıkları çok farklı olabilir. Bu, elek boyutu ve makine çapı aynı olsa bile, bir malzemenin kapasite değerinin başka bir malzemeye doğrudan aktarılamayacağı anlamına gelir.
Nem, Yağ ve Statik Davranış
Toz hafif nemli, doğal olarak yağlı, statik elektriğe yatkın veya kolayca topaklanıyorsa, ekipman üreticisine bildirin.
Bu ayrıntılar genellikle bir malzemenin neden taranmasının zor olduğunu açıklar.
Mevcut ekranınızda neler oluyor?
Eğer halihazırda titreşimli elek kullanıyorsanız, sorunu detaylı olarak açıklayın.
Örneğin:
- Veri aktarım hızı 20 dakika sonra düşüyor;
- Toz, tel örgünün altına yapışıyor;
- Operatörler vardiya boyunca ekranı birkaç kez temizlerler;
- İnce toz, iri parçaların arasında kalır;
- Malzeme elek üzerinde küçük topaklar oluşturur;
- Makine düşük besleme hızlarında çalışıyor ancak üretim arttığında tıkanıyor.
Bu, mühendise değerlendirebileceği somut bir şey sunar.
“Materyalin taranması zor” ifadesi geçerli değildir.
Malzeme Testi Ne Zaman Yapılmaya Değer?
Her projenin test edilmesi gerekmez.
Malzeme yaygınsa, eleme gereksinimi basittir ve yeterli önceki uygulama deneyimi varsa, ekipman seçimi yalnızca işlem bilgilerinden yola çıkarak mümkün olabilir.
Malzeme çok ince, statik elektriğe yatkın, güçlü yapışkanlı, pahalı veya teknik özellik sayfasından tanımlanması zor olduğunda testler daha değerli hale gelir. Ayrıca, müşteri daha önce başka bir eleme makinesi denemiş ancak istikrarlı bir sonuç alamamışsa da testler faydalıdır.
İyi bir malzeme testi şu soruların ötesinde yanıt vermelidir:
Bu toz elekten geçebilir mi?
Ayrıca, ağın kademeli olarak körleşip körleşmediğini, verimliliğin istikrarlı kalıp kalmadığını, elekte ne kadar malzemenin kaldığını ve seçilen körleşmeyi giderme yönteminin test ilerledikçe çalışmaya devam edip etmediğini de görmek istiyoruz.
Zorlu tozlar için bu gözlemler, katalogdaki diğer kapasite rakamlarından daha fazla bilgi verebilir.
Sanyuantang'ın Ultrasonik Elek Seçimine Yaklaşımı Nasıl?
Genellikle makine modelini hemen seçmek yerine, malzeme ve eleme sorunuyla işe başlarız.
Temel mantık oldukça basittir:
Malzeme → Gerekli ayırma → Kapasite → Eleme problemi → Makine konfigürasyonu
Normal bir döner titreşimli elek gereksinimi güvenilir bir şekilde karşılayabiliyorsa, süreci karmaşıklaştırmaya gerek olmayabilir.
Yapışma, statik yük, topaklanma veya sürekli elek tıkanması istikrarlı üretimi engellediğinde, ultrasonik titreşimli elek daha mantıklı bir çözüm haline gelir.
Belirsiz uygulamalar için, nihai makine konfigürasyonu onaylanmadan önce gerçek testler kullanılabilir.
Kapasiteye de dikkatlice yaklaşılmalıdır. Aynı ultrasonik elek, toz, elek boyutu, yığın yoğunluğu ve besleme koşulları değiştiğinde çok farklı verimler üretebilir. Bu nedenle, makine çapı ve elek numarası tek başına asla garantili bir üretim kapasitesi hesaplaması olarak kullanılmamalıdır.
SSS
Ultrasonik elek nedir?
Ultrasonik elek, elek ağına bağlı ek bir ultrasonik sisteme sahip titreşimli bir eleme makinesidir. Ultrasonik titreşim, ince tozların yapışmasını, parçacıkların sıkışmasını ve elek tıkanmasını azaltmaya yardımcı olurken, ana titreşim sistemi malzemenin makine içinden geçmesini sağlar.
Tüm ince tozların ultrasonik elemeden geçirilmesi gerekir mi?
Hayır. Birçok kuru, akışkan toz, standart döner titreşimli elek ile hala etkili bir şekilde işlenebilir. Ultrasonik destek, elek sürekli tıkandığında, statik yapışma ciddi hale geldiğinde veya geleneksel elek temizleme yöntemleri istikrarlı eleme sağlayamadığında daha faydalı hale gelir.
Ultrasonik eleme hangi elek boyutunda kullanılmalıdır?
Evrensel bir elek boyutu sınırı yoktur. Daha iri taneli ancak yapışkan bir toz, bazen daha ince ve akışkan bir malzemeye göre elenmesi daha zor olabilir. Elek boyutu, parçacık dağılımı, nem, statik davranış, topaklanma, besleme hızı ve gerekli kapasite ile birlikte değerlendirilmelidir.
Ultrasonik elek, elek tıkanmasını tamamen ortadan kaldırabilir mi?
Hayır. Ultrasonik titreşim, çeşitli ince toz tıkanma türlerini azaltabilir, ancak aşırı besleme, hasarlı elek, düşük elek gerilimi, aşırı nem veya yanlış elek seçimi gibi sorunların ayrıca düzeltilmesi gerekir. Öncelikle tıkanmanın gerçek nedeni belirlenmelidir.
Ultrasonik eleklerle genellikle hangi tür tozlar elenir?
Tipik uygulamalar arasında ince metal tozları, pigmentler, mineraller, kimyasal tozlar ve bazı gıda tozları bulunur. Önemli olan genellikle endüstri adından ziyade malzemenin davranışıdır; örneğin yapışma, statik elektrik, kümelenme veya kalıcı elek tıkanması gibi.
Makine seçimi için hangi bilgileri vermeliyim?
Malzeme adını, besleme partikül boyutunu, hedef elek boyutunu, gerekli kapasiteyi, yığın yoğunluğunu, nemi, fraksiyon sayısını ve gerekli temas malzemesini belirtin. Eğer eleme sorunu zaten mevcutsa, fotoğraflar, videolar veya malzeme örneği üreticinin neler olup bittiğini anlamasına yardımcı olabilir.
Doğru Tarama Yöntemini Seçmek
Standart titreşimli elek ile ultrasonik elek arasında seçim yaparken, öncelikle malzeme ve gerçek üretim koşulları dikkate alınmalı, sadece elek gözü numarasına bakılmamalıdır.
Toz iyi akıyorsa, elek açık kalıyorsa ve gerekli kapasite sabitse, geleneksel bir titreşimli elek zaten doğru makine olabilir.
Üretim, elek tıkanması, statik yapışma, topaklanma veya kararsız ince toz akışı gibi sorunlardan tekrar tekrar etkileniyorsa, ultrasonik eleme çok daha önemli hale gelir.
Zorlu uygulamalar için, genel bir özellik tablosuna güvenmek yerine, malzemenin kendisini test etmek genellikle daha iyi bilgi sağlayabilir.
Malzemeniz için bir gösterim önerisine mi ihtiyacınız var?
Sanyuantang'a aşağıdaki bilgileri gönderin:
- Malzeme adı
- Besleme parçacık boyutu
- Gerekli ağ veya kesim boyutu
- Gerekli kapasite
- Kütle yoğunluğu
- Nem veya yağ içeriği
- İstenen kesir sayısı
- Mevcut ağ tıkanması veya eleme sorunu
Fotoğraflarınız, videolarınız veya malzeme örneğiniz varsa, bunları da ekleyin. Zorlu tozlar için, standart bir titreşimli eleğin yeterli olup olmadığını, ultrasonik elemenin daha uygun olup olmadığını veya ekipman seçiminden önce malzeme testinin yapılması gerekip gerekmediğini değerlendirebiliriz.
E-posta: info@sanyuantang.com
Telefon: +86- 18639095165