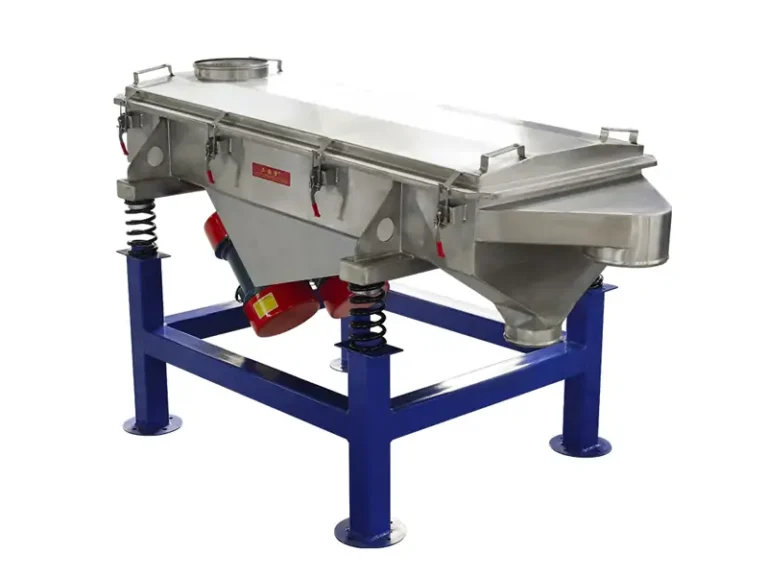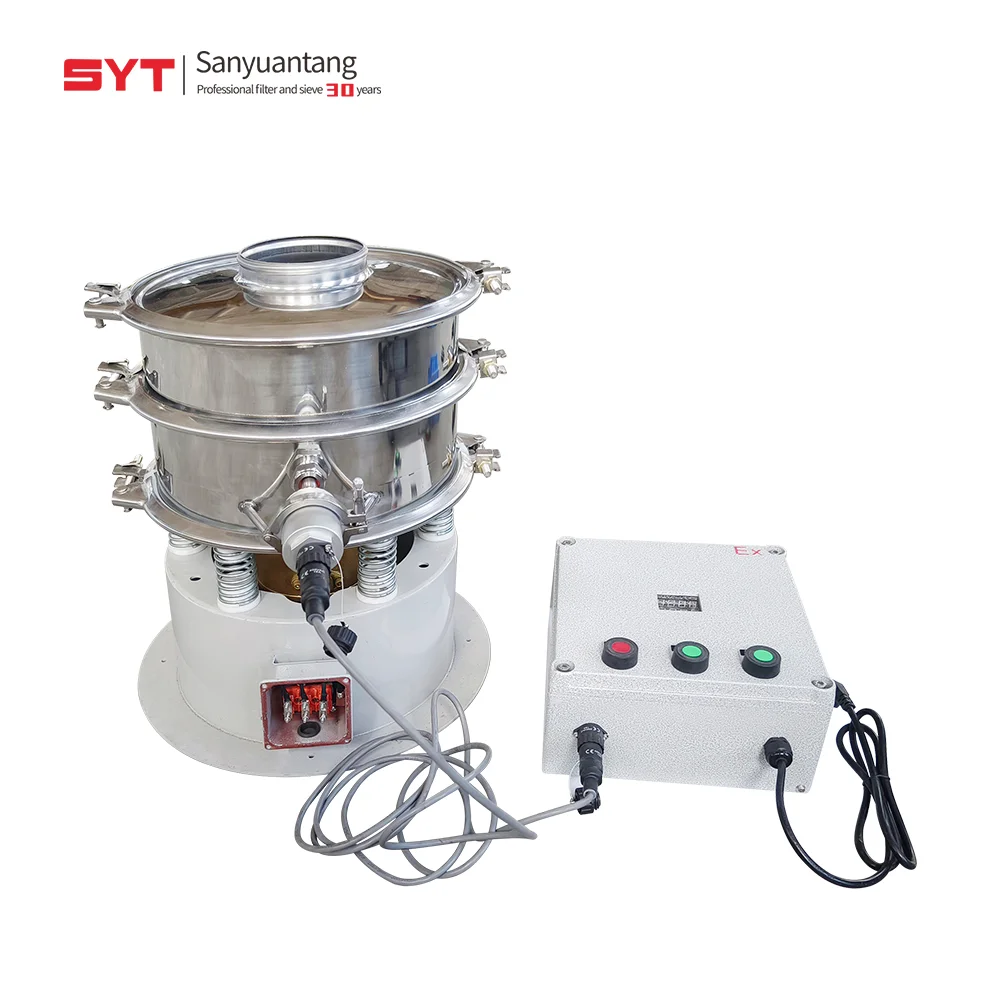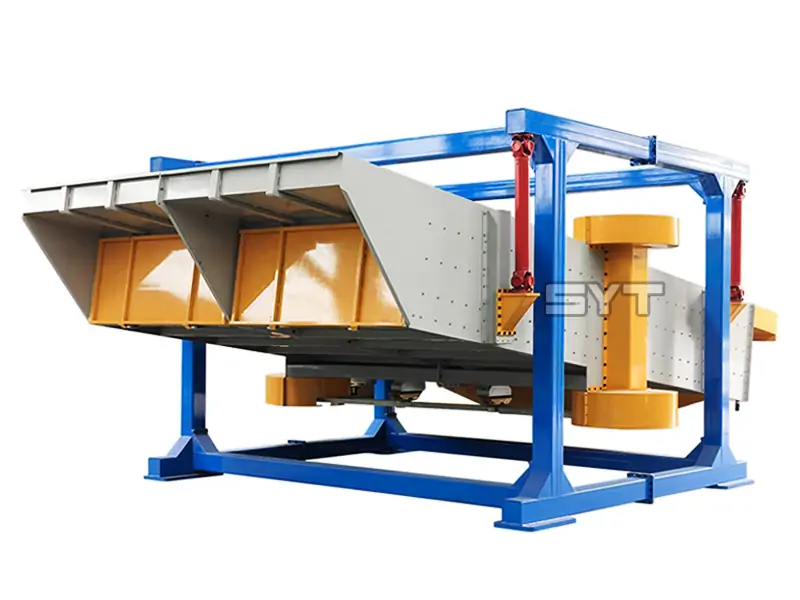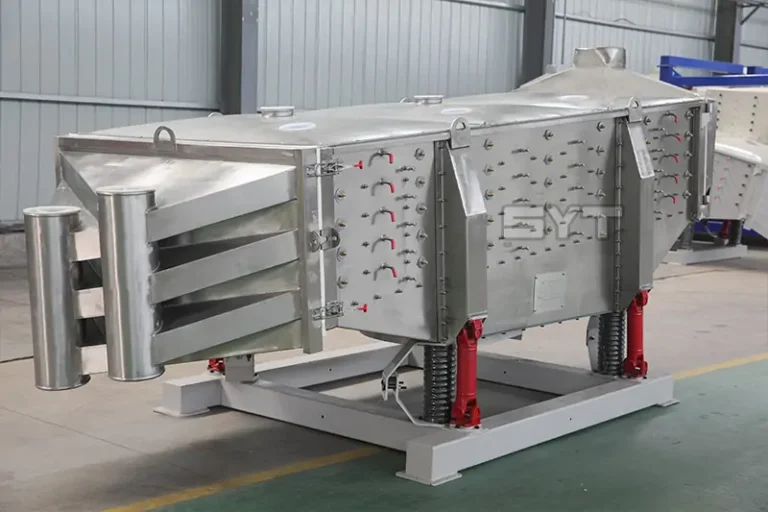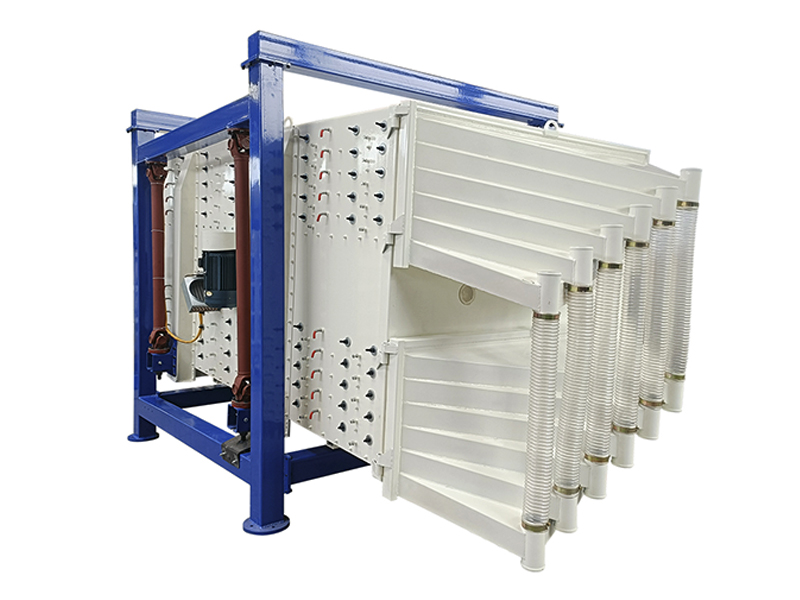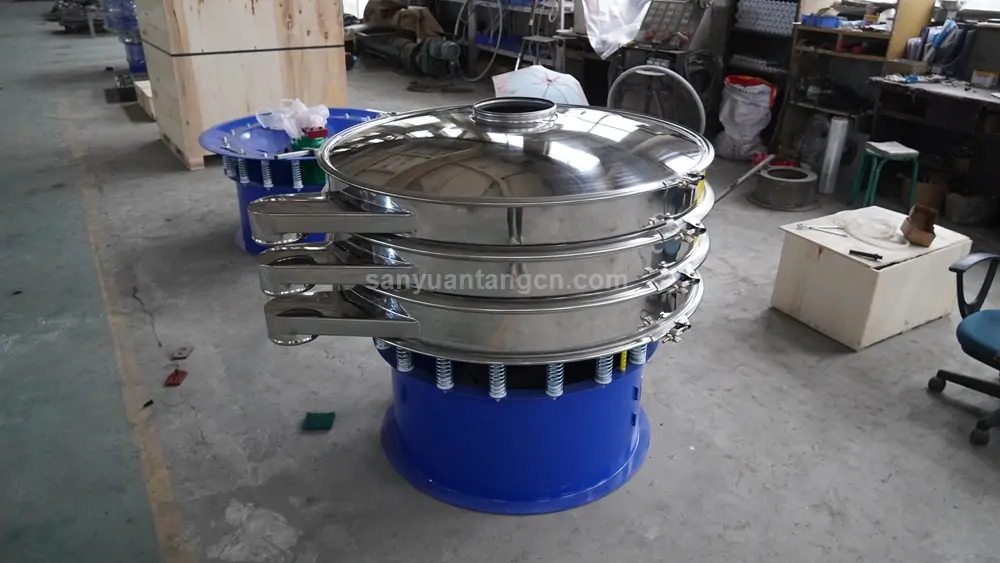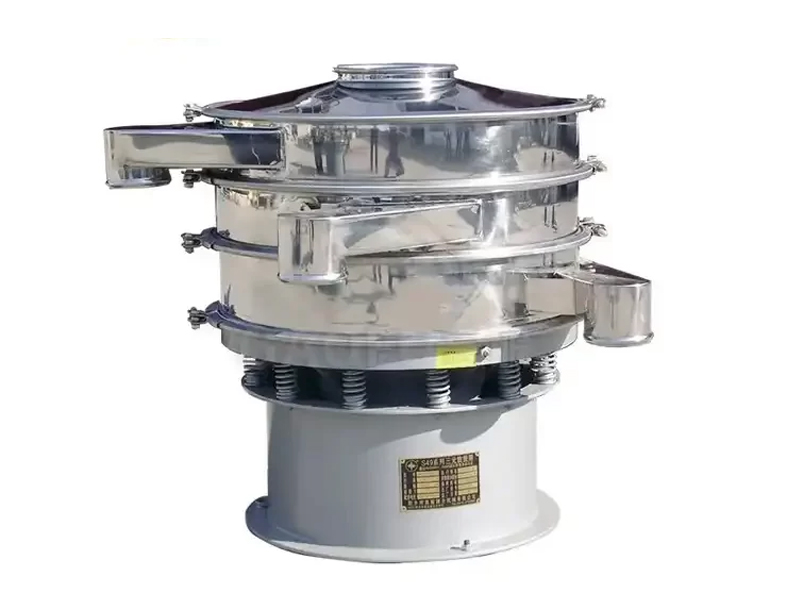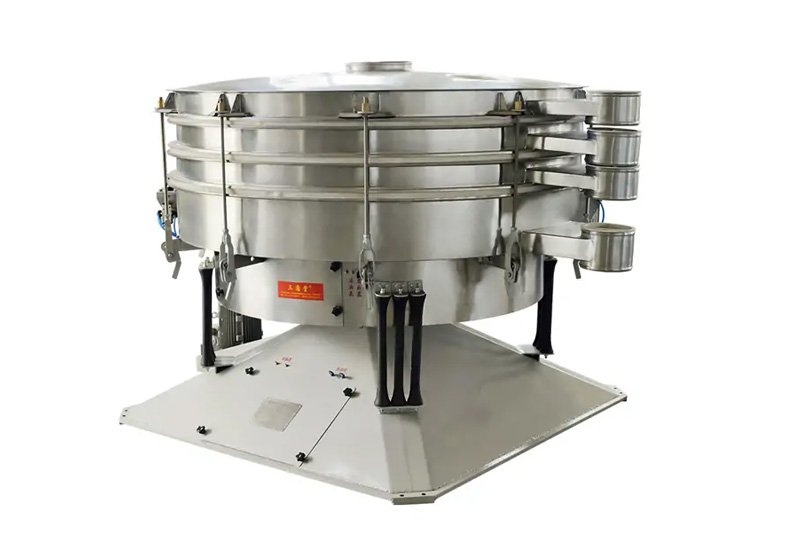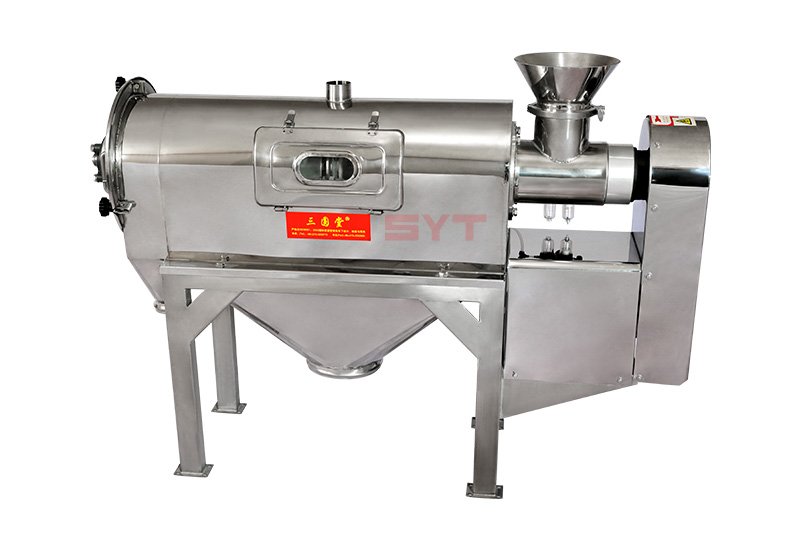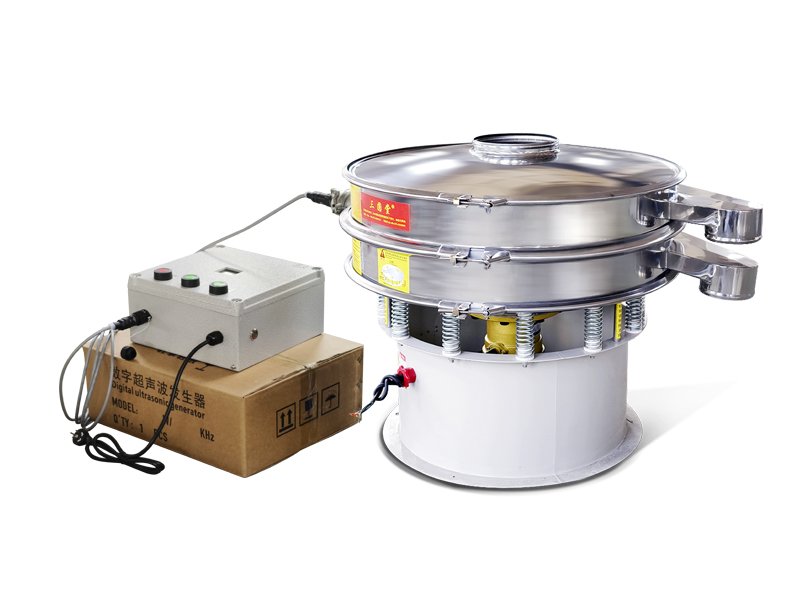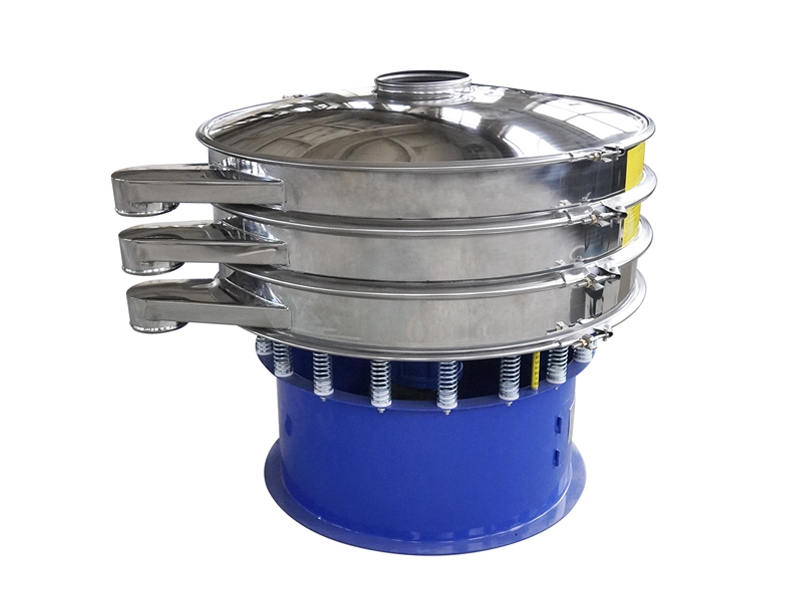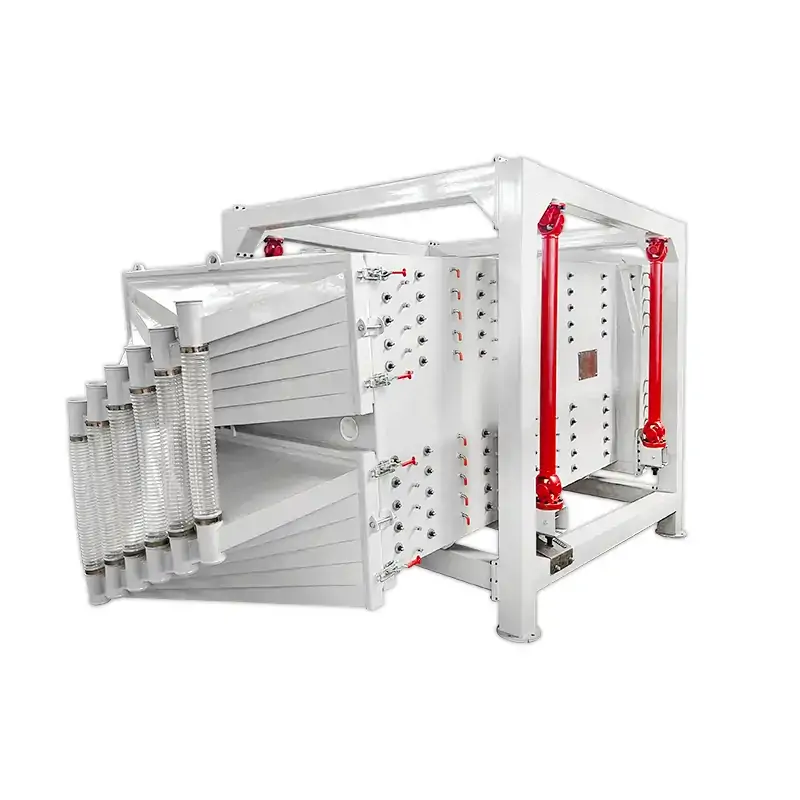
Chúng tôi là nhà sản xuất máy sàng rung hàng đầu tại Thủ phủ Máy sàng rung của Trung Quốc, với hơn 30 năm kinh nghiệm trong lĩnh vực sản xuất máy sàng rung. Hôm nay, chúng tôi sẽ chia sẻ tóm tắt các vấn đề thường gặp và giải pháp liên quan đến máy sàng rung, hy vọng bài viết sẽ hữu ích cho mọi người.


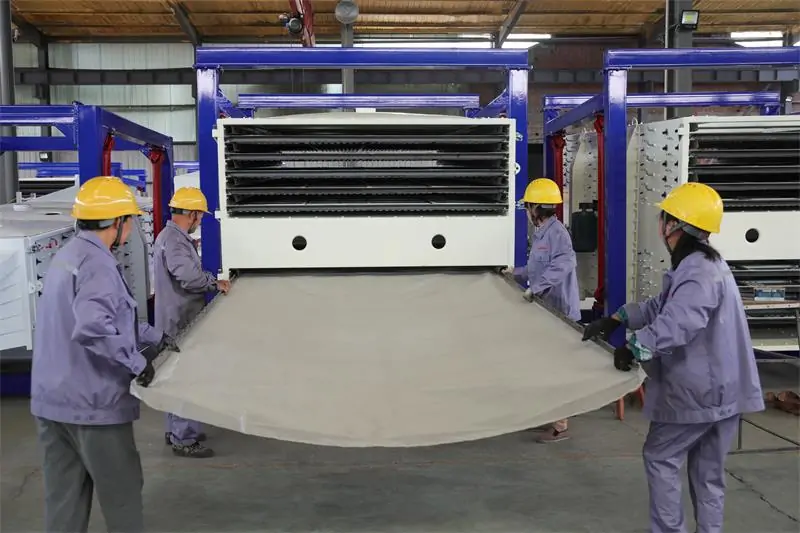
Các lỗi thường gặp và giải pháp của máy sàng rung
Màn hình rung ồn ào
Nguyên nhân:
- Bu lông lỏng gây ra va chạm giữa các thành phần;
- Vòng bi bị mòn hoặc bôi trơn không đủ gây ra tiếng ồn do ma sát;
- Tấm lưới/màn hình bị lỏng hoặc bị hỏng;
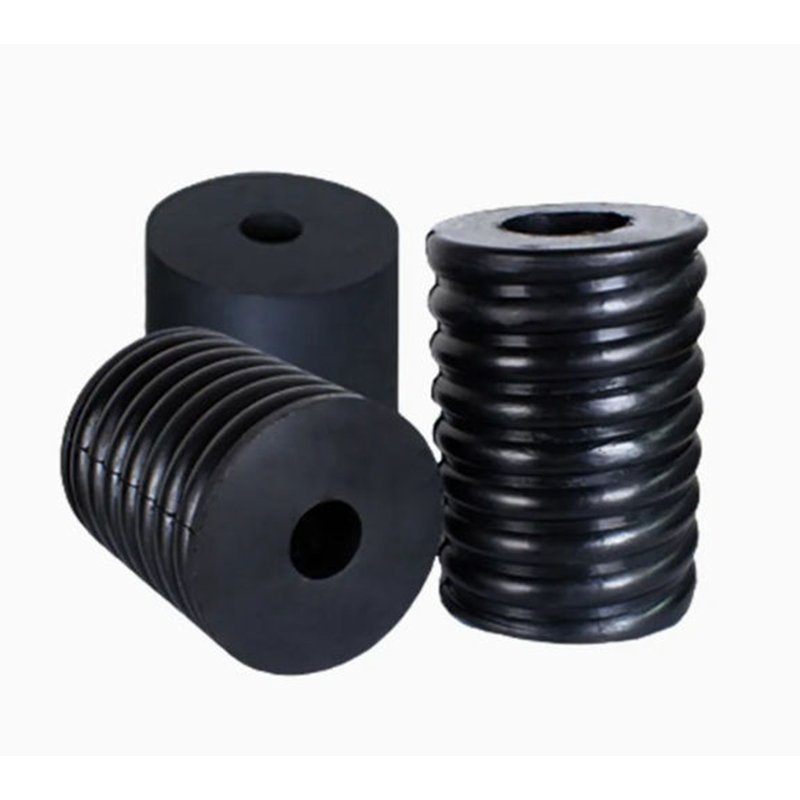
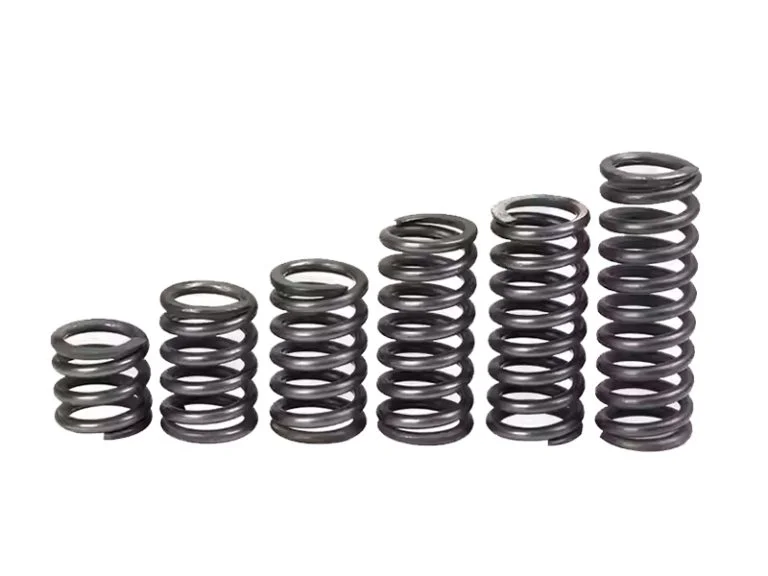
- Cũ hoặc hỏng lò xo giảm chấn;
- Nền móng thiết bị không ổn định gây ra hiện tượng cộng hưởng.
Giải pháp:
- Siết chặt tất cả các bu lông, tập trung vào bộ rung và hộp lưới;
- Thay thế ổ trục bị hỏng và thêm lượng chất bôi trơn thích hợp;
- Siết chặt hoặc thay thế lưới chắn và sửa chữa các cấu trúc bị hư hỏng;
- Thay thế lò xo bị hỏng và điều chỉnh mức của thiết bị;
- Gia cố nền móng để đảm bảo mặt đất đáp ứng được các tiêu chuẩn chịu tải.
Lỏng bu lông
Nguyên nhân:
- Hoạt động lâu dài với tần số cao của màn hình rung gây ra hiện tượng mỏi kim loại;
- Bu lông không được siết chặt theo yêu cầu về mô-men xoắn trong quá trình lắp đặt;
- Không sử dụng vòng đệm chống lỏng hoặc khóa ren;
- Sự cộng hưởng của thiết bị làm tình trạng nới lỏng trở nên trầm trọng hơn.
Giải pháp:
- Thường xuyên tắt thiết bị để kiểm tra và siết chặt lại bu lông;
- Sử dụng cờ lê lực để siết chặt bu lông theo lực mô-men xoắn tiêu chuẩn;
- Lắp vòng đệm lò xo hoặc sử dụng chất khóa ren;
- Điều chỉnh độ cân bằng của thiết bị để giảm độ rung bất thường.
Mang quá nóng
Nguyên nhân:
- Chất bôi trơn không đủ hoặc kém chất lượng làm tắc nghẽn đường dẫn dầu;
- Lắp đặt ổ trục không đúng cách (quá chặt/quá lỏng);
- Hỏng phớt khiến bụi xâm nhập;
- Quá tải hoặc phân bố lực kích thích không đều.
Giải pháp:
- Vệ sinh vỏ ổ trục và thay thế bằng chất bôi trơn chịu nhiệt độ cao (ví dụ: mỡ gốc lithium);
- Lắp lại ổ trục để đảm bảo khe hở hướng kính là 0.1–0.15 mm;
- Thay thế vòng đệm và lắp nắp che bụi;
- Điều chỉnh tải vật liệu và kiểm tra tính đối xứng của các khối đối trọng kích thích.
Bôi trơn
Nguyên nhân:
- Lỗ phun dầu bị chặn hoặc phớt dầu bị hỏng;
- Sử dụng loại chất bôi trơn không đúng (độ nhớt không phù hợp);
- Khoảng thời gian tra dầu quá dài hoặc quá nhiều khiến khả năng tản nhiệt kém.
Giải pháp:
- Làm sạch đường dẫn dầu và thay thế các phớt bị hỏng;
- Sử dụng chất bôi trơn chịu nhiệt độ cao, chống mài mòn;
- Tuân thủ nghiêm ngặt chu trình bôi trơn theo hướng dẫn;
- Kiểm soát lượng dầu bằng 1/3 đến 1/2 thể tích khoang ổ trục.
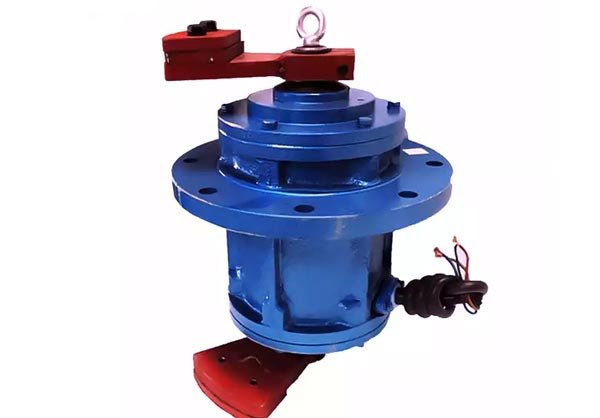
Hỏng ổ trục của bộ kích thích sàng rung
Nguyên nhân:
- Chất lượng vòng bi không đạt tiêu chuẩn (độ chính xác khe hở không đủ);
- Tải trọng trục quá mức gây ra hiện tượng quá nhiệt;
- Độ lệch góc pha của khối lệch tâm gây ra tải trọng va chạm;
- Vỏ ổ trục bị biến dạng hoặc trục bị uốn cong.
Giải pháp:
- Chọn vòng bi khe hở lớn C3 được thiết kế riêng cho sàng rung;
- Điều chỉnh khe hở nắp trục thành 0.3–0.5 mm;
- Hiệu chỉnh các khối lệch tâm theo cùng một góc pha (sai số < 1°);
- Nắn thẳng trục truyền động và sửa chữa vỏ ổ trục bị biến dạng.
Rung động quá mức
Nguyên nhân:
- Lực kích thích không cân bằng (các khối đối trọng bị rơi ra hoặc dịch chuyển);
- Độ cứng không đều hoặc lò xo giảm chấn bị hỏng;
- Sự tích tụ vật chất gây ra sự dịch chuyển trọng tâm;
- Cài đặt thông số biến tần (VFD) không chính xác.
Giải pháp:
- Kiểm tra việc cố định khối đối trọng và điều chỉnh lại cho cân đối;
- Thay thế lò xo từ cùng một lô để đảm bảo chiều cao tự do đồng nhất;
- Làm sạch vật liệu tích tụ trên bề mặt sàng và điều chỉnh độ đồng đều của nguồn cấp;
- Hiệu chỉnh tần số VFD (thường là 45–50 Hz) để tránh hoạt động tại các điểm cộng hưởng.
Vấn đề khe hở hướng tâm ổ trục
Nguyên nhân:
- Độ mòn ổ trục vượt quá giới hạn (khoảng hở > 0.3 mm);
- Cổ trục hoặc vỏ ổ trục bị mài mòn và biến dạng;
- Không có không gian bù trừ dành riêng cho sự giãn nở vì nhiệt.
Giải pháp:
- Thay thế bằng vòng bi mới (chọn khe hở nhóm C3);
- Áp dụng lớp phủ sửa chữa cho cổ trục hoặc ống lót lỗ khoan;
- Chừa khe hở giãn nở nhiệt từ 0.05–0.1 mm trong quá trình lắp đặt;
- Tắt máy và đo lại khoảng cách sau khi chạy trong 30 phút.
Làm sạch bề mặt
Nguyên nhân:
- Độ ẩm cao và độ nhớt cao của vật liệu;
- Lưới lưới kích thước quá cao hoặc thiết bị vệ sinh màn hình không hoạt động bình thường;
- Tốc độ nạp liệu quá cao hoặc góc nghiêng không hợp lý.
Giải pháp:
- Xử lý trước vật liệu (làm khô hoặc thêm chất chống vón cục);
- Lắp đặt bóng nảy hoặc hệ thống làm sạch màn hình siêu âm;
- Kiểm soát tốc độ cấp liệu ≤ 80% công suất thiết kế;
- Điều chỉnh góc hộp lưới (thường là 15°–25°) và thường xuyên xả nước áp suất cao.
Cài đặt không đúng cách
Nguyên nhân:
- Nền móng không bằng phẳng hoặc bu lông neo lỏng lẻo;
- Độ lệch chiều cao của giá đỡ lò xo > 3 mm;
- Trục động cơ và trục rung không song song;
- Các kết nối mềm ở đầu vào và đầu ra quá chặt.
Giải pháp:
- Sử dụng thước thủy để điều chỉnh móng và cố định bu lông neo bằng vữa phụ;
- Đo chiều cao nén của lò xo (sai số ≤ 2 mm);
- Căn chỉnh động cơ và máy rung bằng tia laser (độ lệch < 0.1 mm/m);
- Thay thế ống nối linh hoạt, chừa lại khoảng hở giãn nở 10–15 mm.

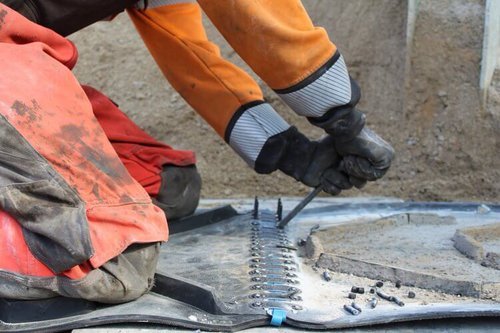

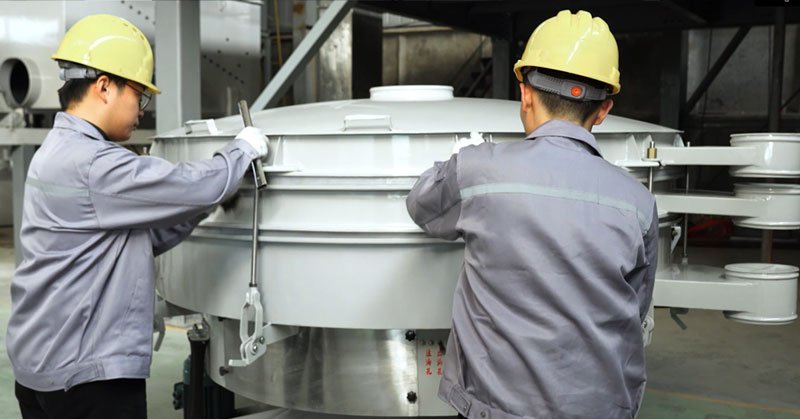
Khuyến nghị bảo trì phòng ngừa
Hàng ngày: Kiểm tra bu lông, tiếng ồn bất thường và nhiệt độ;
Hàng tuần: Bổ sung mỡ bôi trơn và làm sạch lưới lọc;
Hàng tháng: Kiểm tra khe hở ổ trục và hiệu chỉnh lực rung;
Hàng năm: Thay thế tất cả các lò xo và thực hiện các bài kiểm tra cân bằng động.
Bảo trì có hệ thống có thể giảm 90% lỗi và kéo dài tuổi thọ thiết bị thêm 3–5 năm.
Nếu bạn gặp thêm sự cố về sàng rung, hãy liên hệ với chúng tôi ngay—chúng tôi có đội ngũ chuyên nghiệp sẵn sàng hỗ trợ bạn, tìm hiểu về tuổi thọ của các bộ phận và thực hiện bảo trì kịp thời để đảm bảo hoạt động sản xuất diễn ra suôn sẻ.