振動篩的結構失效機制
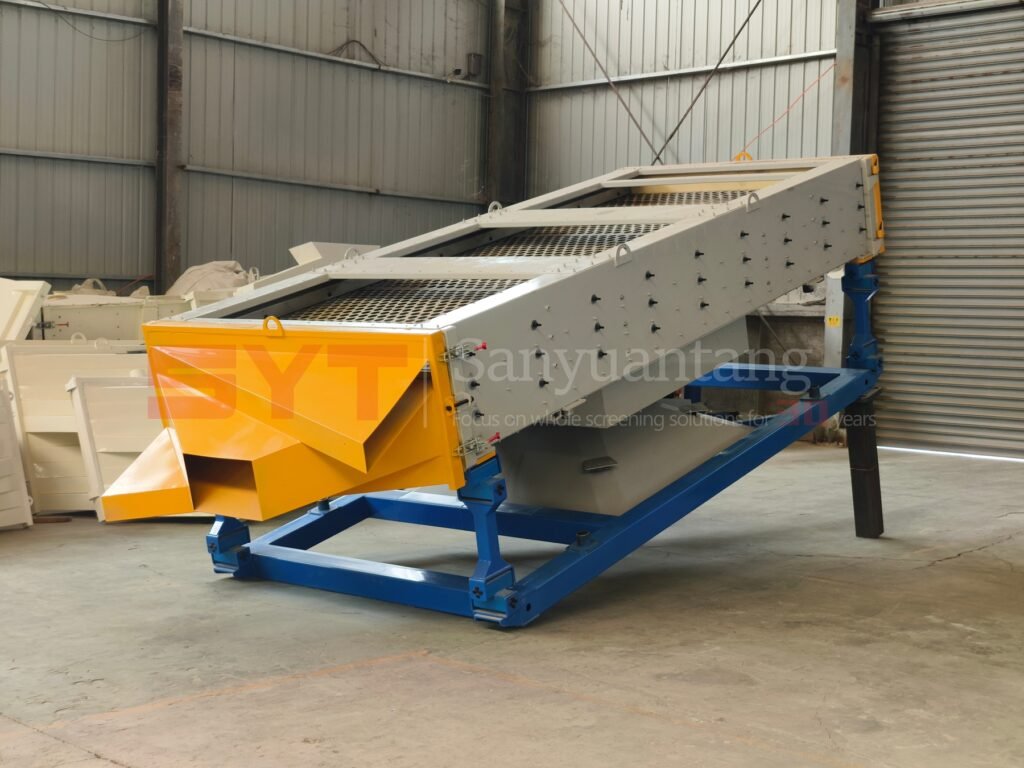
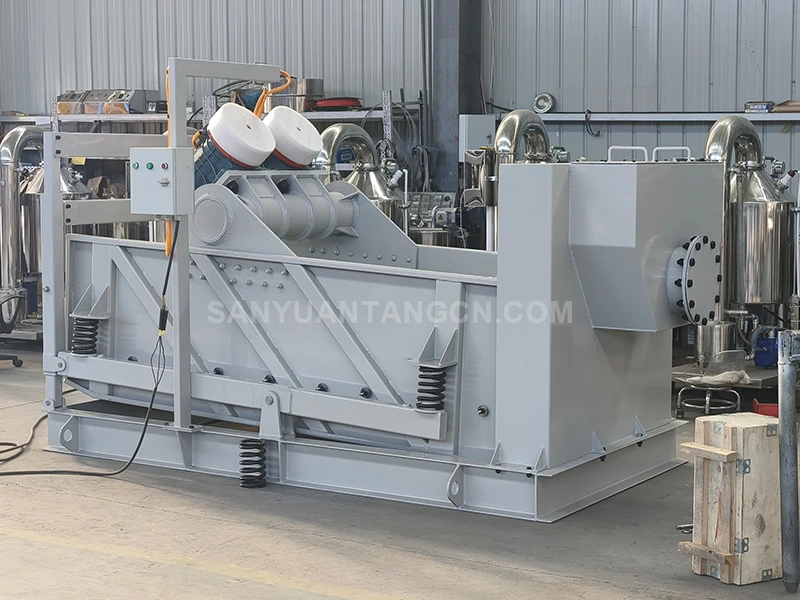
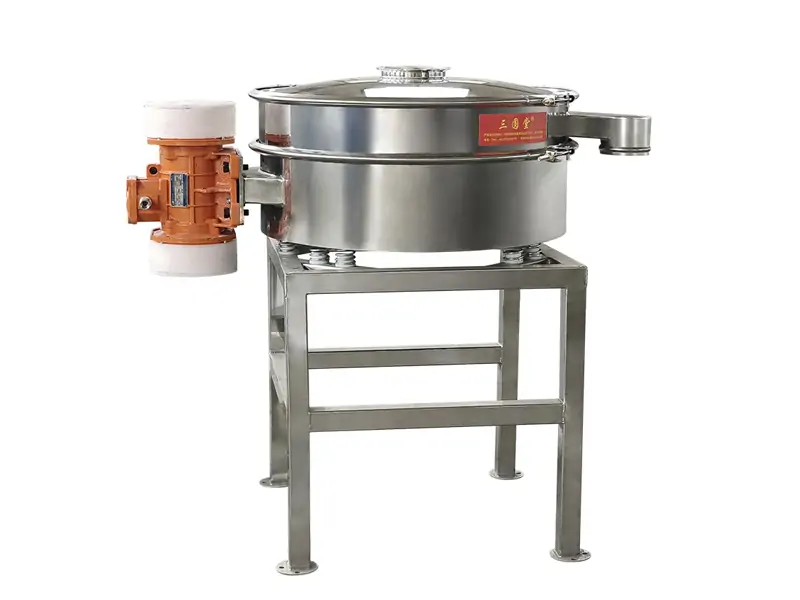
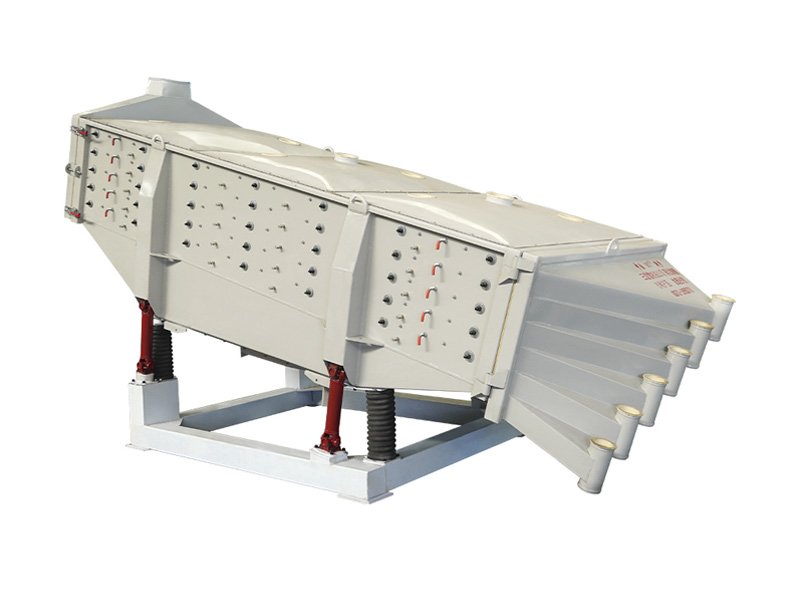
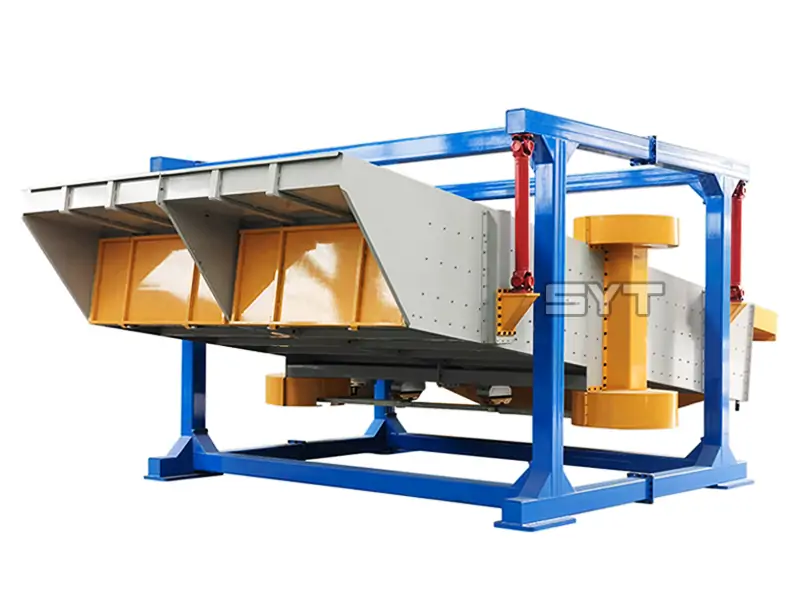
振動篩是一種高頻、動載荷設備,廣泛應用於礦山、骨材、煤炭加工和冶金等產業。運作過程中,激振器產生的週期性離心力從側板傳遞到橫樑和篩架,形成連續的交變應力。
與靜態設備故障不同,振動篩的結構損傷主要由疲勞引起,而非瞬時斷裂。當焊接缺陷或幾何不連續性導致應力集中時,裂縫會在焊趾或熱影響區(HAZ)萌生,並在循環載荷作用下逐漸擴展。
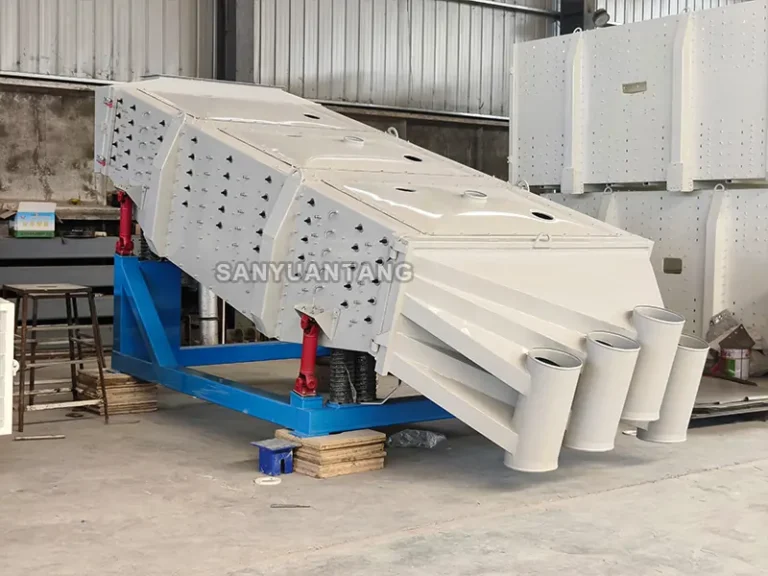
三元堂機械的長期現場服務數據顯示,反覆出現的結構裂縫很少只是材料強度問題。它們通常是由應力分佈不當、焊接品質差異或設計與激勵力不匹配造成的。
因此,有效的振動篩維護必須著重於識別應力源和優化載荷路徑,而不僅僅是修復可見的裂縫。
常見結構問題及技術原因
側板裂紋
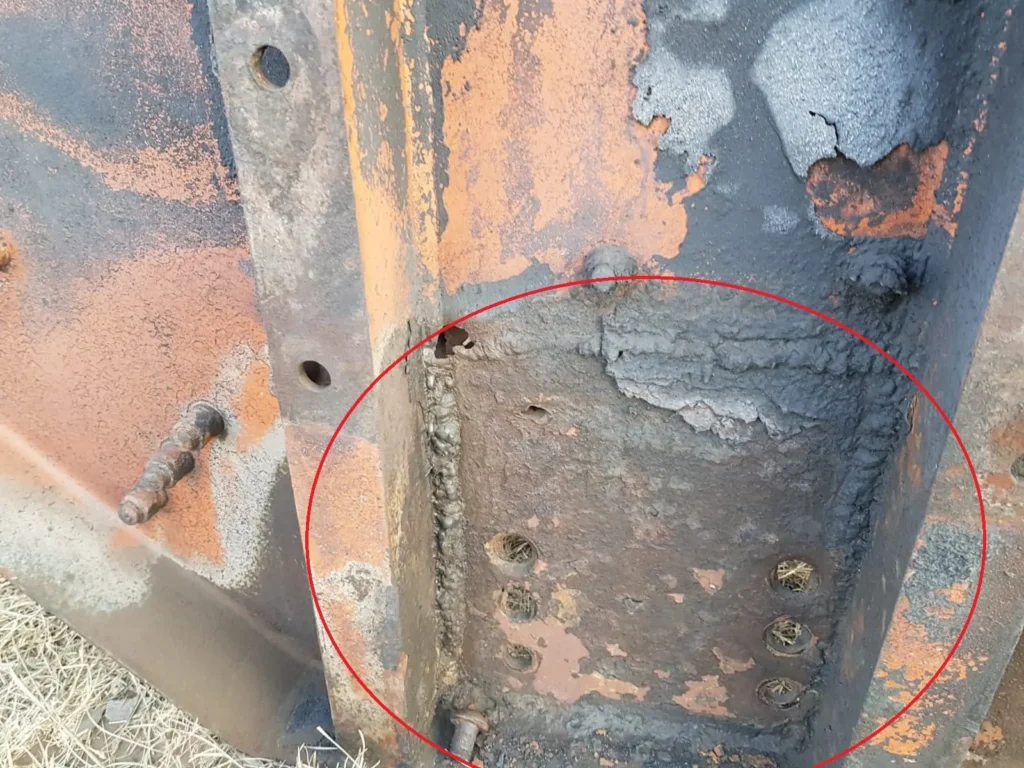
側板是振動篩的主要承重部件。裂痕通常出現在梁連接處或加強筋末端附近。
常見根本原因包括:
- 焊接過渡處的尖銳區域會導致應力集中。
- 板厚與激勵力不匹配
- 焊接熱輸入過大
- 長期循環疲勞累積
單靠表面補焊無法消除應力集中。如果不進行結構加固,裂縫往往會在幾個月內再次出現。
工程解決方案:
- 基於激勵力的應力重新計算
- 增大焊趾處的過渡半徑
- 加強板重新設計
- 優化焊接熱控制
梁失效或變形
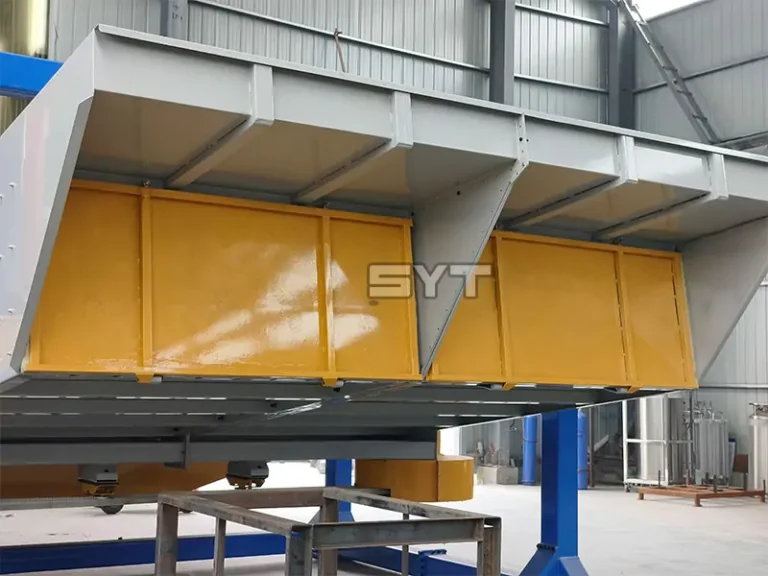
橫樑支撐篩面和物料負荷,同時承受動態慣性力。材料選擇不當或製造過程中焊接變形未經校正,都可能導致使用過程中發生彎曲變形或斷裂。
在某些情況下,結構設計中對動態載荷係數考慮不足會顯著降低疲勞壽命。
工程解決方案:
- 設計階段的動態載重驗證
- 材料強度和厚度匹配計算
- 控制焊接順序以減少變形
- 製造後對準檢查
振動篩焊接疲勞
在振動篩結構中,焊接接頭是最容易發生疲勞損傷的區域。常見的焊接相關缺陷包括:
- 缺乏融合
- 夾渣
- 尖銳的焊趾幾何形狀
- 高殘餘應力
在高頻動態設備中,焊接完整性直接決定使用壽命。
工程解決方案:
- 標準化溝槽製備
- 受控層間溫度
- 厚板多層焊接
- 必要時進行無損檢測(超音波檢測/磁粉檢測)
製造過程中的焊接工藝優化
在製造振動篩和其他焊接結構的過程中,焊接過程的選擇直接影響尺寸精度、結構強度和使用壽命。
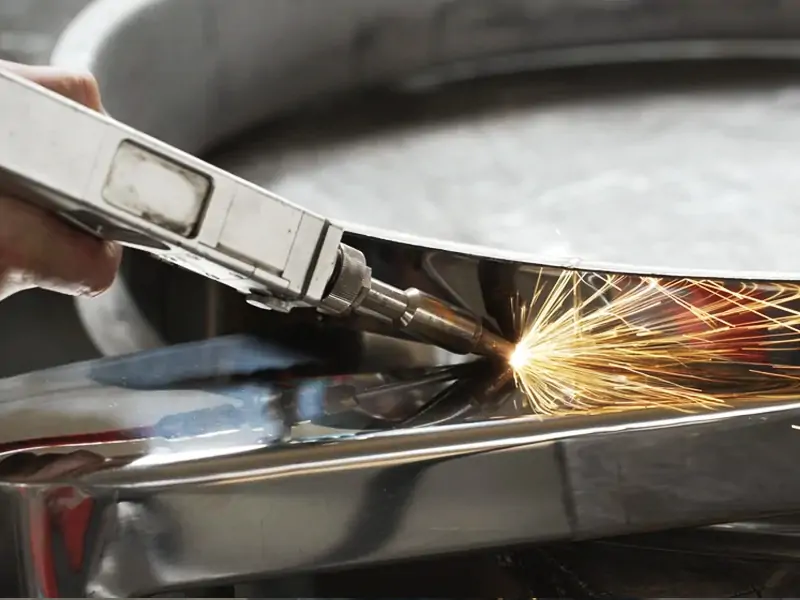
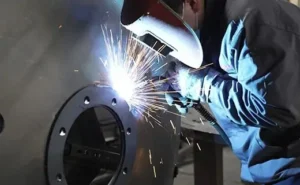
儘管二氧化碳氣體保護焊(MIG/MAG)在結構製造中應用廣泛,但先進的雷射焊接技術能夠提供更集中的能量輸入和更穩定的熔深控制。這既能確保焊縫均勻,又能保持母材的機械性能。
對於中厚板結構,以下幾點仍然至關重要:
- 控制層間溫度
- 限制過量的熱量輸入
- 採用對稱焊接順序
與傳統電弧焊接相比,雷射焊接產生的熱影響區 (HAZ) 較小,殘餘應力較小,變形較小,因此適用於需要長期可靠性的高精度結構部件。
維護中的結構加固策略
在振動篩框架維修中,恢復原有結構往往不足以防止疲勞失效的再次發生。
可以透過以下方式實現長期穩定:
- 添加過渡鋼筋板
- 增大焊趾半徑
- 重新分配負載路徑
- 優化板材厚度比例
在三元堂機械,結構加固始終基於應力分析,而非臨時焊接加固。這種方法顯著延長了使用壽命,並減少了停機時間。
製造品質如何降低故障率
振動篩的長期可靠性在製造階段就已確定。為最大限度地降低結構故障率,必須嚴格控制以下幾個面向:
- 合理的結構設計以避免幾何不連續性
- 根據激勵力計算進行材料強度匹配
- 標準化焊接程序
- 焊後檢驗和尺寸驗證
結構耐久性取決於綜合應力控制、焊接品質和疲勞設計考量。
關於三元堂機械
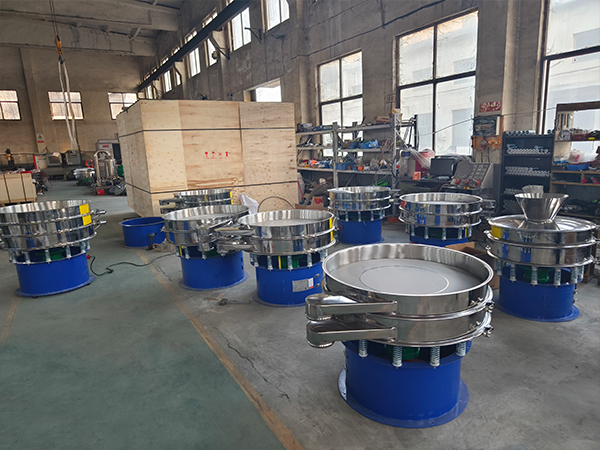
三元堂機械擁有超過 30 年的製造經驗,專門生產用於採礦、骨材、煤炭和工業加工應用的小型、中型和大型振動篩。
我們的工程團隊專注於:
- 結構疲勞分析
- 焊接工藝優化
- 動態負載驗證
- 長期可靠性提升
如果您需要結構評估、維護支援或客製化振動篩解決方案,我們的技術團隊可提供專業諮詢。
電話:+ 86-18639095165