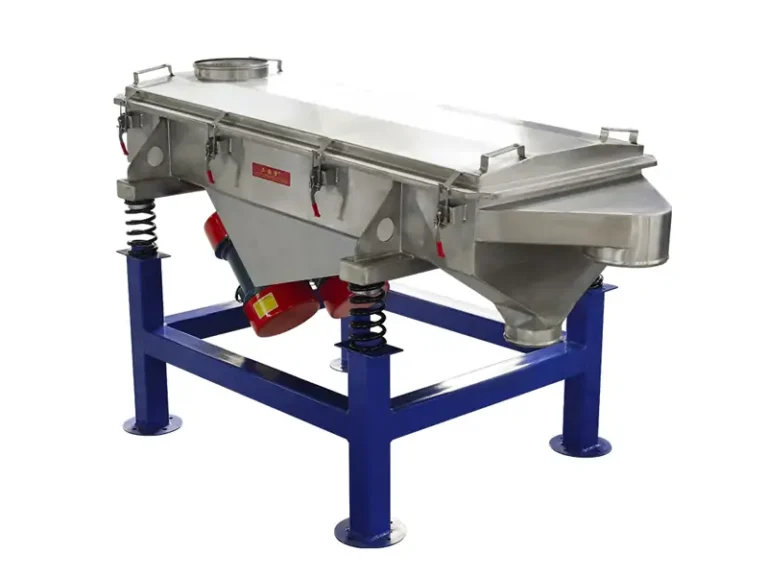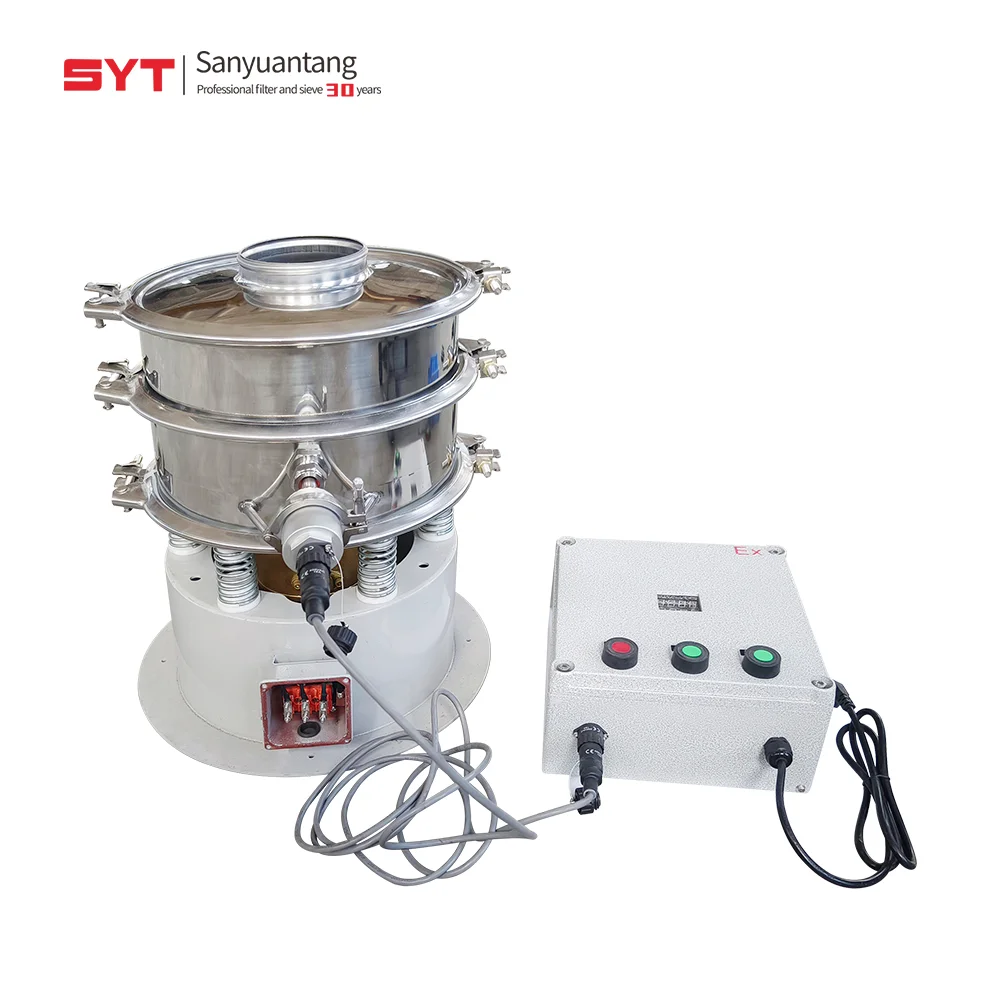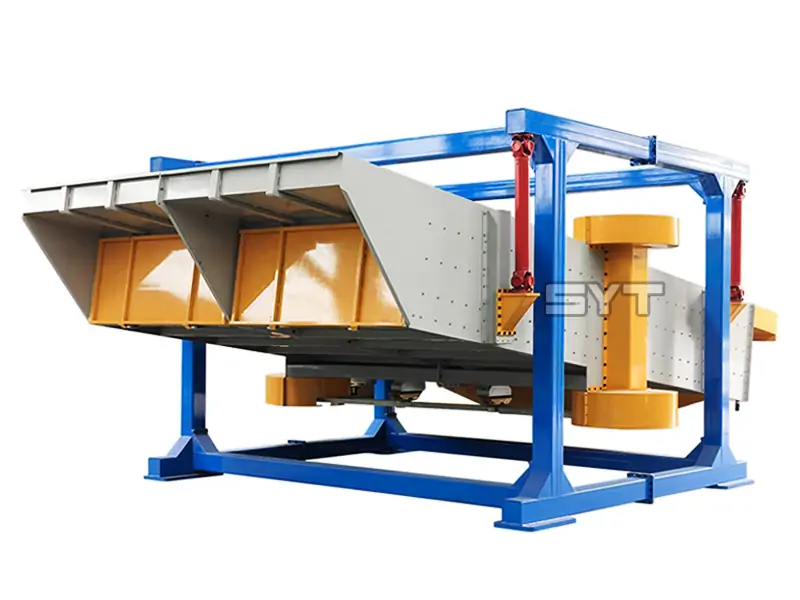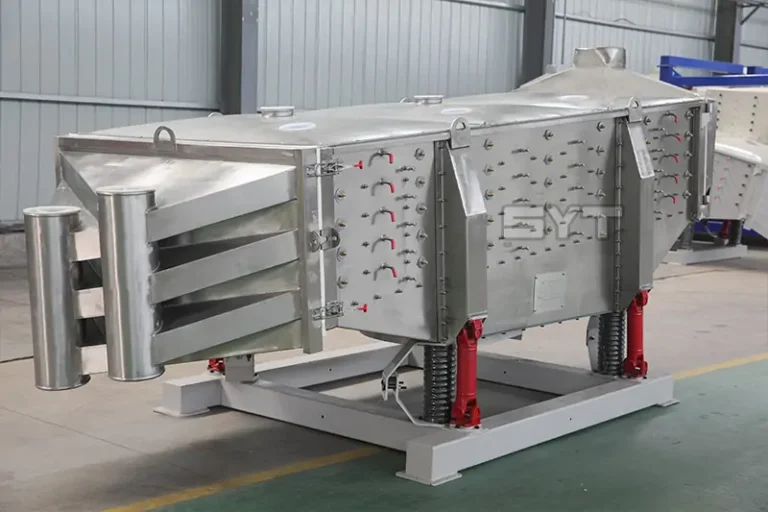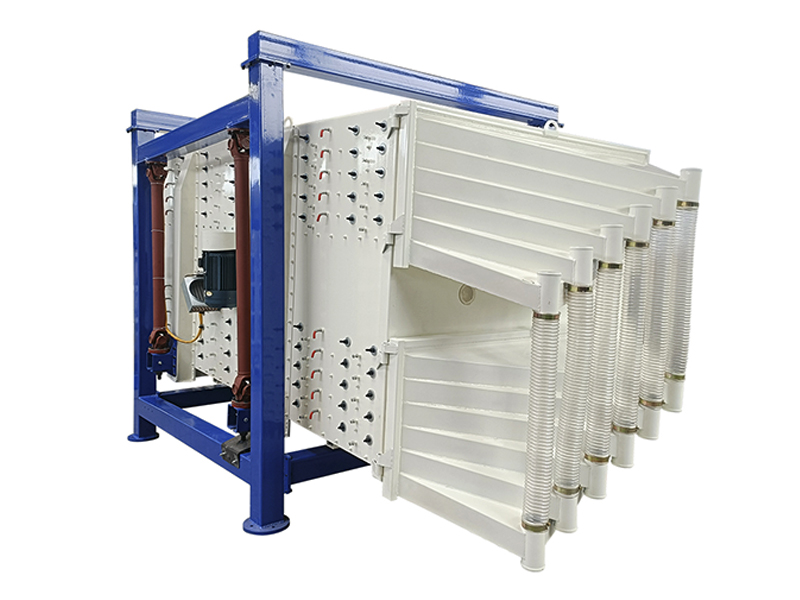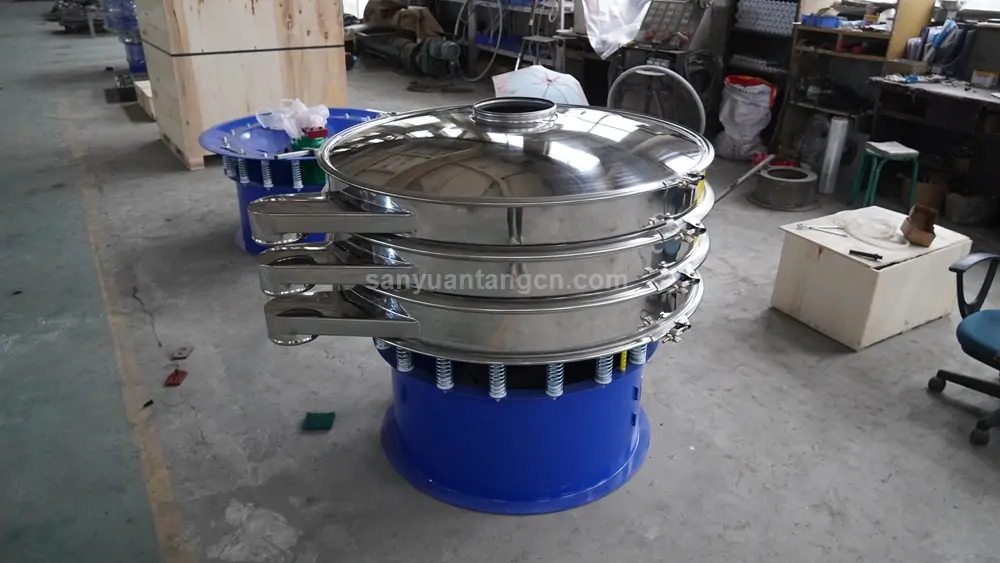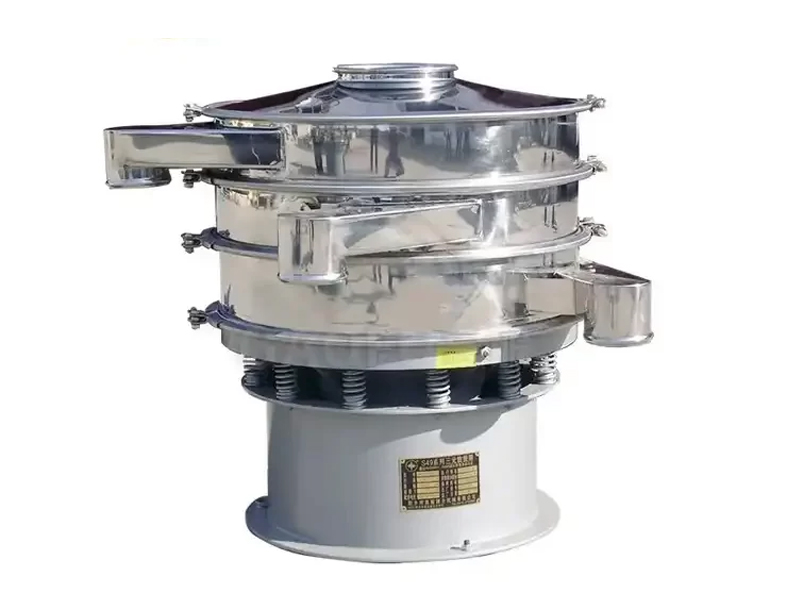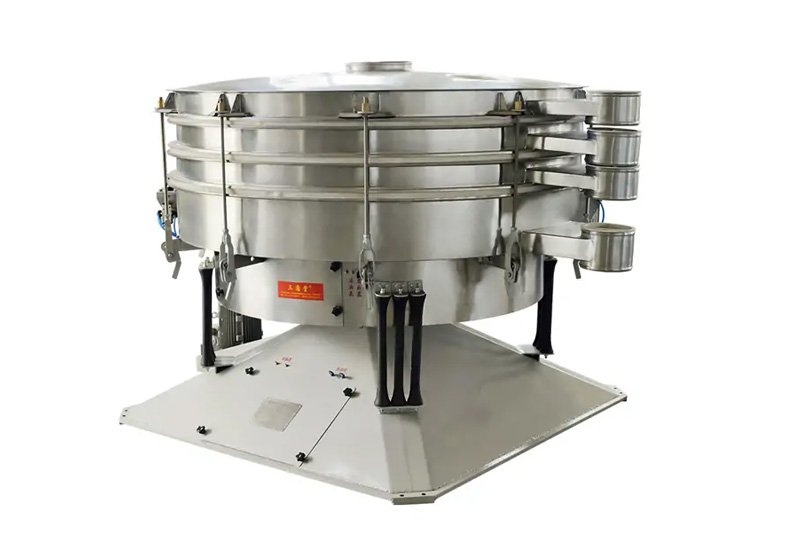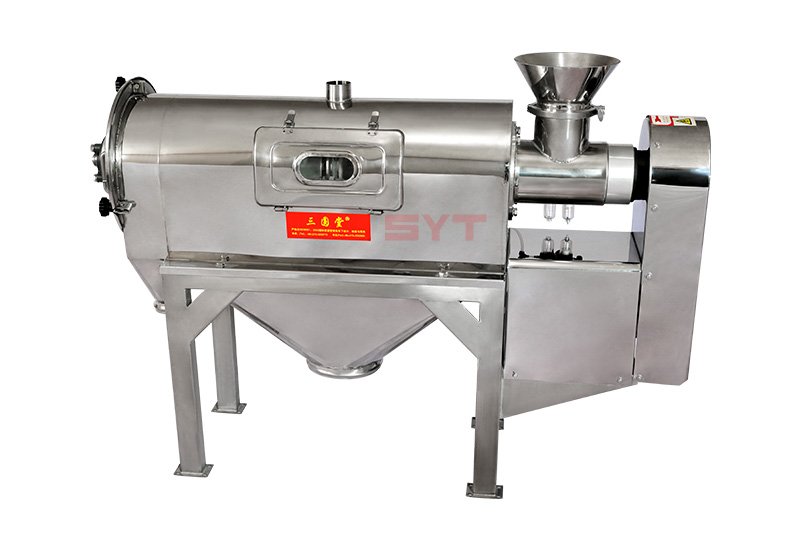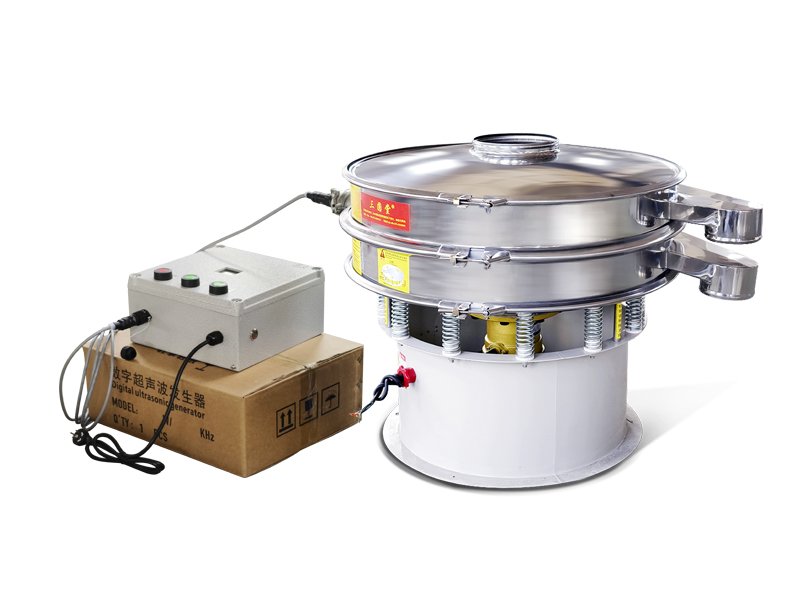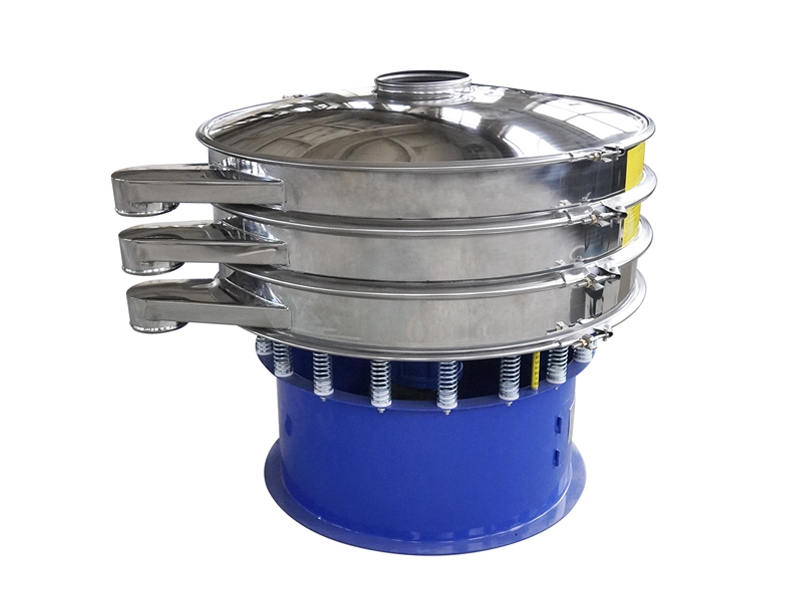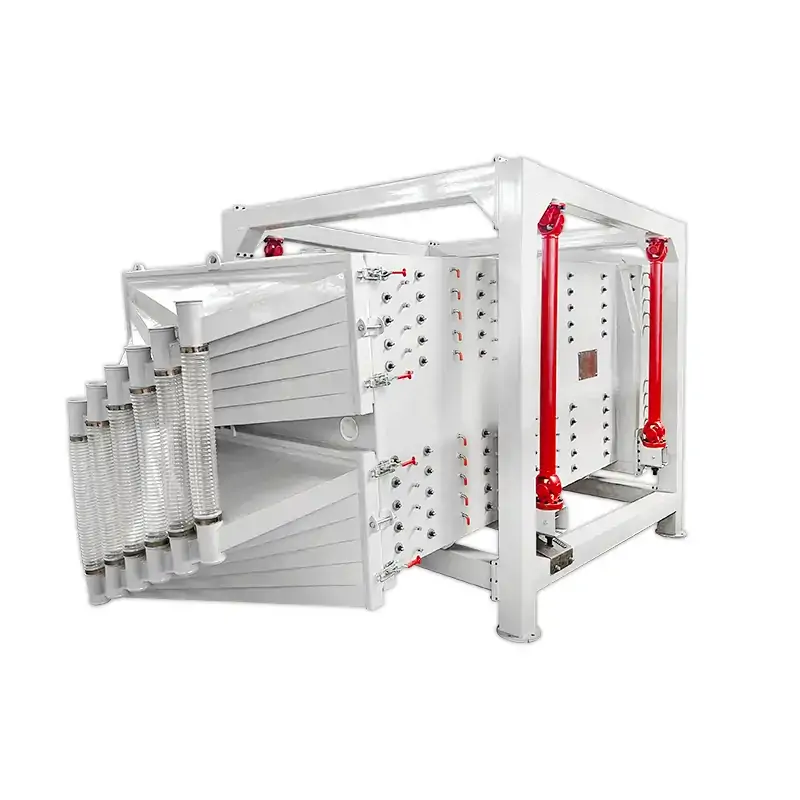
저희는 중국 진동 스크린의 중심지에 위치한 진동 스크린 분야의 선도적인 제조업체로, 30년 이상의 진동 스크린 생산 경험을 보유하고 있습니다. 오늘은 진동 스크린과 관련된 일반적인 문제와 해결책을 간략하게 정리하여 모든 분께 도움이 되기를 바랍니다.


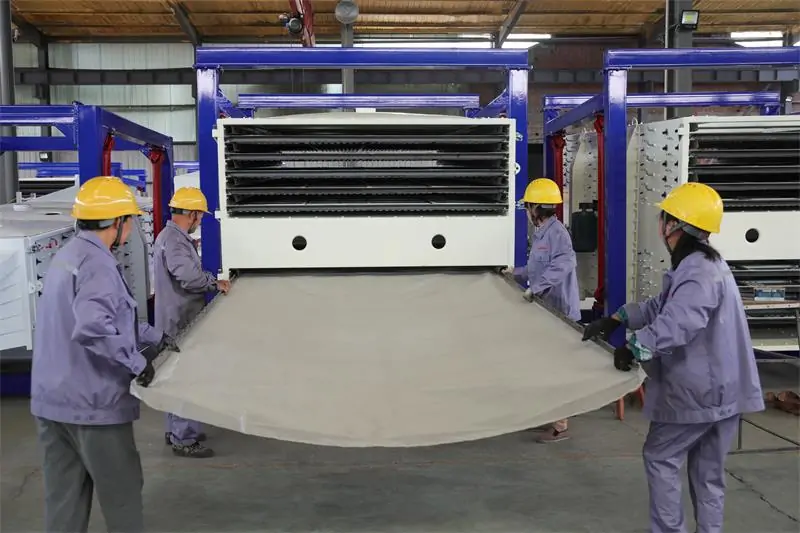
진동 스크린의 일반적인 결함 및 해결 방법
시끄러운 진동 스크린
원인 :
- 느슨한 볼트로 인해 부품 충돌이 발생합니다.
- 베어링 마모 또는 윤활 부족으로 인한 마찰 소음 발생
- 느슨하거나 손상된 스크린 플레이트/스크린
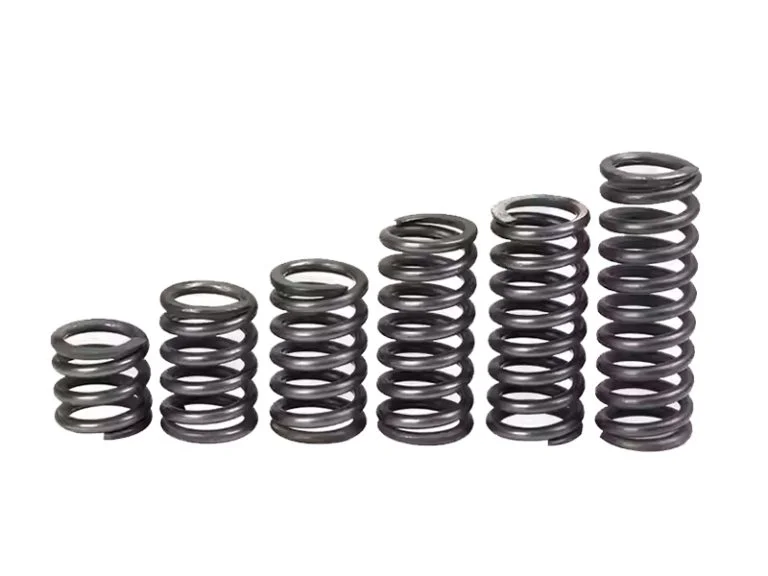
- 오래되었거나 파손됨 진동 감쇠 스프링;
- 불안정한 장비 기초로 인해 공진이 발생합니다.
솔루션 :
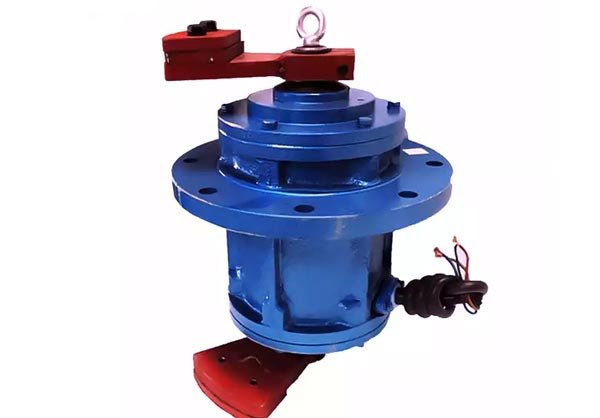
- 진동기와 스크린 박스에 초점을 맞춰 모든 볼트를 철저히 조입니다.
- 손상된 베어링을 교체하고 적절한 양의 윤활제를 추가하세요.
- 스크린 메시를 조이거나 교체하고 손상된 구조물을 수리합니다.
- 고장난 스프링을 교체하고 장비의 수준을 조정합니다.
- 기초를 강화하여 지면이 하중 지지 기준을 충족하도록 합니다.
느슨한 볼트
원인 :
- 진동 스크린의 장기간 고주파 작동은 금속 피로를 유발합니다.
- 설치 중 볼트가 토크 요구 사항에 맞게 조여지지 않았습니다.
- 풀림 방지 와셔나 나사 고정제는 사용하지 않았습니다.
- 장비 공진으로 인해 느슨해짐이 심해집니다.
솔루션 :
- 정기적으로 장비를 끄고 검사를 실시하고 볼트를 다시 조이십시오.
- 토크 렌치를 사용하여 볼트를 표준 토크로 조이세요.
- 스프링 와셔를 설치하거나 나사 고정제를 바르세요.
- 비정상적인 진동을 줄이기 위해 장비의 균형을 조정하세요.
베어링 과열
원인 :
- 윤활유가 부족하거나 품질이 저하되어 오일 통로가 막힘
- 베어링 설치가 부적절함(너무 단단하거나 너무 느슨함)
- 씰이 파손되어 먼지가 유입됨
- 과부하 또는 불균일한 여기력 분포.
솔루션 :
- 베어링 하우징을 청소하고 고온에 강한 윤활제(예: 리튬 기반 그리스)로 교체합니다.
- 베어링을 다시 설치하여 반경 방향 간극을 0.1~0.15mm로 확보합니다.
- 교체 씰링 그리고 먼지 커버를 설치하세요.
- 재료 하중을 조정하고 여자기 균형추 블록의 대칭성을 점검합니다.
윤활제/루브리컨트
원인 :
- 오일 주입구가 막혔거나 오일 씰이 손상됨
- 윤활제 유형의 잘못된 사용(점도 불일치)
- 너무 길거나 과도한 오일링 간격은 열 방출이 잘 되지 않는 원인이 됩니다.
솔루션 :
- 오일 통로를 청소하고 손상된 씰을 교체합니다.
- 고온, 내마모성 윤활제를 사용하세요.
- 매뉴얼의 윤활 주기를 엄격히 따르세요.
- 오일량은 베어링 캐비티 부피의 1/3~1/2로 조절합니다.
진동 스크린 여기기의 베어링 파손
원인 :
- 베어링 품질이 기준을 충족하지 못함(간격 정밀도가 부족함)
- 과도한 축방향 예압으로 인해 과열이 발생합니다.
- 편심 블록 위상각 편차로 인한 충격 하중 발생
- 베어링 하우징 변형 또는 샤프트 굽힘.
솔루션 :
- 진동 스크린에 맞게 특별히 설계된 C3 대형 클리어런스 베어링을 선택하세요.
- 축 커버 간격을 0.3~0.5mm로 조정합니다.
- 편심 블록을 동일한 위상 각도로 보정합니다(오차 < 1°).
- 드라이브 샤프트를 똑바로 세우고 변형된 베어링 하우징을 수리합니다.
과도한 진동
원인 :
- 불균형한 여기력(대응추 블록이 떨어지거나 이동함)
- 강성이 고르지 않거나 진동 감쇠 스프링이 파손됨
- 중심이 이동하는 원인이 되는 물질 축적
- 가변 주파수 드라이브(VFD) 매개변수 설정이 잘못되었습니다.
솔루션 :
- 균형추 블록 고정 장치를 검사하고 대칭을 위해 다시 조정합니다.
- 일관된 자유 높이를 보장하기 위해 동일한 배치의 스프링을 교체합니다.
- 스크린 표면에 쌓인 물질을 제거하고 공급 균일성을 조정합니다.
- 공진점에서 작동하지 않도록 VFD 주파수(일반적으로 45~50Hz)를 보정합니다.
베어링 반경방향 클리어런스 문제
원인 :
- 베어링 마모가 한도를 초과함(클리어런스 > 0.3mm)
- 샤프트 넥 또는 베어링 하우징 보어 마모 및 변형
- 열팽창에 대한 보상 공간이 예약되어 있지 않습니다.
솔루션 :
- 새로운 베어링으로 교체합니다(C3 그룹 클리어런스 선택).
- 샤프트 넥이나 보어 슬리브 처리에 코팅 수리를 적용합니다.
- 설치 시 0.05~0.1mm의 열팽창 간격을 두십시오.
- 30분간 작동한 후 전원을 끄고 간격을 다시 측정하세요.
깨끗한 표면
원인 :
- 재료의 수분 함량이 높고 점도가 높습니다.
- 스크린 메쉬 크기가 너무 크거나 화면 청소 장치가 제대로 작동하지 않습니다.
- 과도한 공급 속도 또는 불합리한 경사 각도.
솔루션 :
- 재료를 사전 처리합니다(건조하거나 덩어리 제거제를 추가합니다).
- 바운스 볼이나 초음파 스크린 세척 시스템을 설치하세요.
- 제어 공급 속도 ≤ 설계 용량의 80%
- 스크린 박스 각도(일반적으로 15°~25°)를 조정하고 정기적으로 고압 물로 헹구세요.
부적절한 설치
원인 :
- 고르지 못한 기초 또는 느슨한 앵커볼트
- 스프링 지지 높이 편차 > 3mm
- 모터와 진동기 축이 평행하지 않음
- 입구와 출구 소프트 연결부가 너무 단단합니다.
솔루션 :
- 수평계를 사용하여 기초를 조정하고 2차 그라우팅으로 앵커볼트를 고정합니다.
- 스프링 압축 높이를 측정합니다(오차 ≤ 2 mm).
- 모터와 진동기를 레이저로 정렬합니다(편차 < 0.1 mm/m).
- 유연한 연결 슬리브를 교체하고 10~15mm의 팽창 여유를 남겨둡니다.


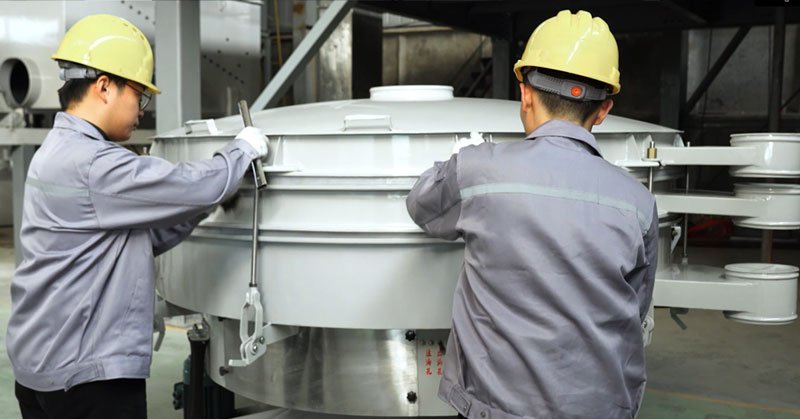
예방 유지 관리 권장 사항
매일: 볼트, 이상 소음 및 온도를 점검하십시오.
매주: 윤활유를 보충하고 필터망을 청소하십시오.
매월: 베어링 간극을 점검하고 진동력을 보정합니다.
매년: 모든 스프링을 교체하고 동적 균형 테스트를 실시하십시오.
체계적인 유지관리를 통해 고장을 90%까지 줄이고 장비 수명을 3~5년 연장할 수 있습니다.
진동 스크린 문제가 더 발생하면 지금 당장 저희에게 연락하세요. 저희는 여러분을 도울 전문가 팀을 갖추고 있습니다. 구성 요소의 사용 수명을 측정하고 원활한 생산 작업을 보장하기 위해 신속하게 유지 관리 작업을 수행합니다.