যখন তৈরি করা স্তূপ ক্রমাগত নির্দিষ্ট মান থেকে বিচ্যুত হতে থাকে — যেমন ১০-২০ মিমি আকারের পণ্যে অতিরিক্ত সূক্ষ্ম কণা, প্রতি শিফটের মাঝপথে ডেকের কার্যক্ষমতা কমে যাওয়া, বা প্ল্যান্টটি শুধু শুকনো ফিডেই পরিষ্কারভাবে চলে — তখন সাধারণত মেশিনটিই হলো সেই শেষ জায়গা যেখান থেকে সমস্যাটি শুরু হয়। অ্যাগ্রিগেট স্ক্রিনিং সরঞ্জাম নির্বাচন করা হলো একটি সামঞ্জস্য বিধানের প্রক্রিয়া: একদিকে আপনার উপাদান, কাটার আকার এবং পরিমাণ, অন্যদিকে স্ক্রিনের গতি, পৃষ্ঠতল এবং গঠন।
সংক্ষিপ্ত উত্তর হলো: মেশিন দিয়ে নয়, বরং ফিড এবং প্রক্রিয়াজাত অংশগুলো দিয়ে শুরু করুন। ফিডের কণার আকার বিন্যাস, আপনার ক্রেতাদের গ্রহণযোগ্য সঠিক কাটার আকার ও সহনশীলতা, প্রতি ঘণ্টায় অনুমোদিত টনেজ, আর্দ্রতা ও কাদামাটির পরিমাণ এবং ফিডটি কতটা স্থিতিশীল, তা নিশ্চিত করুন। কেউ দাম বলার আগেই এই উত্তরগুলো বেশিরভাগ ভুল বিকল্প বাদ দিয়ে দেয়।
প্রতিটি অ্যাগ্রিগেট অ্যাপ্লিকেশনের জন্য কোনো একটি সেরা স্ক্রিন নেই। যে মেশিন শুকনো, ধোয়া বালি সুন্দরভাবে গ্রেড করে, সেটিই বিস্ফোরিত শিলা চেঁছে ফেলার জন্য ভুল যন্ত্র হতে পারে।
মেশিন তুলনা করার আগে ছয়টি বিষয় নিশ্চিত করে নিতে হবে।
- ফিড উপাদান এবং কণার আকার বন্টন
শুধু পাথরের ধরনই নয়, বরং ডেকের উপর এসে পৌঁছানো পাথরের আকারের পরিসরও একটি গুরুত্বপূর্ণ বিষয়। মিহি ধূলিকণা থেকে ৩০০ মিমি আকারের ডেলা পর্যন্ত বিস্তৃত কণার আচরণ, আগে থেকে চূর্ণ করা সরু আকারের কণার আচরণ থেকে সম্পূর্ণ ভিন্ন হয়। - প্রয়োজনীয় সমাপ্ত ভগ্নাংশ
আপনারা আসলে যে মাপে কাটেন তা বিক্রি করেন, এবং প্রতিটি মাপের ক্ষেত্রে সহনশীলতার মাত্রা। “০–৫ মিমি” এবং “০–৫ মিমি, যেখানে একটি নির্দিষ্ট শতাংশের বেশি ৭৫ মাইক্রন অতিক্রম করবে না”—এই দুটি ভিন্ন দায়িত্ব। - প্রয়োজনীয় গৃহীত আউটপুট
প্রতি ঘন্টায় নির্দিষ্ট মান পূরণকারী পণ্যের পরিমাণ, প্রতি ঘন্টায় ডেকের উপর দিয়ে প্রবাহিত পণ্যের পরিমাণ নয়। - আর্দ্রতা এবং কাদামাটির পরিমাণ
পৃষ্ঠের আর্দ্রতার কারণে সূক্ষ্ম কণাগুলো জমাট বাঁধে; কাদামাটি ছিদ্রপথ ঢেকে দেয় এবং ফাঁক বন্ধ করে দেয়। উভয়ই উন্মুক্ত স্থান কমিয়ে দেয় এবং দৃষ্টি প্রতিবন্ধকতা সৃষ্টি করে। - খাদ্যের সামঞ্জস্য
স্থির ফিডের ফলে স্ক্রিনকে একবারই টিউন করা যায়। যে ফিড শুষ্ক ও ভেজার মধ্যে ওঠানামা করে, তা মেশিনটিকে সারাদিন সবচেয়ে খারাপ অবস্থায় চলতে বাধ্য করে। - স্থাপন এবং রক্ষণাবেক্ষণের শর্তাবলী
জায়গার পরিমাণ, মাথার উপরের ফাঁকা জায়গা, সহায়ক কাঠামো, স্ক্রিন মিডিয়া পরিবর্তনের সুবিধা এবং কাজটি কে করবে। যে মেশিনের রক্ষণাবেক্ষণ কেউ করতে পারে না, তা বেশিদিন উচ্চ-ক্ষমতাসম্পন্ন থাকে না।
স্ক্রিনিং আসলে কী করে
চালনি দিয়ে কণাগুলোকে আকার অনুযায়ী আলাদা করা হয়: ছিদ্রের চেয়ে সূক্ষ্ম কণাগুলো উপরিভাগ ভেদ করে চলে যায়, আর অপেক্ষাকৃত মোটা কণাগুলো উপরে থেকে যায় এবং নিষ্কাশন পথে বাহিত হয়। এই পৃথকীকরণ কখনোই নিখুঁত হয় না — কণার দিকবিন্যাস, তলের গভীরতা, আর্দ্রতা এবং ডেকের উপর কাটানো সময়ের উপর নির্ভর করে ছিদ্রের আকারের কাছাকাছি কণাগুলোও পার হয়ে যেতে পারে বা আটকে যেতে পারে।
এই পর্যায়ে সাধারণত চারটি কাজের মধ্যে এক বা একাধিক কাজ করা হয়। স্ক্যাল্পিং ক্রাশার বা চূড়ান্ত পণ্যের আগে অল্প পরিমাণে বড় আকারের কণা অপসারণ করে — এটি একটি মোটা দানার কাট, যার উদ্দেশ্য হলো পরবর্তী পর্যায়ের সরঞ্জাম রক্ষা করা। গ্রেডিং বা সাইজিং উপাদানকে বিক্রয়যোগ্য অংশে বিভক্ত করে, যেখানে নির্ভুলতা সবচেয়ে বেশি গুরুত্বপূর্ণ কারণ দূষিত অংশ বাতিল বা মূল্যহ্রাস করা হয়। ফাইনস রিমুভাল একটি নির্দিষ্ট মাপ পূরণ করতে বা ধূলিকণা নিয়ন্ত্রণের জন্য একটি নির্দিষ্ট আকারের চেয়ে ছোট উপাদান অপসারণ করে। ফিড প্রিপারেশন পরবর্তী প্রক্রিয়াগুলোকে স্থিতিশীল রাখে।
একটি চুনাপাথর শোধনাগার ক্রাশারের ফিড ছেঁকে নিতে পারে, চূর্ণ করা উৎপাদিত পদার্থকে তিনটি বিক্রয়যোগ্য অংশে ভাগ করতে পারে, এবং তারপর একটি নির্দিষ্ট মান পূরণের জন্য একটি অংশ থেকে সূক্ষ্ম কণা আলাদা করতে পারে। তিনটি কাজ, তিনটি ভিন্ন স্ক্রিন ব্যবস্থা।
স্ক্রিনিং সরঞ্জামের প্রধান বিভাগগুলি
এই শ্রেণিবিভাগগুলো সাধারণত শিল্পক্ষেত্রে ব্যবহৃত হয়। এগুলো পরস্পর পরিবর্তনযোগ্য নয়, এবং এখানে এদের শ্রেণিভুক্ত করার অর্থ এই নয় যে প্রতিটি প্রকার সব ধরনের উপকরণের জন্য উপযুক্ত।
| স্ক্রিন টাইপ | কর্তব্যটি উপযুক্ত হতে পারে | প্রধান নির্বাচনের আপস | কী যাচাই করতে হবে |
| হেলানো কম্পনশীল স্ক্রিন | স্ক্যালপিং, মোটা ও মাঝারি গ্রেডিং, অবাধ প্রবাহমান ফিড সহ উচ্চ পরিমাণ। | সূক্ষ্ম কর্তনের ক্ষেত্রে খাড়া ঢাল এবং স্বল্প অবস্থানকাল সুস্পষ্ট পৃথকীকরণের চেয়ে অধিক প্রবাহকে উৎসাহিত করে। | ডেকের প্রস্থ অনুযায়ী সর্বোচ্চ ফিড সাইজ; আপনার গ্রেডেশনের জন্য ঢাল ও স্ট্রোক; ফিড প্রান্তে ক্ষয়রোধী সুরক্ষা |
| অনুভূমিক রৈখিক কম্পনশীল স্ক্রিন | সঠিক গ্রেডিং যেখানে উপাদানের দীর্ঘ সময় ধরে অবস্থান প্রয়োজন। | ডেক এলাকার প্রতি ইউনিটে ধারণক্ষমতা কম; একটি সুষম ও নিয়ন্ত্রিত সরবরাহ প্রয়োজন। | আর্দ্র বা আঠালো ফিডের জন্য স্ট্রোক এবং ত্বরণ; সাপোর্ট ফ্রেমের উপর কাঠামোগত লোড |
| ঘূর্ণনশীল বালি চালনা যন্ত্র | প্রস্তুতকৃত বালি এবং সূক্ষ্ম সমষ্টিকে বিভিন্ন ভাগে ভাগ করা; চূর্ণ বালি থেকে মোটা কণা অপসারণ করা। | সূক্ষ্ম উপাদান কাটার টুল — এর ফিড সাইজ, ইমপ্যাক্ট লোডিং এবং অ্যাব্রেশন সীমা ভারী কোয়ারি স্ক্রিনের তুলনায় সংকীর্ণতর। | সর্বোচ্চ ফিড সাইজ; ডেক এবং অর্জনযোগ্য কাটিং সাইজ; আপনার উপকরণের জন্য ধারণক্ষমতা, কোনো নামমাত্র সংখ্যা নয়। |
| উচ্চ-ঝোঁক সম্ভাব্যতা স্ক্রিন | সূক্ষ্ম, স্যাঁতসেঁতে বা আঠালো উপাদান যেখানে প্রচলিত ডেকগুলি অন্ধ করে দেয় | কণাগুলোর একটি অ্যাপারচারে পৌঁছানোর সম্ভাবনার ওপর পৃথকীকরণ নির্ভর করে, তাই কাটার নির্ভুলতা সাধারণত কম হয়। | আপনার স্পেসিফিকেশন অর্জনযোগ্য নির্ভুলতা সমর্থন করে কিনা; অ্যাপারচার এবং সারফেস অপশন |
ব্যবহারিক শিক্ষা: স্ক্রিনের ধরন তার কাজের ধরন অনুযায়ী নির্ধারিত হয়। মোটা ঘর্ষণকারী ফিড ছেঁকে ফেলার জন্য তৈরি একটি নুড়ি পাথর চালনার মেশিন এবং ভেজা বালিকে চারটি ভাগে ভাগ করার জন্য ব্যবহৃত একটি সূক্ষ্ম উপাদান চালনার মেশিন—এই দুটি ভিন্ন মেশিন, যা ভিন্ন ভিন্ন সমস্যার সমাধান করে এবং যাদের মধ্যে “স্ক্রিনিং” শব্দটি সাধারণ।
সঠিক মডেলটি কীভাবে নির্বাচন করবেন সে বিষয়ে আপনি যদি অনিশ্চিত থাকেন, তাহলে নির্দ্বিধায় অবিলম্বে আমাদের সাথে যোগাযোগ করুন—আমাদের অভিজ্ঞ প্রকৌশলীরা আপনাকে সঠিকটি বেছে নিতে সাহায্য করার জন্য এখানে আছেন।
ইমেইল: info@sanyuantang.com
হোয়াটসঅ্যাপ: +86- 18639095165
যে বিষয়গুলো স্পেসিফিকেশন নির্ধারণ করে
- সর্বোচ্চ খাদ্যের আকার এবং গ্রেডেশন
- বৃহত্তম পিণ্ডটি ডেকের সর্বনিম্ন প্রস্থ এবং ফিড বিন্যাসের দৃঢ়তা নির্ধারণ করে; এর ক্রমবিন্যাস নির্ধারণ করে যে ডেক জুড়ে ভার কীভাবে বণ্টিত হবে।
- কাটার আকার এবং স্ক্রিন অ্যাপারচার
- অ্যাপারচার হলো ভৌত খোলা অংশ। প্রোডাক্ট সাইজ হলো ডিসচার্জ থেকে প্রকৃতপক্ষে যা বেরিয়ে আসে। এই দুটি একই সংখ্যা নয়, এবং কাছাকাছি আকারের উপাদানের পরিমাণ, আর্দ্রতা ও বেডের গভীরতার সাথে এই ব্যবধান বাড়ে — এ কারণেই একজন সরবরাহকারীর শুধু কাট সাইজই নয়, প্রতিটি ভগ্নাংশের টলারেন্সও জিজ্ঞাসা করা উচিত।
- স্ক্রিন পৃষ্ঠ
- বোনা তার, ছিদ্রযুক্ত প্লেট, পলিউরেথেন এবং রাবার ঘর্ষণকারী, আর্দ্র বা প্রসারিত পদার্থের সাথে ভিন্নভাবে আচরণ করে। এর নির্বাচন খোলা জায়গা, স্থায়িত্ব এবং ডেক ব্লাইন্ডগুলো কতটা সহজে ছিঁড়ে যায়, তা প্রভাবিত করে।
- ডেকের সংখ্যা
- একাধিক ডেক একটি ফিড থেকে বিভিন্ন অংশ উৎপাদন করতে পারে: সাধারণভাবে, ডেকের সংখ্যা কাটের সংখ্যার সাথে সামঞ্জস্যপূর্ণ, যেখানে মোটা উপাদান প্রথমে বের হয় এবং সূক্ষ্ম কণাগুলো শেষ ডেক দিয়ে যায়। প্রকৃত বিন্যাস মেশিনের কনফিগারেশনের উপর নির্ভর করে। ডেকগুলো ধারণক্ষমতা বাড়ায় না — প্রত্যেকটিকে তার জন্য নির্ধারিত টনেজ পরিচালনা করতে হয়।
- আর্দ্রতা, কাদামাটি এবং আঠালো পদার্থ
- ভেজা সূক্ষ্ম কণাগুলো একত্রিত হয়ে গোলক তৈরি করে যা মোটা কণার মতো আচরণ করে; কাদামাটি ছিদ্রের উপর লেপ্টে যায়। তাই ভেজা অবস্থায় নুড়ি চালনার জন্য একটি ভিন্ন পদ্ধতির প্রয়োজন: গর্তের পরিবর্তে চালনার স্থানে আর্দ্রতা পরীক্ষা করুন, এবং প্রথমে উপাদানটি শুকানো, ধোয়া বা মিশ্রিত করা যাবে কিনা তা নিশ্চিত করুন।
- কাছাকাছি আকারের কণা
- অ্যাপারচারের আনুমানিক আকারের মধ্যে থাকা উপাদান আলাদা করা সবচেয়ে কঠিন। কাছাকাছি আকারের কণা সমৃদ্ধ ফিডের জন্য বেশি সময় ধরে অবস্থান, একটি ভিন্ন পৃষ্ঠতল বা ভিন্ন গতির প্রয়োজন হয় — এবং এর গ্রেডেশনে ফাঁক থাকা ফিডের তুলনায় এটি কম পরিষ্কারভাবে কাটে।
- খাদ্যের হার এবং বিতরণ
- একটি স্ক্রিন তখনই তার ডিজাইন করা হারে কাজ করে, যখন উপাদানটি এর সম্পূর্ণ প্রস্থ জুড়ে ছড়িয়ে থাকে। একপাশে বা ঝাঁকে ঝাঁকে উপাদান দিলে এক জায়গায় একটি পাতলা স্তর এবং অন্য জায়গায় একটি অতিরিক্ত উপাদানযুক্ত স্তর তৈরি হয়, এবং অতিরিক্ত উপাদানযুক্ত এলাকাটি খারাপভাবে পৃথক হয়ে যায়।
- ক্ষয় এবং রক্ষণাবেক্ষণের প্রবেশাধিকার
- কোয়ার্টজ-সমৃদ্ধ এবং চূর্ণ করা উপাদান মিডিয়া এবং ডিসচার্জ লিপসকে দ্রুত ক্ষয় করে। কী প্রতিস্থাপনযোগ্য, পরিবর্তন করতে কত সময় লাগে এবং প্ল্যান্টের অর্ধেক না ভেঙে তা করা সম্ভব কিনা তা পরীক্ষা করুন।
কেন ধারণক্ষমতা গুণমানের সমান নয়
উচ্চ ফিড রেট থেকে বোঝা যায় কী পরিমাণ প্রবেশ করেছে। কিন্তু বিক্রয়যোগ্য পণ্য হিসেবে কী পরিমাণ বেরিয়ে এসেছে, সে সম্পর্কে এটি কিছুই বলে না।
গুরুত্বপূর্ণ সংখ্যাটি হলো গৃহীত উৎপাদন: প্রতি ভগ্নাংশ অনুযায়ী, প্রতি ঘণ্টায় নির্দিষ্ট মান পূরণকারী টন। একটি ভালো ফলাফলকে একটি খারাপ ফলাফল থেকে চারটি বিষয় আলাদা করে। অতিরিক্ত বড় আকারের কাঠ যদি প্রয়োজনীয় পণ্য সাথে নিয়ে যায়, তার মানে হলো বিক্রয়যোগ্য উপাদান নষ্ট হওয়া। অবাঞ্ছিত আকারের কাঠ দ্বারা কোনো ভগ্নাংশ দূষিত হলে তার মানে হলো কাটা অংশটি ঠিকমতো ধরে রাখা যাচ্ছে না। ব্লাইন্ডিং (কাঠের আস্তরণে কাঠ আটকে যাওয়া) পুরো শিফট জুড়ে খোলা জায়গা কমিয়ে দেয়, ফলে ফিড রেট অপরিবর্তিত থাকা সত্ত্বেও উৎপাদন কমে যায়। আর একটি অস্থিতিশীল ফিড এই তিনটি বিষয়কেই আড়াল করে রাখে, কারণ প্ল্যান্টটি একটি স্থিতিশীল অবস্থায় চলার পরিবর্তে সবসময় প্রতিক্রিয়া দেখাতে থাকে।
বাস্তব পরিস্থিতি অনুযায়ী একটি নির্দিষ্ট সময় ধরে কার্যকারিতা মূল্যায়ন করুন — নির্দিষ্ট বিরতিতে নমুনা সংগ্রহ সহ একটি সম্পূর্ণ শিফট ধরে, শুকনো উপাদানের উপর অল্প সময়ের জন্য চালিয়ে নয়। যে যন্ত্রটি দশ মিনিট ভালো কাজ করে এবং তৃতীয় ঘণ্টার মধ্যেই অকার্যকর হয়ে যায়, তার মূল্যায়ন এখনও করা হয়নি।
একটি কাল্পনিক উদাহরণ: চূর্ণ বালিকে তিনটি ভাগে ভাগ করা
নিম্নলিখিতটি একটি দৃষ্টান্তমূলক উদাহরণ, কোনো গ্রাহক প্রকল্প বা ফলাফলের বিবরণ নয়।
একটি গুঁড়ো বালি উৎপাদনকারী প্ল্যান্ট তার উৎপাদিত বালিকে ০–১ মিমি, ১–২.৫ মিমি এবং ২.৫–৫ মিমি—এই তিনটি অংশে ভাগ করতে চায় এবং অতিরিক্ত বড় আকারের বালি ক্রাশারে ফেরত পাঠাতে চায়। প্ল্যান্টটি তার কাঁচামালের নিয়মিত চালনী বিশ্লেষণ করে থাকে, কিন্তু এতদিন ধরে একটি সিঙ্গেল-ডেক স্ক্রিন ব্যবহার করে পরে মিশ্রণ করার ফলে ফলাফলে ভিন্নতা দেখা যায়।
একটি কনফিগারেশন প্রস্তাব করার আগে একজন সরবরাহকারীর যা যা প্রয়োজন: প্রতিটি কাটের চারপাশে কাছাকাছি আকারের কণা সহ সম্পূর্ণ ফিড গ্রেডেশন, স্ক্রিনে আর্দ্রতা, উৎস শিলার কাদামাটির পরিমাণ, প্রতি ফ্র্যাকশনে অনুমোদিত টনেজ, প্রতিটি কাটের সহনশীলতা, এবং উপলব্ধ ফুটপ্রিন্ট ও হেডরুম।
“চূর্ণ বালি” কথাটি থেকে এর কোনোটিই অনুমান করা যায় না। একই উপাদান নিয়ে কাজ করা দুটি প্ল্যান্ট, যেগুলোর আর্দ্রতার মাত্রা ভিন্ন, সেগুলোর জন্য ভিন্ন ডেক বিন্যাস, পৃষ্ঠতল এবং গতিবিধির প্রয়োজন হতে পারে। ৬% পৃষ্ঠতলের আর্দ্রতায় থাকা একটি প্ল্যান্ট যে ব্লাইন্ডিং সমস্যার সম্মুখীন হয়, ১% আর্দ্রতায় থাকা একটি প্ল্যান্টে তা হয় না।
এইখানেই প্রতিনিধিত্বমূলক উপাদানের উপর পরীক্ষা চালানোর খরচ সার্থক হয়। প্রস্তাবিত কনফিগারেশনে প্রকৃত ফিডের একটি নমুনা চালালে দেখা যায় যে, নির্দিষ্ট বেড ডেপথ-এ ওই পৃষ্ঠে এটি কীভাবে আচরণ করে এবং কাটগুলো ঠিক থাকে কি না — এর সাথে এমন সব সমস্যাও ধরা পড়ে যা স্পেসিফিকেশনে কখনও উল্লেখ করা থাকে না, যেমন লম্বাটে কণার কারণে আটকে যাওয়া। পরীক্ষা চালানোর সুযোগ আছে কি না, তা অনুমান না করে সরবরাহকারীর সাথে আলোচনা করা উচিত।
যেখানে একটি ঘূর্ণনশীল বালি চালনী মেশিন মানানসই হয়
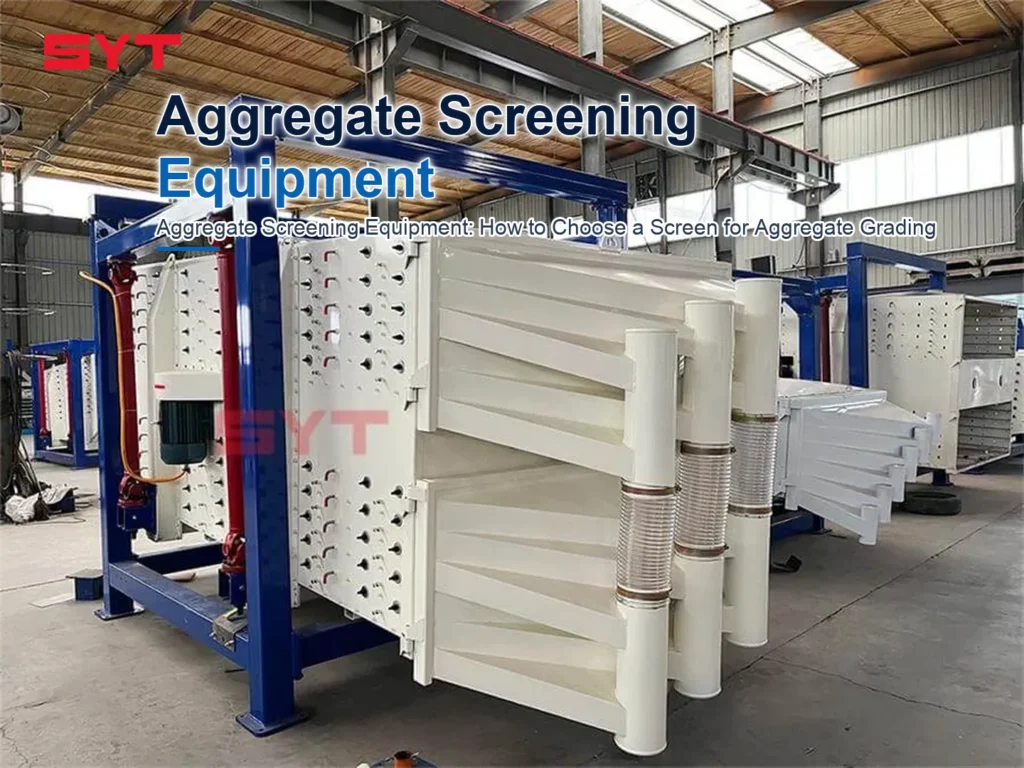
যখন কাজটি প্রস্তুতকৃত বালি বা সূক্ষ্ম দানার সমষ্টিকে বিভিন্ন অংশে বিভক্ত করা হিসেবে সংজ্ঞায়িত করা হয়, তখন একটি জাইরেটরি স্যান্ড স্ক্রিনিং মেশিন খতিয়ে দেখার জন্য একটি যুক্তিসঙ্গত বিকল্প হতে পারে। সানইউয়ানটাং-এর ভাইব্রেটিং স্যান্ড স্ক্রিনিং মেশিনকে চূর্ণ বালি চালনার জন্য ব্যবহৃত একটি জাইরেটরি সিফটার হিসেবে বর্ণনা করা হয়েছে: এটি চূর্ণ বালি থেকে মোটা কণা অপসারণ করে এবং বালিকে বিভিন্ন আকারের অংশে বিভক্ত করে, এবং এর প্রোডাক্ট পেজে এর প্রয়োগক্ষেত্রগুলোর মধ্যে বালি ও কাঁকর উৎপাদন লাইনকে তালিকাভুক্ত করা হয়েছে।
প্রচলিত ভাইব্রেটিং স্ক্রিনের বৃত্তাকার বা রৈখিক গতির পরিবর্তে এর গতি ঘূর্ণনশীল বা আবর্তনশীল, যা বস্তুকে এর পৃষ্ঠের উপর দিয়ে একটি দীর্ঘতর ও মৃদু পথ দেয় — যা তখন উপযোগী যখন বিপুল পরিমাণ মোটা পাথর সরানোর চেয়ে সূক্ষ্ম বস্তুকে পরিষ্কারভাবে কাটাই বেশি অগ্রাধিকার পায়।
এটি কোনো সর্বজনীন উত্তর নয়। মোটা কাঁকর, বড় পাথর, ভারী অভিঘাতজনিত ভার বা অত্যন্ত ঘর্ষণকারী পদার্থের ক্ষেত্রে, আরও শক্তিশালী স্ক্রিন বা অন্য কোনো কনফিগারেশন প্রয়োজন কিনা, তা সানইউয়ানটাং-এর সাথে নিশ্চিত হয়ে নিন।
সরবরাহকারীকে কী পাঠাতে হবে
উপাদানের বিবরণ ও উৎস, শিলার প্রকার সহ
সর্বোচ্চ ফিড আকার
কণার আকার বন্টন, যদি উপলব্ধ থাকে
প্রয়োজনীয় চূড়ান্ত ভগ্নাংশ এবং কাটার মাপ, সহনশীলতা সহ
প্রতিটি ভগ্নাংশের জন্য প্রতি ঘন্টায় প্রয়োজনীয় গ্রহণযোগ্য আউটপুট
স্ক্রিনে আর্দ্রতা, এবং কাদামাটি বা সূক্ষ্ম কণার পরিমাণ
বর্তমান স্ক্রিনিং সমস্যা: ব্লাইন্ডিং, পেগিং, দূষণ, পণ্য নষ্ট হওয়া
উপলব্ধ স্থাপন স্থান, উচ্চতার পরিসর এবং সহায়তার শর্তাবলী
ছবি, উপকরণের নমুনা বা বর্তমান প্রক্রিয়ার বিবরণ
যেখানে নমুনা পাওয়া যায় এবং দায়িত্বের খাতিরে প্রয়োজন হয়, সেখানে সানইউয়ানতাং-এর সাথে বস্তুগত পরীক্ষার বিষয়ে আলোচনা করা যেতে পারে। এটি প্রতিটি অনুসন্ধানের স্বয়ংক্রিয়ভাবে অংশ নয়।
FAQ
প্রশ্ন: সমষ্টিগত স্ক্রিনিং এবং সমষ্টিগত গ্রেডিংয়ের মধ্যে পার্থক্য কী?
এ: স্ক্রিনিং হলো একটি প্রক্রিয়া — চালুনির পৃষ্ঠে আকার অনুযায়ী উপাদান আলাদা করা। গ্রেডিং হলো এর ফলাফল — একটি নির্দিষ্ট মাপের সাথে মিলিয়ে উৎপাদিত অংশগুলোর মধ্যে আকারের বণ্টন। যদি কাটার মান সঠিক না হয়, তবে একটি কারখানা উপাদান স্ক্রিনিং করার পরেও নিম্নমানের গ্রেডের পণ্য পাঠাতে পারে।
প্রশ্ন: অ্যাগ্রিগেটের জন্য আমি কীভাবে স্ক্রিন ওপেনিং নির্বাচন করব?
এ: শুধুমাত্র অ্যাপারচার বা ছিদ্রপথের আকারের উপর ভিত্তি করে নয়, বরং প্রস্তুতকৃত অংশ এবং তার টলারেন্স বা সহনশীলতার উপর ভিত্তি করে হিসাব করুন। ছিদ্রপথই নির্ধারণ করে দেয় কী এর মধ্য দিয়ে যেতে পারবে; পণ্যের আকার নির্ভর করে কাছাকাছি আকারের উপাদানের পরিমাণ, আর্দ্রতা এবং বেডের গভীরতার উপর, তাই প্রয়োজনীয় ছিদ্রপথ সাধারণত কাট সাইজের (কাটা আকারের) সমান হয় না। ফিড এবং উদ্দিষ্ট পণ্যের ল্যাবরেটরি সিভ অ্যানালাইসিস বা চালনী বিশ্লেষণের মাধ্যমে, টেবিলের পরিবর্তে একটি প্রতিনিধিত্বমূলক নমুনার উপর এই সম্পর্কটি নিশ্চিত করুন।
প্রশ্ন: ভেজা বা আঠালো সমষ্টি কেন চালনি সমস্যা সৃষ্টি করে?
পৃষ্ঠের আর্দ্রতা সূক্ষ্ম কণাগুলোর মধ্যে তরল সেতু তৈরি করে, ফলে সেগুলো দলা পাকিয়ে বড় কণার মতো আচরণ করে, এবং কাদামাটি ছিদ্রপথ জুড়ে ছড়িয়ে পড়ে। উভয়ই পৃষ্ঠতলের ক্ষেত্রফল কমিয়ে দেয় এবং প্রতিবন্ধকতা সৃষ্টি করে, যা সূক্ষ্ম কণাগুলোকে বড় আকারের কণার দিকে ঠেলে দেয় এবং পরিশোধিত অংশে দূষণ প্রবেশ করতে দেয়। বিদ্যমান মেশিনটিকে আরও বেশি চাপে চালানোর চেয়ে আর্দ্রতা কমানো, পৃষ্ঠতল পরিবর্তন করা বা কাজের ভাগাভাগি করা প্রায়শই বেশি সহায়ক হয়।
প্রশ্ন: ঘূর্ণনশীল স্ক্রিন কি সব ধরনের নুড়ি পাথরের প্রয়োগের জন্য উপযুক্ত?
না । একটি জাইরেটরি স্যান্ড স্ক্রিনিং মেশিন মূলত প্রস্তুতকৃত বালি এবং সূক্ষ্ম দানার সমষ্টিকে শ্রেণিবিভাগ করার জন্য তৈরি করা হয়। মোটা কাঁকর, বড় পাথর, ভারী অভিঘাত লোডিং এবং অত্যন্ত ঘর্ষণকারী ফিডের জন্য ভিন্ন ডিউটি ক্লাসের প্রয়োজন হয়, এবং এর উপযুক্ততা প্রস্তুতকারকের সাথে নিশ্চিত করে নেওয়া উচিত।
আপনার আবেদন নিয়ে আলোচনা
আপনি যদি কোনো গ্রেডিং সমস্যা নিয়ে কাজ করেন, তবে সবচেয়ে কার্যকর প্রথম পদক্ষেপ হলো আপনার পাঠ্যবস্তুর একটি সংক্ষিপ্ত বিবরণ, আপনার প্রয়োজনীয় ভগ্নাংশ এবং আপনি কী ধরনের ফলাফল আশা করেন, তা জানানো। এগুলো সানইউয়ানতাং যোগাযোগ পৃষ্ঠার মাধ্যমে পাঠিয়ে দিন, তাহলে আলোচনাটি একটি সাধারণ তালিকার পরিবর্তে আপনার দেওয়া নম্বরগুলো থেকেই শুরু করা যাবে।
ইমেইল: info@sanyuantang.com
হোয়াটসঅ্যাপ: +86- 18639095165