Hazır yığın sürekli olarak belirtilen özelliklerin dışına çıkıyorsa — 10-20 mm'lik üründe çok fazla ince tanecik olması, her vardiyada elek tablasının yarıda tıkanması, tesisin sadece kuru beslemeyle temiz çalışması gibi durumlarda — sorun genellikle makinede başlar. Agrega eleme ekipmanı seçimi, eşleştirme gerektiren bir iştir: bir tarafta malzemeniz, kesim boyutlarınız ve tonajınız, diğer tarafta ise eleğin hareketi, yüzeyi ve konfigürasyonu yer alır.
Kısa cevap: Makineden değil, hammaddeden ve nihai fraksiyonlardan başlayın. Hammaddenin partikül boyut dağılımını, alıcılarınızın kabul ettiği kesin kesim boyutlarını ve toleranslarını, saatte kabul edilen tonajı, nem ve kil içeriğini ve hammaddenin ne kadar stabil olduğunu belirleyin. Bu cevaplar, fiyat teklifi verilmeden önce yanlış seçeneklerin çoğunu ortadan kaldırır.
Her agrega uygulaması için tek bir en iyi elek yoktur. Kuru, yıkanmış kumu mükemmel şekilde eleyen bir makine, patlatılmış kayayı elemek için yanlış bir araç olabilir.
Makineleri karşılaştırmadan önce belirlemeniz gereken altı şey
- Besleme malzemesi ve parçacık boyutu dağılımı
Sadece kaya türü değil, güverteye ulaşan kaya parçalarının boyut aralığı da önemlidir. İnce tozdan 300 mm'lik parçalara kadar değişen bir dağılım, dar, önceden kırılmış bir beslemeden çok farklı davranır. - Gerekli tamamlanmış kesirler
Gerçekte sattığınız kesim boyutları ve her birinin etrafındaki tolerans. "0–5 mm" ve "belirtilen yüzdeden fazla 75 mikronu geçmeyen 0–5 mm" iki farklı görevdir. - İstenen kabul edilen çıktı
Belirtilen özelliklere uygun ürünün saatte tonaj cinsinden miktarı, güverte üzerinden saatte geçen ürünün tonajı değil. - Nem ve kil içeriği
Yüzeydeki nem, ince tanelerin topaklanmasına neden olur; kil, açıklıkları kaplar ve boşlukları kapatır. Her ikisi de açık alanı azaltır ve körleşmeye yol açar. - Yem tutarlılığı
Sabit bir besleme, eleğin bir kez ayarlanmasına olanak tanır. Kuru ve ıslak malzemeler arasında sürekli değişen bir besleme ise makinenin tüm gün en kötü koşullarda çalışmasına neden olur. - Kurulum ve bakım koşulları
Alan kaplama, baş mesafesi, destek yapısı, ekran ortamını değiştirme erişimi ve işi kimin yaptığı. Kimsenin bakımını yapamadığı bir makine uzun süre yüksek kapasiteli olamaz.
Tarama aslında ne işe yarıyor?
Eleme işlemi, parçacıkları boyutlarına göre ayırır: açıklıktan daha ince olan malzeme yüzeyden geçer, daha iri malzeme üstte kalır ve tahliyeye taşınır. Ayırma işlemi asla mükemmel değildir; açıklık boyutuna yakın parçacıklar, yönelim, yatak derinliği, nem ve güvertede geçirilen süreye bağlı olarak geçebilir veya tutulabilir.
Bu aşama genellikle dört işten birini veya birkaçını yapar. Ön eleme, kırıcıdan veya nihai üründen önce az miktarda büyük boyutlu malzemeyi uzaklaştırır; bu, sonraki ekipmanları korumayı amaçlayan kaba bir kesimdir. Sınıflandırma veya boyutlandırma, malzemeyi sattığınız fraksiyonlara ayırır; burada doğruluk en önemlidir çünkü kirlenmiş bir fraksiyon reddedilir veya indirimli fiyattan satılır. İnce malzeme uzaklaştırma, bir spesifikasyona uymak veya tozu kontrol etmek için belirtilen boyutun altındaki malzemeyi uzaklaştırır. Besleme hazırlığı, sonraki işlemlerin istikrarlı kalmasını sağlar.
Bir kireçtaşı tesisi, kırıcıdan gelen malzemeyi önce kabaca ayırır, kırılmış ürünü üç satılabilir fraksiyona ayırır, ardından bir fraksiyondan ince taneleri ayıklayarak bir spesifikasyona uygun hale getirir. Üç görev, üç farklı elek düzeni.
Tarama ekipmanlarının ana kategorileri
Bu kategoriler genel olarak endüstriyel kullanımdadır. Birbirlerinin yerine kullanılamazlar ve burada gruplandırılmaları her türün her malzemeye uygun olduğu anlamına gelmez.
| Ekran tipi | Görev uygun olabilir | Ana seçimdeki ödünleşme | Neyi doğrulamak gerekir? |
| Eğimli titreşimli elek | Yüzeyden ayırma, kaba ve orta dereceli eleme, yüksek hacimli ve serbest akışlı yemleme. | İnce kesimlerde dik eğim ve kısa bekleme süresi, keskin ayrışmadan ziyade verimi artırır. | Güverte genişliğine göre maksimum besleme boyutu; tane boyutlandırmanız için eğim ve strok; besleme ucunda aşınma koruması |
| Yatay doğrusal titreşimli elek | Malzemenin daha uzun bekleme süresine ihtiyaç duyduğu durumlarda doğru sınıflandırma | Güverte alanı birimi başına daha düşük kapasite; eşit ve kontrollü bir besleme gerektirir. | Nemli veya yapışkan besleme için strok ve ivme; destek çerçevesine binen yapısal yükler |
| Döner kum eleme makinesi | Hazırlanmış kum ve ince agregaların çeşitli fraksiyonlara ayrılması; kırılmış kumdan iri parçacıkların uzaklaştırılması. | İnce malzeme işleme aleti — besleme boyutu, darbe yükü ve aşınma sınırları, ağır taş ocağı eleklerine göre daha dardır. | Maksimum besleme boyutu; güverteler ve elde edilebilir kesim boyutları; nominal bir rakam değil, malzemeniz için kapasite. |
| Yüksek eğimli olasılık ekranı | Geleneksel güvertelerin kör ettiği yerlerdeki ince, nemli veya yapışkan malzeme. | Ayırma işlemi, parçacıkların bir açıklıkla karşılaşma olasılığına bağlıdır, bu nedenle kesim doğruluğu genellikle daha düşüktür. | Spesifikasyonunuzun elde edilebilecek hassasiyete uygun olup olmadığı; diyafram ve yüzey seçenekleri |
Pratik ders şu: elek tipi görevine göre belirlenir. Kaba aşındırıcı beslemeyi elemek için boyutlandırılmış bir çakıl eleme makinesi ve nemli kumu dört fraksiyona ayıran ince malzeme eleme makinesi, "eleme" kelimesini paylaşan farklı sorunları çözen farklı makinelerdir.
Doğru modeli nasıl seçeceğinizden emin değilseniz, hemen bizimle iletişime geçmekten çekinmeyin; deneyimli mühendislerimiz doğru modeli seçmenize yardımcı olmak için buradalar.
E-posta: info@sanyuantang.com
WhatsApp: +86- 18639095165
Teknik özelliklerin belirlenmesinde etkili olan faktörler
- Maksimum besleme boyutu ve tane boyutu dağılımı
- En büyük parça, minimum güverte genişliğini ve besleme düzeninin sağlamlığını belirler; tane boyutu dağılımı ise yükün güverte boyunca nasıl dağıldığını belirler.
- Kesim boyutları ve elek açıklığı
- Açıklık, fiziksel açıklıktır. Ürün boyutu ise boşaltımdan fiilen çıkan miktardır. Bunlar aynı sayı değildir ve yakın boyutlu içerik, nem ve yatak derinliğiyle birlikte bu fark genişler; bu nedenle bir tedarikçi, yalnızca kesim boyutunu değil, her bir fraksiyon için toleransı sormalıdır.
- Ekran yüzeyi
- Örgülü tel, delikli plaka, poliüretan ve kauçuk, aşındırıcı, nemli veya uzun malzemelerle farklı şekilde davranır. Seçim, açık alanı, kullanım ömrünü ve güverte perdelerinin ne kadar kolay açılıp kapanacağını etkiler.
- Güverte sayısı
- Birkaç güverte, tek bir beslemeden birkaç fraksiyon üretebilir: genel olarak, güverte sayısı kesim sayısına karşılık gelir; kaba malzeme önce, ince malzeme ise son güverteden geçer. Gerçek düzenleme, makine konfigürasyonuna bağlıdır. Güverteler kapasiteyi artırmaz; her biri kendisine gelen tonajı işlemek zorundadır.
- Nem, kil ve yapışkan madde
- Nemli ince taneler, iri taneler gibi davranan topaklar halinde bir araya gelir; kil ise gözenekler boyunca yayılır. Bu nedenle, ıslak agrega eleme işlemi farklı bir yaklaşım gerektirir: Nem kontrolü ocakta değil, elekte yapılmalı ve malzemenin önce kurutulup kurutulamayacağı, yıkanıp yıkanamayacağı veya karıştırılıp karıştırılamayacağı belirlenmelidir.
- Yaklaşık boyuttaki parçacıklar
- Yaklaşık olarak açıklık boyutları içindeki malzemeyi ayırmak en zordur. Yaklaşık aynı boyuttaki parçacıkların yoğun olduğu bir besleme, daha uzun bekleme süresi, farklı bir yüzey veya farklı bir hareket gerektirir ve tane boyutunda boşluk bulunan bir beslemeye göre daha az temiz bir kesim sağlar.
- Besleme hızı ve dağıtımı
- Bir elek, ancak malzeme tüm genişlik boyunca yayıldığında tasarım hızında çalışır. Malzemenin bir tarafa veya ani artışlarla beslenmesi, bir alanda ince bir tabaka, diğerinde ise aşırı yüklü bir tabaka oluşturur ve aşırı yüklü alan kötü bir şekilde ayrılır.
- Aşınma ve bakım erişimi
- Kuvars bakımından zengin ve kırılmış malzeme, ortamı ve boşaltma ağızlarını hızla aşındırır. Değiştirilebilir parçaları, değişimin ne kadar sürdüğünü ve tesisin yarısını sökmeye gerek kalmadan yapılıp yapılamayacağını kontrol edin.
Kapasite ile kalite neden aynı şey değildir?
Yüksek besleme hızı, ne kadar ürünün içeri girdiğini gösterir. Ancak, satılabilir ürün olarak ne kadarının çıktığı hakkında hiçbir şey söylemez.
Önemli olan sayı, kabul edilebilir çıktı miktarıdır: saatte ton cinsinden, spesifikasyona uygun miktar, kesir başına. İyi bir sonucu kötü bir sonuçtan ayıran dört şey vardır. Büyük boyutlu parçaların, kullanılabilir ürünü de beraberinde götürmesi, satılabilir malzemenin israf olması anlamına gelir. İstenmeyen boyutlardaki parçalarla kirlenmiş bir kesir, kesimin tutmadığı anlamına gelir. Tıkanma, vardiya boyunca açık alanı azaltır, bu nedenle besleme hızı hiç değişmese bile çıktı düşer. Ve istikrarsız bir besleme, bu üçünü de gizler, çünkü tesis sürekli olarak tepki verir, istikrarlı bir noktada çalışmaz.
Performansı, gerçek koşulları temsil eden bir süre boyunca değerlendirin; kuru malzeme üzerinde kısa bir çalışma değil, aralıklarla numune alımı yapılan tam bir vardiya boyunca. On dakika boyunca iyi çalışan ve üçüncü saatte tıkanan bir makine henüz değerlendirilmemiştir.
Varsayımsal bir örnek: Kırılmış kumu üç fraksiyona ayırmak.
Aşağıdaki, müşteri projesi veya sonuç kaydı değil, açıklayıcı bir örnektir.
Kırma kum üreten bir tesis, çıktısını 0–1 mm, 1–2.5 mm ve 2.5–5 mm fraksiyonlarına ayırmak ve büyük boyutlu malzemeyi tekrar kırıcıya göndermek istiyor. Besleme malzemesinin rutin elek analizini yapıyor ancak tek katlı bir elek kullanıp sonrasında karıştırma işlemi yaptığı için sonuçlar değişkenlik gösteriyor.
Bir tedarikçinin bir konfigürasyon önermeden önce ihtiyaç duyduğu bilgiler şunlardır: her kesim çevresindeki yaklaşık boyutlu parçacıklar da dahil olmak üzere tam besleme tane boyut dağılımı, elekteki nem oranı, kaynak kayanın kil içeriği, fraksiyon başına kabul edilen tonaj, her kesimdeki tolerans ve mevcut alan ve yükseklik.
"Kırılmış kum" kelimelerinden bunların hiçbiri çıkarılamaz. Aynı nominal malzemeyi farklı nem seviyelerinde işleyen iki tesis, farklı güverte düzenlemelerine, yüzeylere ve hareketlere ihtiyaç duyabilir. Yüzey nemi %6 olan bir tesis, %1 olan bir tesisin karşılaşmadığı bir tıkanma sorunuyla karşı karşıyadır.
İşte bu noktada temsili malzeme üzerinde yapılacak bir denemenin maliyeti kendini amorti eder. Önerilen bir konfigürasyonda gerçek besleme örneğinin denenmesi, o yüzeyde ve o yatak derinliğinde nasıl davrandığını ve kesimlerin kalıcı olup olmadığını gösterir; ayrıca uzun parçacıklarda takılma gibi teknik özelliklerin asla açıklamadığı sorunları da ortaya çıkarır. Deneme imkanının tedarikçiyle görüşülmesi gerekir, varsayılmamalıdır.
Döner kum eleme makinesinin nereye sığdığı
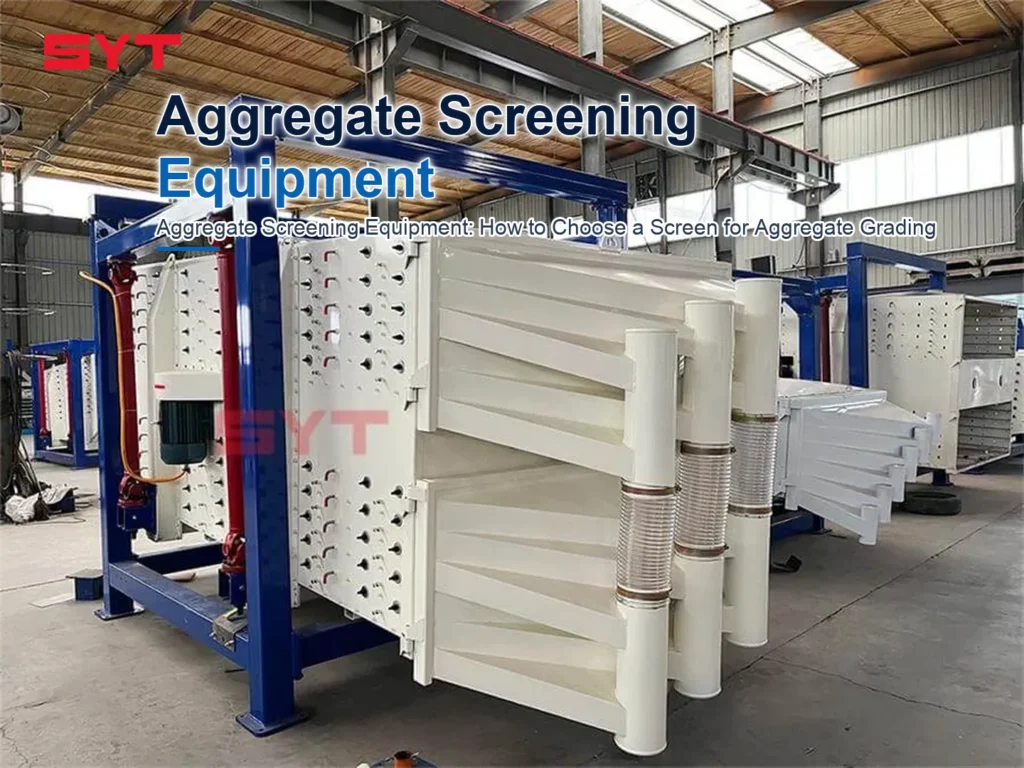
Hazırlanmış kum veya ince agregayı çeşitli fraksiyonlara ayırma görevi tanımlandığında, döner kum eleme makinesi incelenmesi gereken makul bir seçenektir. Sanyuantang'ın Titreşimli Kum Eleme Makinesi, kırılmış kumu elemek için kullanılan döner bir elek olarak tanımlanır: kırılmış kumdan iri parçacıkları uzaklaştırır ve kumu farklı boyut fraksiyonlarına ayırır ve ürün sayfasında uygulamaları arasında kum ve çakıl üretim hatları listelenmiştir.
Hareketi, geleneksel titreşimli eleğin dairesel veya doğrusal hareketinin aksine, dönme veya ileri geri harekettir; bu da malzemenin yüzey boyunca daha uzun ve daha yumuşak bir yol izlemesini sağlar; bu da büyük tonajdaki kaba kayaları hareket ettirmekten ziyade ince malzemede temiz bir kesim önceliği olduğunda faydalıdır.
Bu evrensel bir cevap değildir. Kaba çakıl, büyük kaya, ağır darbe yükü veya yüksek aşındırıcı besleme için, daha ağır hizmet tipi bir elek veya başka bir konfigürasyonun gerekli olup olmadığını Sanyuantang ile teyit edin.
Tedarikçiye ne gönderilmeli?
Malzeme tanımı ve kaynağı, kaya türü de dahil olmak üzere.
Maksimum besleme boyutu
Parçacık boyutu dağılımı (varsa)
İstenen nihai ürün parçaları ve kesim boyutları, toleranslarla birlikte.
Her bir fraksiyon için saat başına gerekli kabul edilebilir çıktı miktarı
Elek yüzeyindeki nem oranı ve kil veya ince tanecik içeriği
Güncel eleme sorunları: körleme, iğneleme, kontaminasyon, ürün kaybı
Mevcut kurulum alanı, tavan yüksekliği ve destek koşulları
Fotoğraflar, malzeme örneği veya mevcut sürecin açıklaması
Numune mevcutsa ve görev gerektiriyorsa, Sanyuantang ile malzeme denemesi görüşülebilir. Bu, her soruşturmanın otomatik bir parçası değildir.
SSS
S: Agrega eleme ve agrega sınıflandırması arasındaki fark nedir?
A: Eleme, malzemenin elek yüzeyinde boyutuna göre ayrılması işlemidir. Sınıflandırma ise sonuçtur; üretilen fraksiyonlardaki boyutların, bir spesifikasyona göre ölçülmesidir. Bir tesis, malzemeyi elekten geçirse bile, kesim işlemi başarılı olmazsa, kötü sınıflandırılmış bir ürün sevk edebilir.
S: Agregasyon için elek açıklıklarını nasıl seçerim?
A: Sadece açıklıktan değil, bitmiş fraksiyondan ve toleransından geriye doğru çalışın. Açıklık, neyin geçebileceğini belirler; ürün boyutu, yakın boyutlu içeriğe, neme ve yatak derinliğine bağlıdır, bu nedenle gerekli açıklık genellikle kesim boyutuyla aynı değildir. Besleme ve amaçlanan ürünlerin laboratuvar elek analizini kullanarak, tablo yerine temsili bir örnek üzerinde ilişkiyi doğrulayın.
S: Islak veya yapışkan agrega neden eleme sorunlarına yol açar?
A: Yüzeydeki nem, ince taneler arasında sıvı köprüler oluşturarak bunların topaklanmasına ve daha büyük malzeme gibi davranmasına neden olurken, kil de açıklıklar boyunca yayılır. Her ikisi de alanı keser ve tıkanmaya yol açarak ince taneleri büyük boyutlu parçalara iter ve kirliliğin bitmiş fraksiyonlara girmesine neden olur. Nemi azaltmak, yüzeyi değiştirmek veya iş yükünü bölmek, mevcut makineyi daha fazla çalıştırmaktan genellikle daha fazla fayda sağlar.
S: Döner elek tüm çakıl uygulamaları için uygun mudur?
A: Hayır. Döner kum eleme makinesi, hazırlanmış kum ve ince agrega tane boyutlandırması esasına göre tasarlanmıştır. İri çakıl, büyük kaya, ağır darbe yükü ve yüksek aşındırıcı besleme farklı bir görev sınıfı gerektirir ve uygunluk üreticiyle teyit edilmelidir.
Başvurunuzu görüşmek
Bir derecelendirme problemi üzerinde çalışıyorsanız, en faydalı ilk adım, materyalinizin kısa bir açıklaması, ihtiyacınız olan kesirler ve beklediğiniz çıktıdır. Bunları Sanyuantang iletişim sayfası üzerinden gönderin ve görüşme genel bir katalog yerine sizin rakamlarınızdan başlayabilir.
E-posta: info@sanyuantang.com
WhatsApp: +86- 18639095165