Kum eleği elek gözü boyutunu seçmek, gerçek bir eleme işleminde kullanmanız gerekene kadar basit görünür. Bir müşteri 40 elek gözü kum isteyebilir. Bir diğeri 0.425 mm belirtir. Başka biri ise gerekli partikül boyutunu mikron cinsinden verir. Bu sayılar aynı genel boyut aralığını tanımlayabilir, ancak elek gözü numarası tek başına endüstriyel bir kum eleği seçmek için yeterli değildir.
Kumun gerçek tane boyut dağılımı bilinmediğinde, endüstriyel elek seçilmeden önce gerekli olan tutma ve geçme yüzdelerini elde etmek için partikül boyut dağılımına yönelik bir elek analizi yapılır.
Malzeme de önemlidir. Kuru silika kumu elekten oldukça kolay geçebilirken, benzer partikül boyutuna sahip nemli kum eleği hızla tıkayabilir. Besleme hızı, partikül boyutu dağılımı, nem, partikül şekli ve gerekli kesme noktasına yakın malzeme yüzdesi, eleme performansını etkileyen faktörlerdir.
Dolayısıyla kum eleği seçerken, genellikle makineden ziyade gerekli partikül boyutuna göre hareket ederiz.
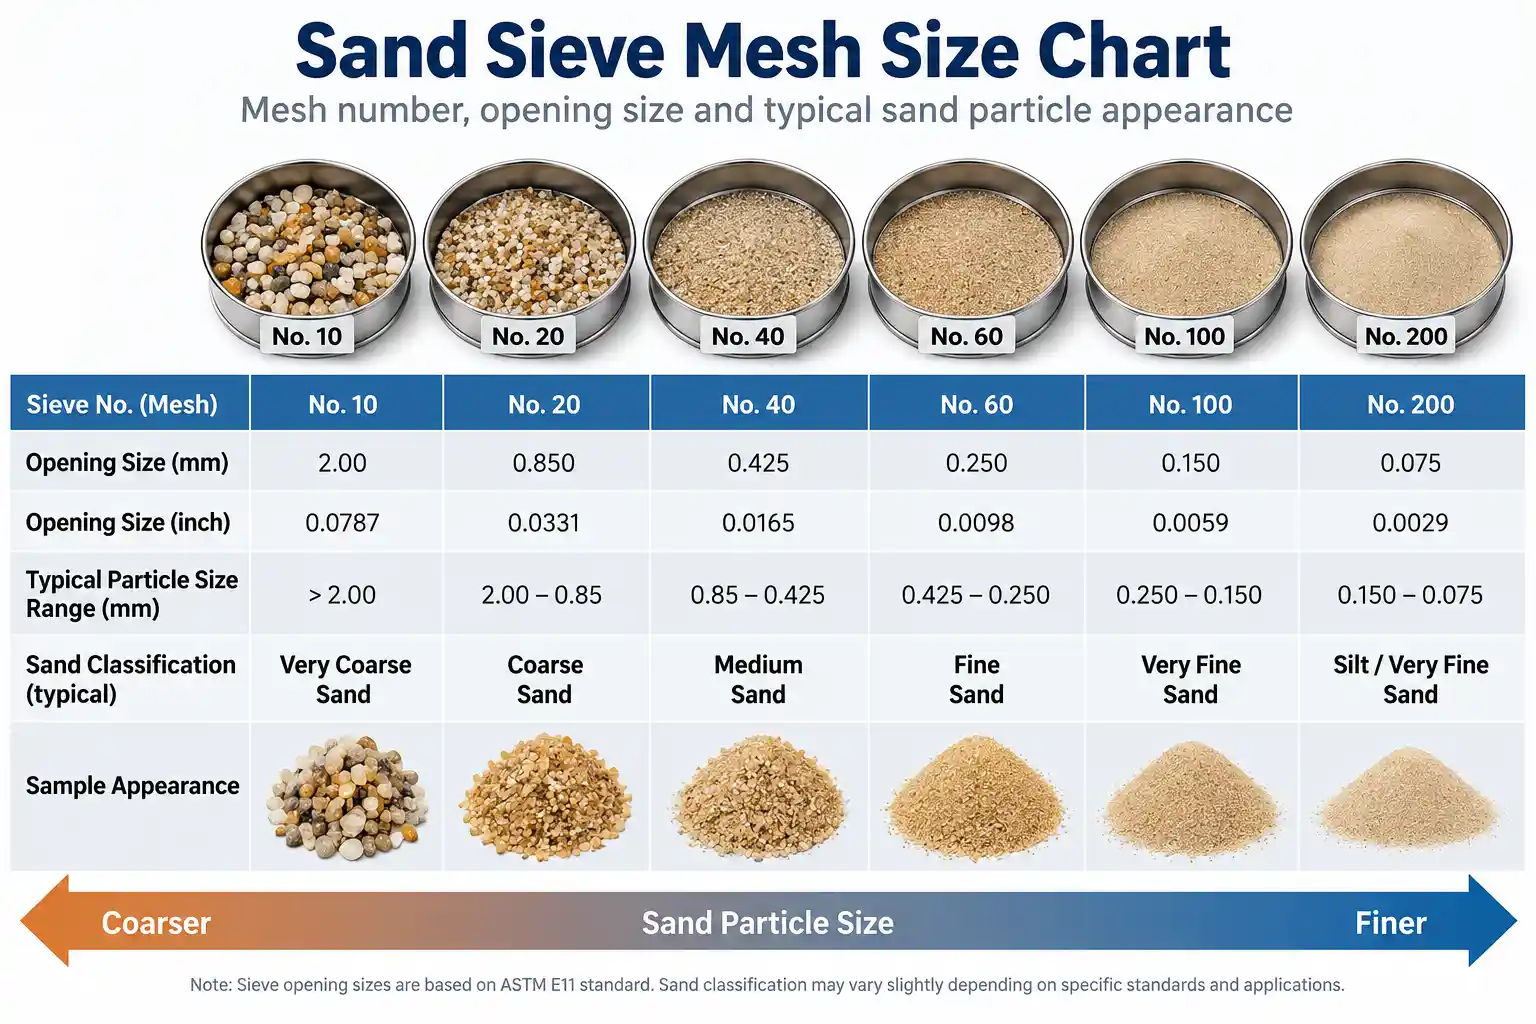
Bu kılavuz, yaygın kum elek boyutlarını, bunların milimetre ve mikron cinsinden yaklaşık karşılıklarını ve endüstriyel eleme ekipmanı seçerken bu sayıları nasıl kullandığımızı açıklamaktadır.
Kum eleği gözenek boyutu ne anlama gelir?
Göz aralığı genellikle dokuma bir eleğin doğrusal inç başına düşen açıklık sayısını ifade eder.
Göz sayısı arttıkça, açıklıklar normalde küçülür.
Örneğin:
- 20 elek → nispeten kaba
- 40 mesh → daha ince
- 100 mesh → çok daha ince
Temel ilişki şöyledir:
- Daha yüksek elek numarası = daha küçük elek açıklığı = daha ince parçacık ayrımı
Ancak önemli bir ayrıntı var. Örgü sayısı ve açıklık boyutu aynı şey değildir.
Dokuma eleğin gerçek açıklığı hem açıklık sayısından hem de tel çapından etkilenir. Sadece ağ gözü sayısı ile tanımlanan iki eleğin otomatik olarak tam olarak aynı açıklığa sahip olduğu varsayılmamalıdır.
Hassas endüstriyel tarama için, gerekli açıklığın milimetre veya mikron cinsinden teyit edilmesini tercih ederiz.
Örneğin, proses spesifikasyonunuzda 0.425 mm yazıyorsa, "40 mesh" demek yerine, gerekli kesim noktası olarak 0.425 mm'yi belirtin.
Kum Eleği Gözenek Boyutu Tablosu
Aşağıdaki kum elek boyutu tablosu, yaygın elek numaralarını ve nominal açıklıklarını vermektedir.
| Elek No. | Nominal Açılış | mikron | Genel Boyut Referansı |
|---|---|---|---|
| No 4 | 4.75 mm | 4,750 μm | Çakıl / çok iri taneli parçacıklar |
| No 8 | 2.36 mm | 2,360 μm | Kaba kum |
| No 10 | 2.00 mm | 2,000 μm | Kaba kum |
| No 16 | 1.18 mm | 1,180 μm | Kaba ila orta kum |
| No 20 | 0.850 mm | 850 μm | Orta kum |
| No 30 | 0.600 mm | 600 μm | Orta kum |
| No 40 | 0.425 mm | 425 μm | Orta incelikte kum |
| No 50 | 0.300 mm | 300 μm | İyi kum |
| No 60 | 0.250 mm | 250 μm | İyi kum |
| No 80 | 0.180 mm | 180 μm | Çok ince kum |
| No 100 | 0.150 mm | 150 μm | Çok ince kum |
| No 200 | 0.075 mm | 75 μm | Çok ince parçacıklar |
Bu tablo, parçacık boyutunu anlamak için faydalıdır, ancak gerçek elek özelliklerinin yerini almamalıdır.
Kesim noktası işleminiz için önemliyse, yalnızca ağ numarasına göre üretim ekranı seçmek yerine açıklığı doğrulayın. Boyutlarla ilgili başka sorularınız varsa, lütfen Sangyuantang ile iletişime geçin.
Kum Elek Boyutu (mm): Elek, Mikron ve Milimetre
Kum taneciklerinin boyutları genellikle şu şekilde tanımlanır:
Mesh/Milimetre (mm)/Mikron (μm)
Milimetre ve mikron arasında dönüşüm yapmak oldukça kolaydır:
- 1 mm = 1,000 μm
Örneğin:
| milimetre | mikron |
|---|---|
| 2.00 mm | 2,000 μm |
| 1.18 mm | 1,180 μm |
| 0.85 mm | 850 μm |
| 0.60 mm | 600 μm |
| 0.425 mm | 425 μm |
| 0.30 mm | 300 μm |
| 0.25 mm | 250 μm |
| 0.15 mm | 150 μm |
| 0.075 mm | 75 μm |
Not: Elek gözü ile mikron arasındaki dönüşüm biraz daha dikkat gerektirir. İnternette basit elek gözü dönüşüm formülleri bulabilirsiniz. Bunlar kaba bir tahmin için faydalı olabilir, ancak tel çapı gerçek açıklığı etkilediği için üretim eleğinin doğruluğunu teyit etmek için kullanacağımız formüller değildir. Endüstriyel eleme için, partikül spesifikasyonu katı olduğunda, elek gözü sayısından ziyade açıklık daha kullanışlıdır.
Hangi kum elek gözü boyutunu kullanmalıyım?
En iyi kum elek boyutu diye bir şey yoktur.
İki soruyla başlayın:
- Nihai üründe izin verilen en büyük parçacık boyutu nedir?
- Elekten hangi malzeme geçmelidir?
Diyelim ki 0.5 mm'den daha ince bir nihai ürüne ihtiyacınız var.
İstenilen kesim noktasının etrafında açılan bir açıklık size bir başlangıç noktası sağlar. Buradan sonra, malzeme ve gerekli kapasiteyi de göz önünde bulundurmamız gerekiyor.
Şimdi üç ürüne ihtiyacınız olduğunu varsayalım:
- 2 mm'nin üzerinde
- 0.5 – 2 mm
- 0.5 mm'nin altında
Tek bir ekran üç kesrin tamamını gösteremez.
İki kesim noktasına ihtiyacınız var: Besleme → 2 mm elek → +2 mm → 0.5 mm elek → 0.5–2 mm → -0.5 mm
Bu nedenle kum tesviyesi uygulamalarında genellikle çok katlı eleme ekipmanları kullanılır.
Farklı Uygulamalar İçin Tipik Kum Elek Boyutları
Farklı kumların farklı eleme gereksinimleri vardır. Tüm malzemelere "kum" deniyor diye aynı elek kullanılmasının bir anlamı yoktur.
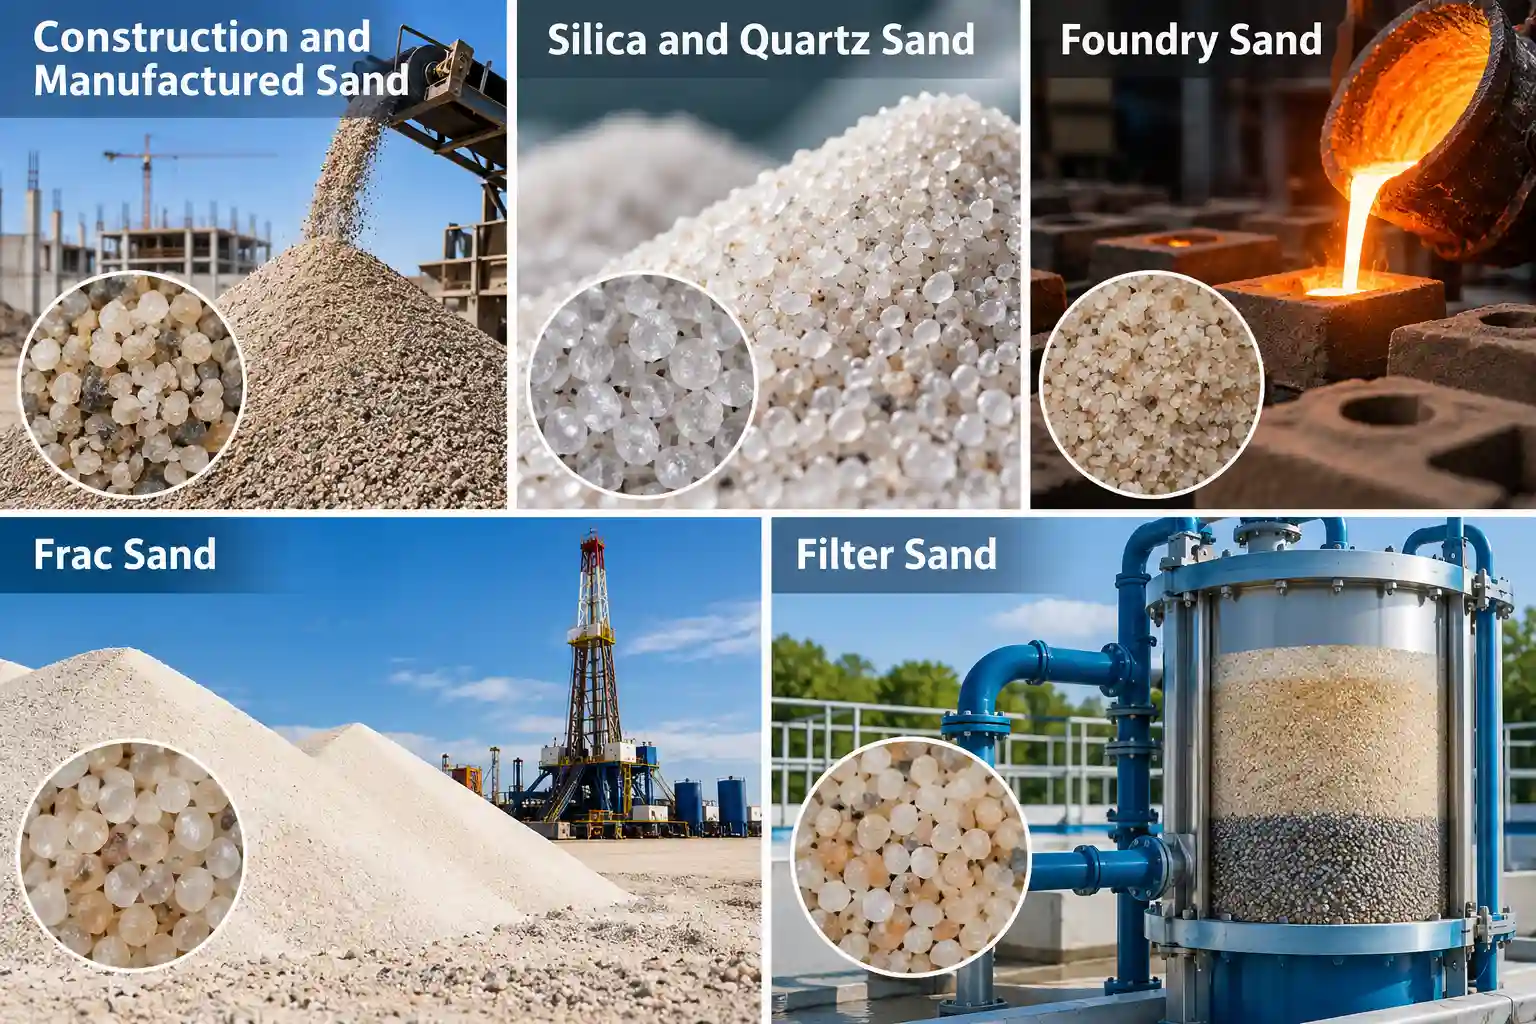
İnşaat ve Yapay Kum
İnşaat ve yapay kum genellikle geniş bir partikül boyutu dağılımına sahiptir. Eleme işleminin amacı, büyük partikülleri uzaklaştırmak, beslemeyi çeşitli ticari fraksiyonlara ayırmak veya ince malzemeyi kontrol etmektir.
Tipik kesme noktaları şunları içerebilir:
| Ekran Açılışı | Olası Amaç |
|---|---|
| 4.75 mm | Çakıl ve iri taneli malzemelerin uzaklaştırılması |
| 2.36 mm | Kaba kesir |
| 1.18 mm | Kaba/orta sınıflandırma |
| 0.60 mm | Orta/ince sınıflandırma |
| 0.30 mm | İnce kum sınıflandırması |
| 0.075 mm | Çok ince parçacık kontrolü |
Bunlar boyut referanslarıdır, evrensel bir inşaat kumu spesifikasyonu değildir. Gerçek elekler, gerekli ürün tane boyut dağılımına uygun olmalıdır.
Silika ve Kuvars Kumu
Silika ve kuvars kumları genellikle daha dar boyut fraksiyonlarına ihtiyaç duyar.
Bir üretim hattının, malzemeyi aşağıdaki gibi aralıklara ayırması gerekebilir:
- 0.1 – 0.3 mm
- 0.3 – 0.6 mm
- 0.6 – 1.2 mm
Bu durumda, sadece "40 mesh" veya "60 mesh" istemek yerine, gerçek diyafram açıklığını belirtmek çok daha açıklayıcı olacaktır.
Aşınma da dikkate alınması gereken bir diğer faktördür. Kuvars içeren malzeme zamanla elek yüzeylerini aşındırabilir. Bu nedenle, parçacık boyutunun yanı sıra elek malzemesi, tel çapı, makine konfigürasyonu ve değiştirme sıklığı da göz önünde bulundurulmalıdır.
Döküm Kumu
Döküm kumu genellikle kaba ve ince malzeme olarak basitçe ayrılmak yerine, parçacık boyutu dağılımına göre kontrol edilir.
Gerekli elek açıklıkları, döküm işlemine ve kum özelliklerine bağlıdır. Birden fazla fraksiyonun kontrol edilmesi gerekiyorsa, birden fazla elek boyutu kullanılabilir.
Frak Kumu
Kırılma kumu, tek bir elek numarasının bazen neden yeterli olmadığını açıkça göstermektedir.
Genel not ortalamaları şu şekilde tanımlanabilir:
- 20/40
- 30/50
- 40/70
Bu iki sayı, elek üst ve alt sınırları arasındaki parçacık boyutu aralığını tanımlar.
Dolayısıyla kontrollü bir aralık elde etmek için birden fazla kesme noktası gereklidir.
Filtre Kumu
Filtre ortamı aynı zamanda kontrollü parçacık dağılımına da bağlıdır.
Çok fazla ince malzeme veya çok fazla büyük boyutlu malzeme, filtre yatağının davranışını etkileyebilir. Genel bir "filtre kumu ağı" seçmek yerine, gerekli parçacık boyutu dağılımından veya etkili boyuttan yola çıkarak elek açıklıklarını seçin.
Doğru ağ yapısının bile neden yetersiz eleme performansı gösterebileceği
Laboratuvar elek boyutları ile endüstriyel eleme yöntemlerinin ayrışmaya başladığı nokta burasıdır. Doğru elek açıklığı, ayrışmanın nerede gerçekleşmesi gerektiğini gösterir; ancak kumun elekten ne kadar kolay geçeceğini göstermez.
Birçok faktör büyük fark yaratır.
1. Nem
Kuru, akışkan kum genellikle elekten geçirilmesi daha kolaydır.
Nem arttığında, ince parçacıklar birbirine yapışabilir veya eleğe yapışabilir. Küçük topaklar oluşur, açıklıklar tıkanmaya başlar ve etkili eleme alanı azalır. Daha ince bir elek kullanmak sorunu mutlaka çözmez. Bazen tıkanmayı daha da kötüleştirir. Bu nedenle, kum eleme makinesi seçilirken gerçek nem koşulları dikkate alınmalıdır.
2. Yakın Boyutlu Parçacıklar
0.5 mm'lik bir elek açıklığını ele alalım. 0.1 mm'lik bir parçacık kolayca geçebilir. 3 mm'lik bir parçacık açıkça çok büyüktür. Zor olan parçacıklar, kesim noktasının etrafındaki parçacıklardır. 0.5 mm'ye yakın parçacıklar, geçmeden veya boşaltmaya doğru hareket etmeden önce elekle birkaç kez temas edebilir. Beslemenin büyük bir yüzdesi gerekli kesim boyutuna yakınsa, eleme daha da zorlaşır.
Bu nedenle, parçacık boyutu dağılımı, tek başına maksimum besleme boyutundan daha faydalı olabilir.
3. Parçacık Şekli
Kum taneleri mükemmel küreler değildir.
Doğal kum nispeten yuvarlak olabilirken, kırılmış kum ve kuvars parçacıkları köşeli veya düzensiz olabilir. Parçacık yönlenmesi, sınırda kalan parçacıkların bir açıklıktan ne kadar kolay geçeceğini etkiler. Ayırma gereksinimi katı olduğunda, gerçek bir malzeme örneğinin test edilmesi, yalnızca elek numarasından daha yararlı bilgiler sağlayabilir.
4. İlerleme Hızı
Daha fazla besleme her zaman daha doğru elenmiş ürün anlamına gelmez. Malzeme katmanı çok derinleştiğinde, ince parçacıkların elek yüzeyine ulaşma şansı azalır. Bazı ince parçacıklar büyük boyutlu fraksiyonla birlikte ayrılabilir. Makine hala yüksek verim gösterebilir, ancak ayırma kalitesi düşmüştür.
5. Ekran Alanı
Hassas eleme, yeterli etkili eleme alanını gerektirir.
Açıklık küçüldükçe, özellikle beslemede birbirine yakın boyutta çok sayıda parçacık bulunduğunda, eleme işlemi genellikle daha zor hale gelir.
Bu nedenle, her ikisini de onaylamadan önce makine boyutunu seçmenizi önermiyoruz:
- Gerekli açıklık + gerekli kapasite
Sanyuantang Kum Eleği Seçmeden Önce Neleri Kontrol Ediyor?
Bazen bir müşteri bize basit bir istekle ulaşır:
- “Bir ihtiyacımız var titreşimli ekran 40 mesh kum için.”
Bu bize bir başlangıç noktası veriyor, ancak makineyi seçmek için yeterli bilgi sağlamıyor.
Sanyuantang'da genellikle aşağıdaki bilgiler daha faydalıdır:
| Bilgi | Neden Önemli? |
|---|---|
| Malzeme | Akış davranışını, aşınmayı ve eleme zorluğunu gösterir. |
| Besleme boyutu | Makineye neyin girdiğini gösterir. |
| İstenen nihai boyut | Ekran açılışını belirler. |
| Parçacık boyutu dağılımı | Her kesim noktasına ne kadar malzemenin yakın olduğunu gösterir. |
| Nem | Körleşme ve kümelenmenin değerlendirilmesine yardımcı olur. |
| Kütle yoğunluğu | Gerçek malzeme yükünü hesaplamaya yardımcı olur. |
| Gerekli kapasite | Gerekli tarama alanını etkiler. |
| Son kesirlerin sayısı | Tarama aşamalarının sayısını belirler. |
| Sürekli veya partili işlem | Makine yapılandırmasını etkiler. |
| Toz gereksinimleri | Kapalı bir yapıya ihtiyaç olup olmadığını belirlemeye yardımcı olur. |
Bu durum, aynı kum elek gözü boyutunu kullanan iki müşterinin neden çok farklı makinelere ihtiyaç duyabileceğini açıklıyor.
Saatte birkaç yüz kilogram kuru silika kumunun elenmesi, saatte birkaç ton kumun elenmesiyle aynı şey değildir; her ikisi de nominal 40 mesh elek kullansa bile.
Gerçek Proje: Hindistan'daki Bir Cam Üreticisi İçin Silika Kumu Eleme İşlemi
Gerçek bir Sanyuantang projesi, kum eleklerini yalnızca tek bir elek numarasına göre seçmenin neden yanıltıcı olabileceğini gösteriyor.
Hindistanlı bir cam üreticisi, üretim sürecine girmeden önce silika kumunu sınıflandırmak zorundaydı. Besleme malzemesi 0-2 mm silika kumuydu, ancak müşteri bizden sadece tek bir elek boyutu istemedi.
Gerekli kesme noktalarını ve parçacık boyutu dağılımını sağladılar.
Proje gereksinimleri
| Parametre | Proje Verileri |
|---|---|
| Malzeme | Silika kum |
| Uygulama | Cam imalatı |
| Besleme boyutu | 0 – 2 mm |
| Gerekli kesim boyutları | 1.18 / 0.8 / 0.6 / 0.3 / 0.15 mm |
| Gerekli tarama doğruluğu | 95% |
| Toplam üretim gereksinimi | 70 t / s |
| Ekran aralığı | 30–100 gözenek |
| Ekipman | FYBS2040 Döner Elek |
| Kapasite | Ünite başına yaklaşık 15 ton/saat |
| Adet | 5 setleri |
| Konum | Hindistan |
Yem eşit şekilde dağıtılmamıştı.
Müşterinin partikül boyutu verileri şunları gösterdi:
| Parçacık boyutu | Yemin Yüzdesi |
|---|---|
| > 1.18 mm | 23% |
| 0.8 – 1.18 mm | 20% |
| 0.6 – 0.8 mm | 14% |
| 0.3 – 0.6 mm | 14% |
| 0.15 – 0.3 mm | 9.5% |
| 19.5% |
Bu bilgi önemliydi çünkü müşteri, sadece fazla boyutlu kumun uzaklaştırılması yerine, kullanılabilir birkaç silika kum fraksiyonuna ihtiyaç duyuyordu.
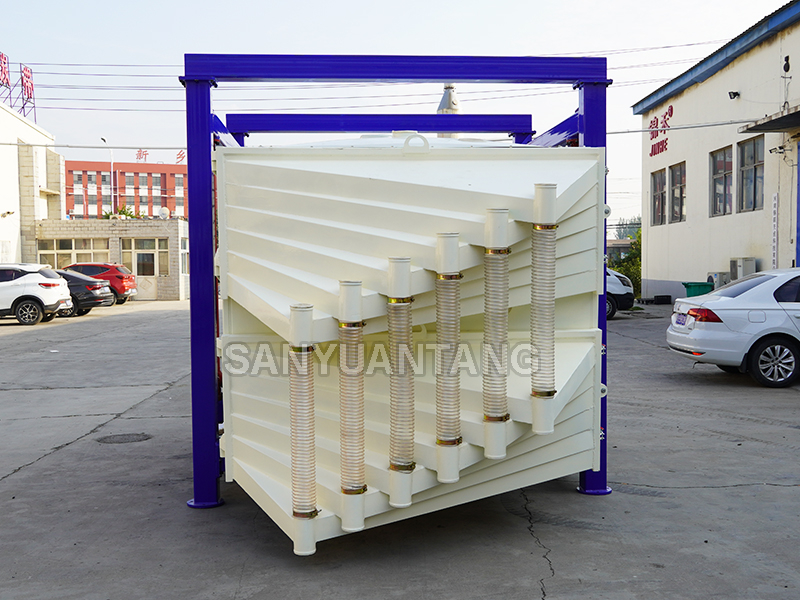
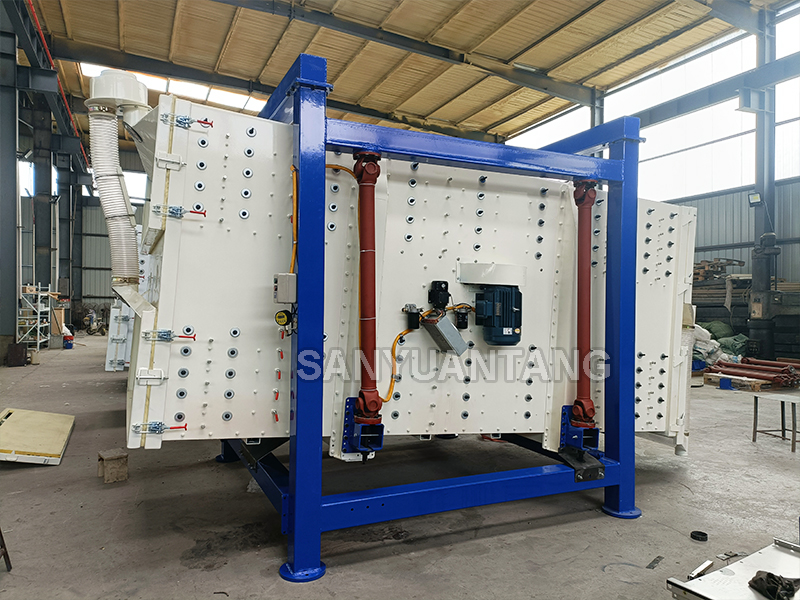
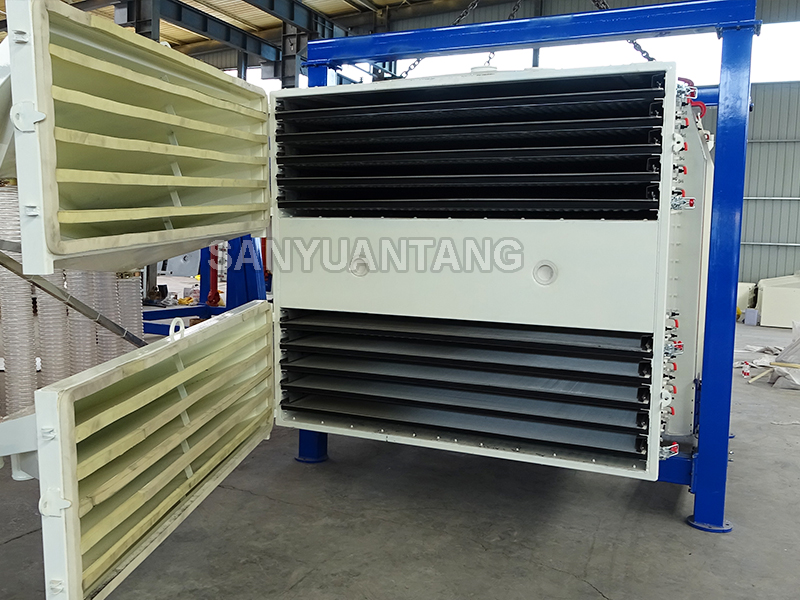
Sanyuantang, yaklaşık 30-100 mesh aralığında çok katmanlı eleme düzenine sahip beş adet FYBS2040 döner elek tedarik etti. Her makine, proje koşulları altında yaklaşık 15 t/saat kapasiteyle tasarlanmıştır.
Eleklerde ayrıca, sürekli çalışma sırasında eleme yüzeyinin açık kalmasına yardımcı olmak için zıplayan top ağı temizleme sistemi de kullanılmıştır.
Bu Proje Bize Ağ Seçimi Hakkında Neler Anlatıyor?
Müşterinin sadece şunu söylediğini hayal edin:
- “100 gözenekli silika kum eleğine ihtiyacımız var.”
Olası bir kesme noktasını bilirdik, ama bunun dışında çok az şey bilirdik.
Bunu bilemeyiz:
- 0–2 mm besleme dağılımı;
- Ara fraksiyonlara ihtiyaç duyulmaktadır;
- Toplam 70 ton/saat üretim hedefi;
- Kaç adet ekranlı güverteye ihtiyaç duyuldu;
- Ne kadar tarama alanına ihtiyaç duyulduğu.
Bu, kum eleği gözenek boyutunu seçmek ile endüstriyel kum eleme sürecini tasarlamak arasındaki pratik farktır.
Ağ yapısı bir parametredir.
Parçacık boyutu dağılımının tamamı, makinenin aslında ne yapması gerektiğini bize gösterir.
Laboratuvar Elek Analizi ile Endüstriyel Kum Eleme Karşılaştırması
Laboratuvar elek analizi ve üretim eleme işlemleri birbiriyle ilişkili olsa da farklı amaçlara hizmet ederler.
| + | Laboratuvar Elek Analizi | Endüstriyel Kum Eleme |
|---|---|---|
| Ana amaç | Parçacık boyutu dağılımını ölçün | İstenen kesirleri üretin. |
| Malzeme miktarı | Küçük örnek | Sürekli üretim |
| Ekipman | Test elek çalkalayıcısı | Titreşimli veya döner elek |
| Ekran düzenlemesi | Standart elek yığını | Bir veya birden fazla prodüksiyon sunumu |
| Ana sonuç | % devam edenler / % geçenler | Bitmiş malzeme fraksiyonları |
| Asıl endişe | Tekrarlanabilir ölçüm | Kapasite, ayrım ve güvenilirlik |
| Çıktı | Parçacık boyutu verileri | kg/saat veya ton/saat |
Eğer kumunuz için elek analiz raporunuz zaten varsa, üretim eleme makinesi talep ederken bunu da gönderin.
Malzemeyi sadece "iri kum" veya "ince kum" olarak tanımlamaktan çok daha faydalıdır.
Kum için hangi eleme makinesi uygundur?
Her kumlama uygulaması için en iyi olan tek bir makine yoktur.
Seçim, parçacık boyutuna, kapasiteye, fraksiyon sayısına ve malzemenin davranışına bağlıdır.
Dönerli Eleme Makinesi
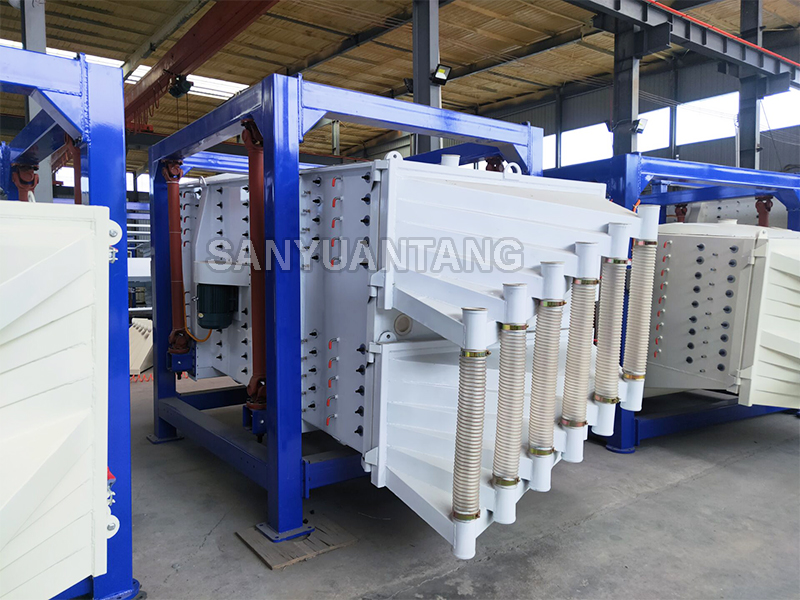
Sürekli eleme gerektiren ve nispeten yüksek kapasiteye sahip kuru kum için, döner elek makinesi genellikle dikkate alınmaya değer bir seçenektir.
Sanyuantang FYBS döner eleme makineleri, malzemeyi elek yüzeyine yayarak parçacıkların açıklıklarla tekrar tekrar temas etme fırsatı bulmasını sağlayan ileri geri hareket eden bir eleme mekanizması kullanır. Çok katmanlı konfigürasyonlar, tek bir makinede çeşitli kum fraksiyonları üretebilir. Silika kumu, kuvars kumu ve diğer kuru granüler malzemeler için, hem kapasite hem de eleme doğruluğunun önemli olduğu durumlarda bu özellik faydalı olabilir.
Doğrusal Titreşimli Elek
Doğrusal titreşimli elek, serbest akışlı granüler malzemelerin sürekli elenmesi ve sınıflandırılması için kullanılabilir. Birden fazla ürün gerektiğinde, birden fazla elek katmanıyla yapılandırılabilir. Doğrusal elek ile döner elek arasında yapılacak nihai seçim, yalnızca malzemenin adına değil, gerçek malzeme özelliklerine, kapasitesine ve gerekli ayırma derecesine dayanmalıdır.
Laboratuvar Test Elek Çalkalayıcısı
Kumun partikül boyut dağılımını henüz bilmiyorsanız, laboratuvar ortamında kullanılan bir elek deneyi faydalı bir başlangıç noktası olabilir.
Temsili bir örnek, çeşitli standart eleklerden geçirilerek ayrıştırılabilir. Elde edilen tutulan ve geçen yüzdeler, üretim makinesi seçilmeden önce parçacık dağılımının belirlenmesine yardımcı olur.
Tek Deste mi, Çoklu Deste mi?
Bunu anlamanın basit bir yolu, gerekli ayırma noktalarını saymaktır.
Sadece 2 mm'den büyük parçacıkları temizlemeniz gerekiyorsa:
Besleme → 2 mm elek → büyük boyutlu + küçük boyutlu
Tek bir gösterim platformu yeterli olabilir.
Eğer ihtiyacın varsa:
- 2 mm
- 0.5 – 2 mm
İki eleme noktasına ve dolayısıyla en az iki değerlendirme aşamasına ihtiyacınız var.
İhtiyaç duyulan ürün sayısına göre güverte sayısı belirlenmeli, makinenin alabileceği maksimum güverte sayısına göre değil.
Hindistan silika kumu projesi iyi bir örnektir. Birkaç farklı nihai fraksiyon gerektiğinden, tek bir elek açıklığı kullanmak yerine çok katmanlı bir yapılandırma daha pratikti.
Kum elek filesi seçerken yapılan yaygın hatalar
Ekranı Sadece Mesh Numarasına Göre Seçme
"40 mesh" bilgisi faydalı, ancak gereken gerçek açıklığı teyit edin.
Proses spesifikasyonunuzda 0.425 mm belirtilmişse, 0.425 mm gereksinimini doğrudan belirtin.
Daha ince gözeneklerin her zaman daha iyi olduğunu varsaymak
O değil.
Ürün daha ince bir kesim gerektirmiyorsa, gereksiz yere ince bir elek kullanmak kapasiteyi azaltabilir ve tıkanma olasılığını artırabilir.
Nem Göz Ardı Ediliyor
Kuru kumda iyi performans gösteren bir elek, nemli malzemede çok farklı davranabilir.
Lütfen her zaman gerçek çalışma koşullarını belirtin.
Parçacık Boyutu Dağılımını Göz Ardı Etmek
Maksimum besleme boyutu tek başına ayırma işleminin ne kadar zor olacağını bize söylemez.
Yaklaşık aynı boyutta parçacıkların yüksek oranda bulunduğu bir besleme, daha fazla eleme alanı gerektirebilir.
Kapasite Seçiminden Önce Makine Boyutu Seçimi
Göz aralığı, gerekli ayırma mesafesini belirler.
Kapasite, makine boyutunu ve eleme alanını belirlemeye yardımcı olur.
Her ikisine de ihtiyacınız var.
Faydalı bir kum eleme talebi nasıl gönderilir?
Göndermek yerine:
- “40 gözenekli kum eleği gerekiyor.”
Şuna benzer bir şey gönderin:
| Parametre | Örnek E-posta |
|---|---|
| Malzeme | Silika kum |
| Besleme boyutu | 0 – 3 mm |
| Gerekli ürün | |
| Kapasite | 2 t / s |
| Nem | |
| Kütle yoğunluğu | 1.5 t/m³ |
| Çalışma | Sürekli |
| Gerekli kesirler | 2 |
Eğer elek analizi raporunuz varsa, onu da ekleyin. Malzemenin tanımlanması zor ise, eleme testleri için gerçek bir numune de faydalı olabilir. Bu detaylar, tek bir elek numarasına göre tahmin yürütmek yerine, gerçek sürece uygun olarak elek açıklığını, elek alanını, makine tipini ve elek sayısını seçmemizi sağlar.
Kum Eleği Göz Boyutu Hakkında Sıkça Sorulan Sorular
En yaygın kum eleği göz boyutu nedir?
Evrensel bir kum elek gözü boyutu yoktur. Kaba kum için 1 mm'den büyük açıklıklar yeterli olabilirken, ince kum için 0.6, 0.3, 0.15 mm veya daha küçük açıklıklar gerekebilir. Doğru boyut, istenen nihai partikül dağılımına bağlıdır.
20 mesh kumun boyutu nedir?
Standart 20 numaralı eleğin nominal açıklığı yaklaşık 0.850 mm veya 850 mikrondur. Endüstriyel eleme için, tel çapı ve elek yapısı da açıklığı etkilediğinden, gerçek elek açıklığını doğrulayın.
40 mesh kumun boyutu nedir?
Standart 40 numaralı eleğin nominal açıklığı yaklaşık 0.425 mm veya 425 mikrondur. Eğer 0.425 mm kesin bir üretim gereksinimi ise, yalnızca 40 mesh terimine güvenmek yerine açıklığı doğrudan belirtin.
60 mesh kumun boyutu nedir?
Standart 60 numaralı eleğin nominal açıklığı yaklaşık 0.250 mm veya 250 mikrondur. Kumunuz için uygun olup olmadığı, gerekli ürün boyutuna, neme, besleme dağılımına ve üretim kapasitesine bağlıdır.
100 mesh kumun boyutu nedir?
Standart 100 numaralı eleğin nominal açıklığı yaklaşık 0.150 mm veya 150 mikrondur. Bu boyutta eleme, kaba kum elemesine göre neme, yakın boyuttaki parçacıklara ve elek tıkanmasına karşı daha hassas olabilir.
Daha yüksek elek numarası daha ince kum anlamına mı gelir?
Genel olarak evet. Daha yüksek elek numarası daha küçük bir açıklığa karşılık gelir, bu nedenle 100 elek 20 elekten daha incedir. Bununla birlikte, hassas endüstriyel eleme için, milimetre veya mikron cinsinden gerçek açıklığın da doğrulanması gerekir.
Islak kum ince elekten geçirilebilir mi?
Evet, ancak nem, parçacıkların kümelenmesine ve elek açıklıklarının tıkanmasına neden olabilir. İnce ıslak eleme, farklı bir makine konfigürasyonu veya eleme yöntemi gerektirebilir. Ekipman seçimi yapılmadan önce gerçek nem durumu değerlendirilmelidir.
Kum elemek için hangi titreşimli eleği seçmeliyim?
Öncelikle malzeme türü, besleme boyutu, gerekli partikül boyutları, partikül dağılımı, nem, yığın yoğunluğu, kapasite ve nihai fraksiyon sayısı ile başlayın. Bu parametreler elek açıklığını, eleme alanını, makine tipini ve elek sayısını belirler.
Sonuç
Doğru kum elek gözü boyutu, üretmeniz gereken partikül boyutuyla başlar.
Öncelikle gerekli gözenek açıklığını milimetre veya mikron cinsinden doğrulayın, ardından gerçek malzemeye bakın: parçacık dağılımı, nem, şekil, kapasite ve nihai fraksiyon sayısı. Hindistan silika kumu projesi iyi bir örnektir. Eleme sistemini tasarlamak için tek bir elek numarası yeterli olmazdı. Elek konfigürasyonunun belirlenebilmesi için 0-2 mm'lik parçacık dağılımının tamamı, beş kesim boyutu ve 70 t/saat üretim gereksinimi gerekiyordu.
Kum eleme makinesi seçiyorsanız, Sanyuantang'a malzemenizi, besleme boyutunu, gerekli partikül boyutlarını, kapasiteyi, nemi ve varsa elek analiz verilerini gönderin. Bu, elek numarasına göre tahminde bulunmak yerine, gerçek süreç etrafındaki eleği değerlendirmek için bize yeterli bilgi sağlar.
Sanyuantang hakkında
Sanyuantang, 1994 yılından beri eleme ve taşıma çözümlerine odaklanmıştır. Kum ve mineral sınıflandırma projeleri için mühendislerimiz, elek önermeden önce gerekli açıklıkları, partikül boyutu dağılımını, nemi, kapasiteyi ve nihai fraksiyon sayısını inceler.
Sanyuantang hakkında daha fazla bilgi edinin veya endüstriyel eleme makinelerimizi inceleyin.
Tarama Gereksinimlerinizi Görüşün
Bize malzemeyi, besleme boyutunu, gerekli kesim boyutlarını, nem oranını ve hedef kapasiteyi gönderin. Elek analiz raporu mevcutsa, ekibimizin eleme yükünü ve uygun elek düzenini değerlendirebilmesi için onu da ekleyin.
E-posta: info@sanyuantang.com
Telefon: +86- 18639095165